

HPDC Tasarımı: Yüksek Basınçlı Döküm Kalıp Tasarımına İlişkin Pratik Bir Kılavuz
 2026.11.02
 Sektör Haberleri
Yüksek basınçlı döküm, neredeyse net bir şekil verme işlemi olarak bilinir ve bu da, gerçek işin çoğunun makinenin içinde gerçekleştiğini gösterir. Gerçekte, dolgu deseni ve gözeneklilikten düzlük ve takım ömrüne kadar bir dökümün hemen hemen her kalite özelliği tasarım aşamasında kilitlenir. HPDC tasarımı, bu kararları bilinçli olarak verme disiplinidir: parça geometrisi ne olmalı, metalin boşlukta nasıl ilerleyeceği, ısının nereye gideceği ve takımın nasıl açılacağı, dışarı çıkacağı ve birkaç yüz bin döngüye nasıl dayanacağı.
Bu kılavuz, 1991'den bu yana HPDC projeleri yürüten, Ningbo, Çin merkezli bir basınçlı döküm kalıp üreticisi ve OEM basınçlı döküm üreticisi olan Debang Mold'ta işe yaklaşımımızı açıklamaktadır. İyi bir basınçlı döküm tasarımının neye benzediğini ve neden bazı takımların yıllarca sessiz çalıştığını, bazılarının ise ilk atıştan itibaren operatörleriyle mücadele ettiğini anlamak isteyen mühendisler ve alıcılar için yazılmıştır.
Bu kılavuzun kapsamı
- Parça tasarımı ve kalıp tasarımı tek bir projede nasıl bir araya geliyor?
- Parça yazdırmadan takım serbest bırakmaya kadar adım adım sıra
- Duvarlar, taslaklar, kaburgalar ve patronlar için geometri kuralları
- Yolluk, taşma ve havalandırma kararları
- Soğutma düzeni ve termal denge
- Alaşım seçimi sadece parçayı değil, takımı nasıl yeniden şekillendirir?
- Hemen hemen her incelemede görülen tasarım hataları
HPDC Tasarımı Aslında Neleri Kapsar?
İnsanlar HPDC tasarımı ifadesini birbiriyle ilişkili ancak farklı iki şeyi kastetmek için kullanıyor: dökümün tasarımı ve onu üreten kalıbın tasarımı. Her ikisi de önemlidir ve ikisi de diğeri olmadan tamamlanamaz.
Çoğunlukla parça tasarımı veya imalat tasarımı olarak adlandırılan döküm tasarımı, müşterinin ihtiyaç duyduğu geometri üzerinde çalışır. Bu, dolduracak kadar kalın ancak soğuyacak kadar ince duvar bölümleri, parçanın serbest kalmasına izin veren taslak açıları, gerilimi yayan filetolar ve yüzey altı gözenekliliğini açmadan işlenebilecek özellikler anlamına gelir.
Kalıp tasarımı bu geometriyi donanıma dönüştürür: ayırma hattı ve boşluk düzeni, yolluk ve yolluk sistemi, taşma ve havalandırma stratejisi, soğutma devreleri, ejektör düzeni, kızaklar ve maçalar ve takım atölyesinin karşılaması gereken toleranslar. Bu aynı zamanda ekonomik bir egzersizdir. İki delikli, dört kızaklı ve vakum bloklu bir aletin maliyeti, basit düz çekişli tek delikli bir aletten gözle görülür derecede daha fazladır ve parça fiyatı, programın ömrü boyunca bu farkı haklı çıkarmalıdır.
Çoğu projede bu ikisi sürekli olarak örtüşür. Parça modelinde draftın bir derecesinin değiştirilmesi, kalıptan bir kızağın çıkarılmasına neden olabilir. Küçük bir çıkıntı eklemek ekstra bir ejektör pimi gerektirebilir. Geç ve çelik yerine erkenden ve ekranda yapılan bu ileri geri hareket, HPDC tasarımının değerinin gerçekte bulunduğu yerdir.
Tasarım Sırası, Adım Adım
Her projenin kendine özgü tuhaflıkları vardır ancak temeldeki sıra tutarlıdır. Mağazamızda genellikle böyle görünür.
- Parça baskısının işlevsel incelemesi. Bileşen ne işe yarar, hangi yüzeyler kritiktir, hangi yükler, sızdırmazlık veya termal gereklilikler geçerlidir?
- Alaşım ve makine seçimi. Alaşım dökme sıcaklığını, akışkanlığı ve büzülmeyi ayarlar; makine kilitleme kuvvetini, atış kapasitesini ve merdane boyutunu ayarlar.
- Ayırma çizgisi ve taslak. Ayırma çizgisi, parça yarıda kalacak, alttan kesmeler önlenecek ve görünür tanık çizgileri kabul edilebilir bir yere inecek şekilde konumlandırılmıştır.
- Duvar kalınlığı ve geçişler. Herhangi bir yolluk çalışması başlamadan önce tekdüze duvarlar ve kademeli geçişler oluşturulur.
- Kapı ve koşucu düzeni. Geçit konumu, geçit alanı ve hedef dolum süresi, boşluk hacmi ve duvar kalınlığına göre hesaplanır.
- Taşma ve havalandırma tasarımı. Havanın metalin girdiği hızla çıkması gerekir, bu nedenle taşmalar, havalandırmalar ve gerektiğinde vakum desteği kapıyla birlikte planlanır.
- Soğutma devresi düzeni. Isıyı önce kalın bölümlerden dışarı çekecek şekilde kanallar, perdeler ve fıskiyeler yerleştirilir.
- Fırlatma, slaytlar ve çekirdekler. İtici konumları, kaydırma yönleri ve maça çekmeleri, temiz bir serbest bırakmaya olanak tanıyan taslaklarla tanımlanır.
- Simülasyon ve araç incelemesi. Dolgu, katılaşma ve termal davranış kontrol edilir, ardından takım çizimi üretim için yayınlanır.
- Deneme, örnekleme ve yineleme. İlk çekimler varsayımları doğrular veya düzeltir ve tasarım kaydı üretim için güncellenir.
Üçüncüden sekize kadar olan adımlar, üretim maliyetinin büyük bir kısmının sessizce kararlaştırıldığı aşamalardır. Çalıştırılması kolay bir araç neredeyse her zaman bu aşamalarda dikkatle belirlenmiş bir araçtır.
Bir Takımın İyi Çalışıp Çalışmayacağını Belirleyen Geometri Kuralları
Bazı tasarım kuralları eskidir, test edilmiştir ve özel bir neden olmadığı sürece uyulmaya değerdir. Aşağıdaki tablo, otomotiv ve endüstriyel uygulamalara yönelik alüminyum ve çinko dökümlerde en sık ulaştığımız yönergeleri özetlemektedir.
| Özellik | Tipik kılavuz | Neden önemli? |
|---|---|---|
| Minimum duvar, alüminyum | 1,2 ila 2,5 mm | Daha ince duvarlar hızla dolar ancak erken donar ve yetersiz dolabilir |
| Minimum duvar, çinko | 0,6 ila 1,5 mm | Çinko daha düşük sıcaklıkta daha fazla akarak ince ayrıntılara olanak tanır |
| Duvar geçişi | Kademeli, değişimin en az üç katı kadar azaltılarak | Ani değişiklikler sıcak noktalara, büzülme gözenekliliğine ve çarpıklığa neden olur |
| Taslak, dış yüzeyler | Minimum 1 ila 2 derece | Fırlatma kuvvetini, sürtünmeyi ve kalıp aşınmasını azaltır |
| Taslak, özlü delikler ve derin kaburgalar | 2 ila 5 derece | Metal çekirdeklerin üzerinde büzülür, bu nedenle daha derin özellikler daha fazla taslak gerektirir |
| İç köşe yarıçapı | Bitişik duvarın en az 0,5 katı | Metal akışını iyileştirir ve stres konsantrasyonunu azaltır |
| Kaburga kalınlığı | Nominal duvarın 0,6 ila 0,8 katı | Karşı yüzeydeki çökme izlerini önler |
| Patron duvar kalınlığı | Ana duvarın yaklaşık 0,75 katı | İzole edilmiş kalın bölümler en son soğur ve gözenekliliği çeker |
| İşleme stoğu | Yüzey başına 0,3 ila 0,8 mm | Ekstra stok, döngü süresine mal olur ve yüzey altı boşluklarını ortaya çıkarabilir |
Yuvarlatılmış köşeler birçok tasarımcının beklediğinden daha önemlidir. Keskin iç köşeler, bitmiş parçadaki gerilimi artırıcı ve kalıptaki ısı tutucuları oluştururken, duvar kalınlığının kabaca yarısı kadar bir yarıçap genellikle her ikisinin de çalışmasını sağlamak için yeterlidir.
Yolluk, Taşma ve Havalandırma
Yolluk sistemi, HPDC tasarımının bir kusur ortaya çıktıktan sonra en çok dikkat çeken kısmıdır; tam da bu nedenle, ilk seferde doğru yapılması önemlidir. Amaç basit: boşluğu hızlı ve düzgün bir şekilde doldurun, metalin ön kısmını tek yönde hareket ettirin ve son gelen metalin yolculuğunu yapısal bir duvarın içinde değil taşma yoluyla tamamlamasına izin verin.
Uygulamada bu, amaçlanan dolum süresine ve boşluk hacmine göre geçit alanının seçilmesi, boşluk duvarını patlatmadan metali atomize eden bir geçit hızının hedeflenmesi ve akışın tersi yerine kalın bölümlerden ince bölümlere yönlendirilmesi anlamına gelir. Bir parçanın birden fazla kalın düğümü olduğu durumlarda, her bir düğümün kendi metal kaynağına ve havanın kaçması için kendi yoluna sahip olması için genellikle bireysel geçitlere ve taşmalara ihtiyaç duyulur.
Havalandırma da aynı derecede ilgiyi hak ediyor. Bir boşlukta sıkışıp kalan hava, gözeneklilik, kabarcıklar ve eksik dolum meydana getirir ve havalandırma deliklerinden kaçamayan hava genellikle vakum yardımıyla çıkarılır. İyi havalandırılmış bir takım aynı zamanda daha düşük enjeksiyon basıncında da çalışır, bu da kalıp ömrünü uzatır. Sıkı iç sağlamlık gereksinimleri olan parçalar için, dengeli bir taşma düzeniyle birlikte vakum genellikle tek başına daha kalın bir kapıdan daha iyi performans gösterir.
Termal Denge ve Soğutma Düzeni
Soğutma, döngünün en yavaş kısmıdır ve kalıp ömrü üzerindeki en güçlü etkilerden biridir. Takım dengesiz bir şekilde soğursa, boşluğun bir alanı sıcak kalır, parça o tarafa doğru eğilir ve operatörler, termal dengeyi çizginin daha da dışına çeken ekstra kalıp spreyi ile telafi eder.
İyi soğutma düzeni parçayla başlar. Isı girişi kesit kalınlığını takip eder, bu nedenle en kalın düğümler en fazla soğutmaya ihtiyaç duyar ve boşluğa en yakın yerde buna ihtiyaç duyarlar. Kanallar normalde kavite yüzeyinden kabaca iki ila üç kanal çapına eşit bir mesafeye yerleştirilir ve kavite yüzeyinin üzerinden geçmek yerine ona paralel olarak uzanırlar. Derin çekirdekler ve ince pimler, bölmeler veya kabarcıklar ile soğutulur ve kızaklar, tutukluk yapmamaları için ayrı olarak soğutulur.
Çinko alaşımları yaklaşık 390°C
Alüminyum alaşımları yaklaşık 600°C
Magnezyum alaşımları yaklaşık 630°C
Yukarıdaki tablo, üç alaşım ailesindeki tipik dökme sıcaklıklarını karşılaştırmaktadır. Sıcaklık ne kadar yüksek olursa, kalıp çeliği her çevrimde o kadar fazla termal stres emer; bu da çinko işlemenin genellikle benzer karmaşıklığa sahip alüminyum işlemeden daha uzun süre dayanmasının bir nedenidir.
Genellikle bir kalıbın ömrünü sonlandıran şey aşınmadan ziyade termal yorgunluktur. Çatlaklar keskin iç köşelerde ve soğutma kanallarının kenarlarında başlar, daha sonra döküm yüzeyine kadar büyür. Pürüzsüz yarıçaplar, hassas kanal aralığı ve tutarlı ön ısıtma, hepsi o anı geciktirir.
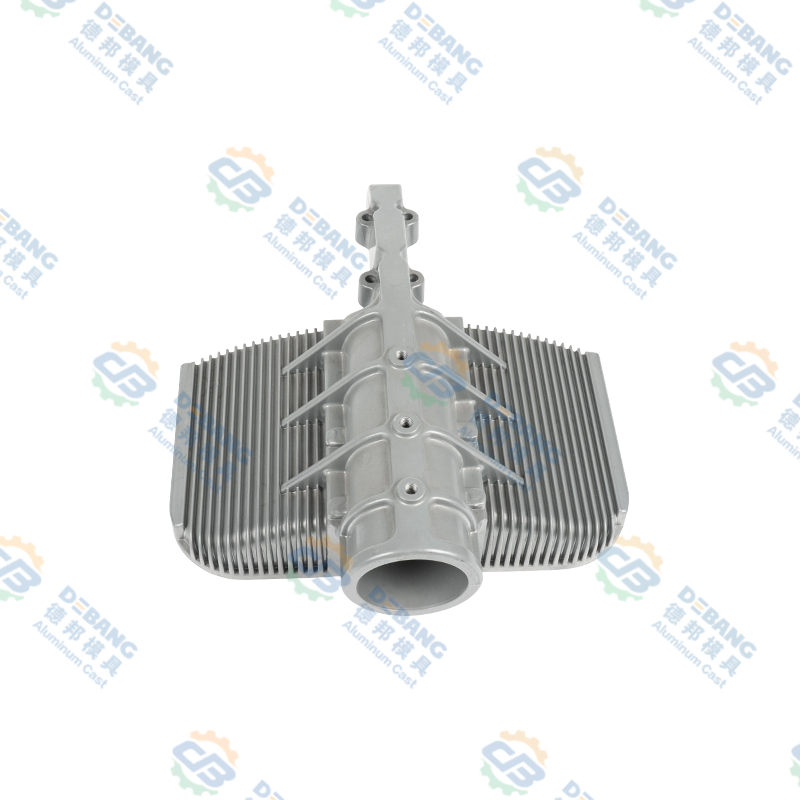
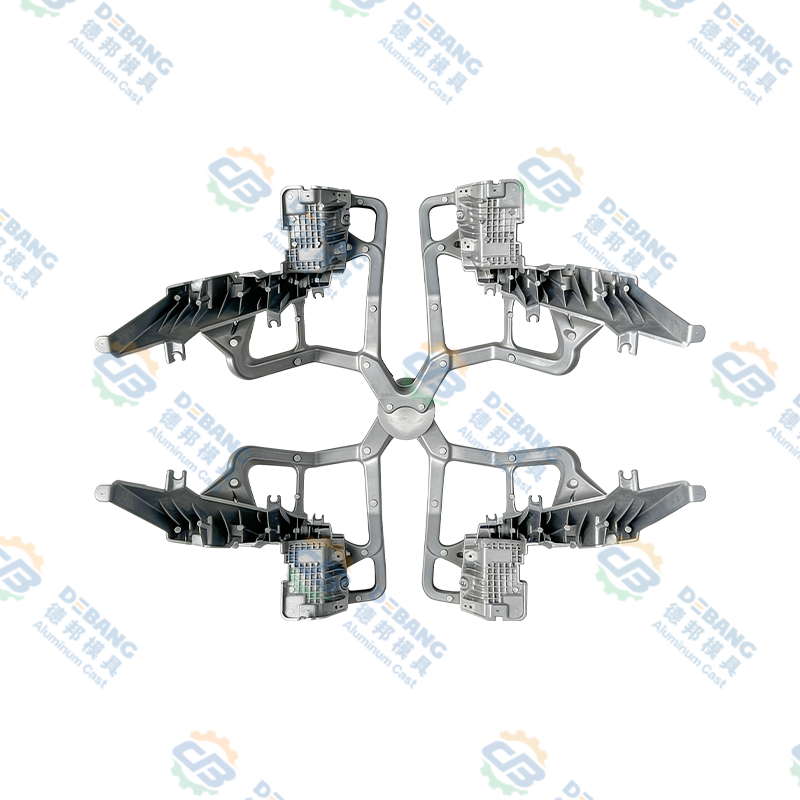
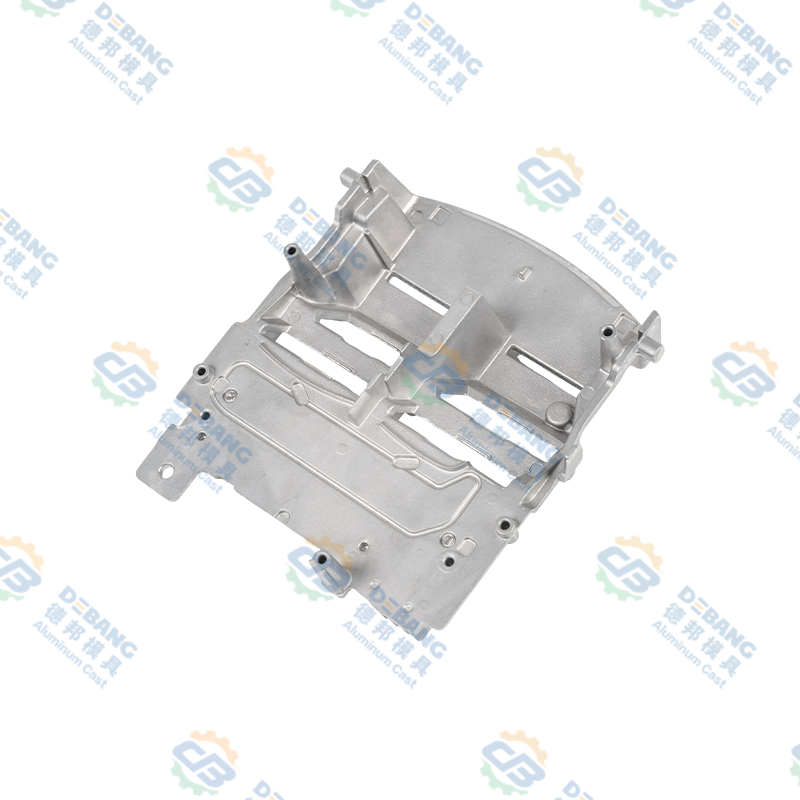 Alüminyum Döküm Otomotiv Aydınlatma Soğutucusu LED termal yönetimi ve istikrarlı ısı dağıtımı için yüksek yoğunluklu kanatlara, havalandırma kanallarına ve çubuklara sahip alüminyum döküm otomotiv aydınlatma soğutucusu. Ürünü Görüntüle →
Alaşım Seçimi Aleti Nasıl Değiştirir?
Alaşım parça için seçilir ancak takımı da değiştirir. Dökme sıcaklığı, akışkanlık, duvar kapasitesi ve kalıp aşınması söz konusu olduğunda alüminyum, çinko ve magnezyum çok farklı yerlerde yer alır ve bir ailede güzel çalışan bir tasarım diğerinde ekonomik olmayabilir.
| Alaşım ailesi | Dökme sıcaklığı | Duvar aralığı | Takım uygulamaları |
|---|---|---|---|
| Alüminyum (ADC12, A380, A360) | 580 ila 620°C | 1,2 ila 4 mm | Yüksek termal yük, H13 takım çeliği, sağlam soğutma, ağırlığa karşı iyi dayanıklılık |
| Çinko (Zamak 3, Zamak 5) | 385 ila 420 °C | 0,6 ila 3 mm | Daha uzun kalıp ömrü, mükemmel detay ve ince duvarlar, kaplamalı parçalara uygun |
| Magnezyum (AZ91D, AM60) | 600 ila 650°C | 1,0 ila 3 mm | Dikkatli erime koruması ve geçiş, en düşük yoğunluk, sıkı proses kontrolü |
Alüminyum; muhafazalar, soğutucular, braketler ve aktarma organları bileşenleri gibi yapısal ve termal parçalar için varsayılan seçenektir ve alüminyum döküm bileşenleri için teknik kılavuz ailenin en iyi performans gösterdiği yerin derinliklerine iner. Çinko sıklıkla ince duvarların ve yüzey kaplamasının ağırlıktan daha önemli olduğu küçük, hassas veya dekoratif parçalar için seçilir. Magnezyum en hafif seçenektir ve genellikle ağırlığa duyarlı muhafazalar için kullanılır; eriyik işleme ve geçiş konusunda daha sıkı kontroller vardır.
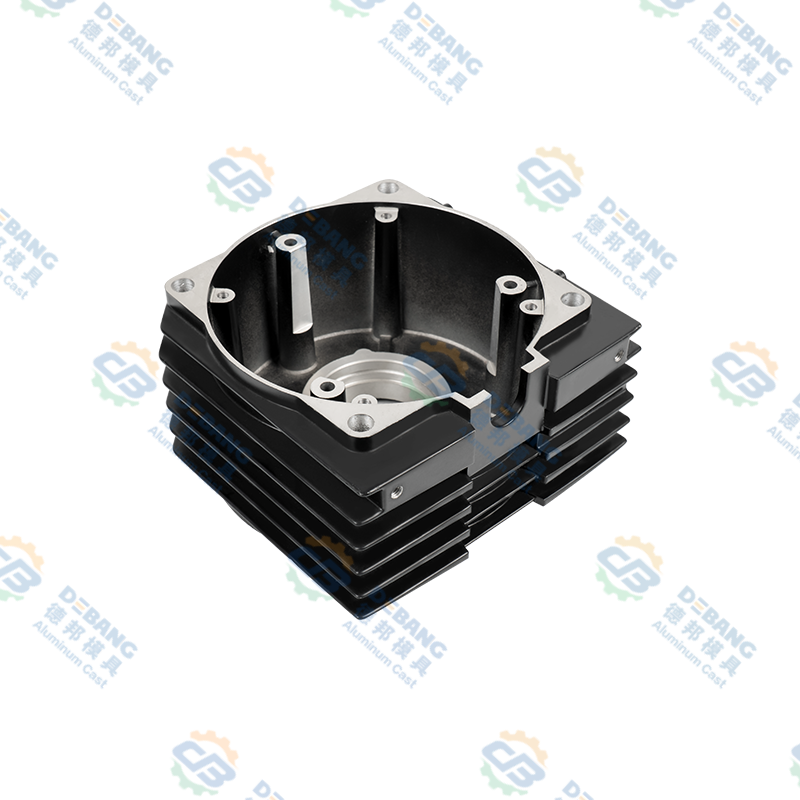
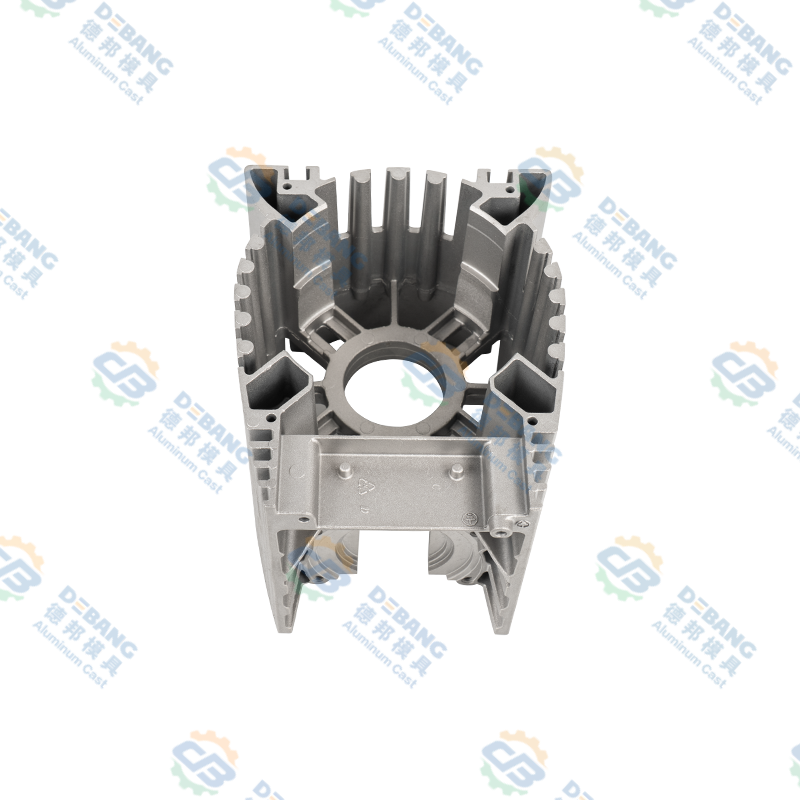 Alüminyum Döküm Motor ve Kontrol Muhafazası Titreşim altında bileşen koruması için ısı dağıtım kanatçıkları, montaj noktaları ve sağlamlığa sahip entegre alüminyum döküm motor veya kontrol ünitesi muhafazası. Ürünü Görüntüle →
Fırlatma, Slaytlar ve Çekirdek Çekmeler
Fırlatma tasarımı gösterişten uzak ve belirleyicidir. İtici pimler, dökümün sert olduğu yerlere, köşelere ve kaburgalar boyunca yerleştirilir ve yerel basıncın kozmetik bir yüzey çizmeyecek kadar düşük kalmasını sağlayacak şekilde boyutlandırılır. İtici plaka, parçanın bir tarafa eğilip sürüklenmesi yerine çekirdeği düz bırakacak şekilde dengelenmiştir.
Slaytlar ve çekirdekler aynı zamanda kapasite ve maliyet sağlar. Her slaytın kendi çekişine, kendi soğutmasına ve kendi aşınma yüzeylerine ihtiyacı vardır ve her çekirdeğin, küçülen dökümün onu temiz bir şekilde serbest bırakması için yeterli konikliğe ihtiyacı vardır. Hidrolik sürgüler, hareketin uzun olduğu veya sürgünün kalıp açıklığından bağımsız olarak hareket etmesi gereken yerlerde kullanılırken, mekanik sürgüler daha ucuzdur ve hareketin basit olduğu durumlarda çok güvenilirdir.
Çelik Kesilmeden Önce Simülasyon ve Doğrulama
İnce duvarlı, geometrik açıdan karmaşık veya güvenlikle ilgili herhangi bir parça üzerinde çelik kesilmeden önce simülasyon artık standart bir uygulamadır. Doldurma simülasyonu, metal cephenin kırılıp kırılmadığını, soğuk kaynakta iki cephenin buluşup karşılaşmadığını ve havanın nerede sıkışıp kalmayacağını gösterir. Katılaşma ve termal analiz, sıcak noktaları ortaya çıkarır ve büzülme gözenekliliğinin nerede ortaya çıkacağını tahmin eder. Çarpıklık analizi, parçanın çıkarma ve soğuma sonrasında ne kadar bozulacağını tahmin eder.
Çıktı mükemmel bir tahmin olmasa da oldukça kullanışlı bir filtredir. Simülasyonda bir taşma eklemek veya bir geçidin yerini değiştirmek, bir kalıp ucunu kaynaklamak ve yeniden işlemekten çok daha ucuzdur. Simülasyon ve deneyim aynı fikirde olmadığında, kapı konumu konusundaki deneyime ve termal denge konusundaki simülasyona güvenme ve ardından her ikisini de denemede doğrulama eğilimindeyiz.
İlk Aradığımız Yaygın HPDC Tasarım Hataları
Yeterli tasarım incelemesinden sonra aynı sorunlar yeniden ortaya çıkıyor. Bunlar her şeyden önce kontrol ettiklerimizdir.
- Düzgün olmayan duvar bölümleri, özellikle ince bir duvarın yanında duran kalın bir düğüm
- Derin kaburgalarda veya göbekli deliklerde draft yok veya draft yanlış yönde uygulanmış
- Görünür bir kozmetik yüzeye yerleştirilen veya doğrudan ince bir duvara yönlendirilen bir kapı
- Soğutma yalnızca kapağın yarısı için tasarlandı ve ejektörün yarısı sıcak çalışıyor
- Hem dökümde hem de kalıp ekinde keskin iç köşeler
- Gerçekçi olmayan döküm toleransları, özellikle düzlük ve eşeksenlilik
- Maliyeti artıran ve gözenekliliği ortaya çıkaran fazla işleme stoğu
- Sızdırmazlık yüzeyine veya boyanacak yüzeye yerleştirilen itici pimler
- Takım tasarımı, bir deneme planı veya revizyonlar için tanımlanmış bir rota olmadan tamamlandı
Debang Mold'ta HPDC Tasarımına Nasıl Yaklaşıyoruz?
1991'den beri Ningbo'da basınçlı döküm takımları üretiyoruz ve çalışma yöntemi bu süre içinde pek değişmedi: işlevi anlayın, takımı metalin etrafında tasarlayın ve ilk çizimden üretim kısmına kadar aynı ekibi sorumlu tutun.
Bu süreklilik önemlidir çünkü tasarım ve üretim tek bir binada yer almaktadır. Kalıp tasarımı ve imalatı, basınçlı döküm, ikincil işlemler, hassas işleme, yüzey işleme ve son montaj, ayrı tedarikçiler yerine tek zincir olarak yürütülür; bu da tasarım kararı ile sonucu arasındaki döngüyü kısaltır. Bizim kalite kontrol Süreç, ilk örneklere ilişkin boyutsal raporlar ve programın ömrü boyunca tutulan süreç kayıtları ile birlikte, araç projesinin ardından değil, birlikte yürütülür.
Ürettiğimiz parçalar çoğunlukla otomotiv tedarik zincirini takip ediyor: alüminyum, çinko ve magnezyumdan aydınlatma ve termal yönetim bileşenleri, silecek sistemi parçaları, soğutma sistemi parçaları, debriyaj bileşenleri ve gövde donanımı. Bu kategorilerin her biri kendi tasarım alışkanlıklarını da beraberinde getiriyor. Uzun ince kanatlı bir aydınlatma soğutucusu, iki koaksiyel yatak deliğine sahip bir silecek motoru muhafazasından çok farklı davranır ve takımların bu farkı ilk çizimden yansıtması gerekir.
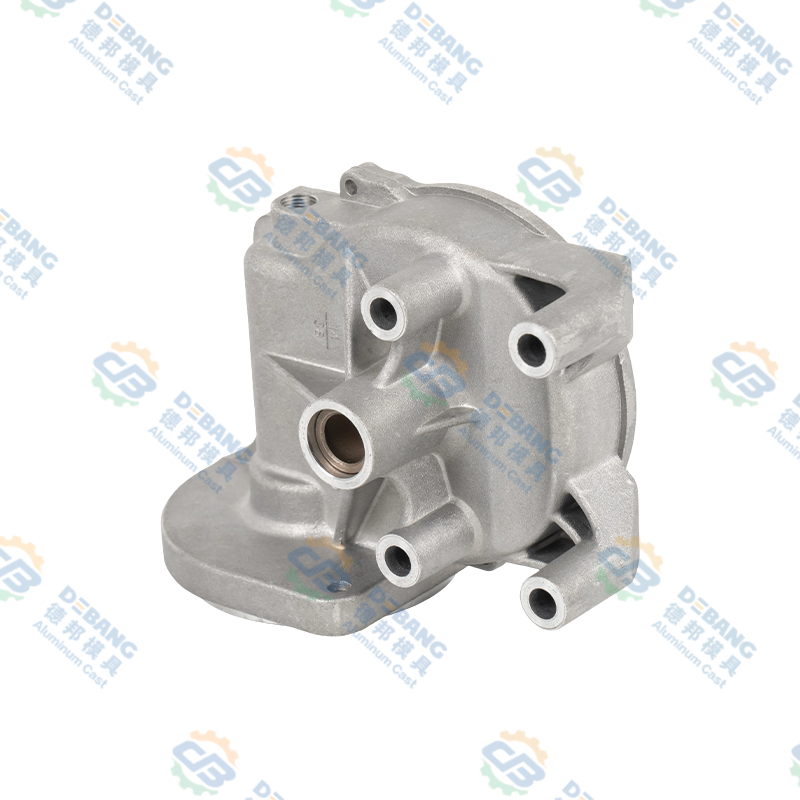 Alüminyum Döküm Araba Silecek Motoru Muhafazası Otomotiv silecek sistemleri için düzgün duvarlara, dar toleranslara, korozyon direncine ve ısı dağıtımına sahip hassas alüminyum döküm silecek motoru muhafazası. Ürünü Görüntüle →
HPDC Tasarımı Hakkında Sıkça Sorulan Sorular
HPDC tasarımı nedir?
HPDC tasarımı bağlantılı iki şeyi kapsar: duvarlar, taslak, yarıçaplar ve toleranslar dahil dökümün kendisinin tasarımı ve ayırma hattı, yolluk, taşma, soğutma, çıkarma ve kızaklar dahil olmak üzere onu üreten kalıbın tasarımı. İkisi birlikte geliştirildi çünkü çoğu parçanın geometri kararları doğrudan takımlama sonucuna sahip.
Yüksek basınçlı döküm için minimum duvar kalınlığı nedir?
Alüminyum için pratik minimumlar genellikle 1,2 mm civarındadır ve çoğu üretim parçası 1,5 mm ile 3 mm arasındadır. Çinko, daha düşük sıcaklıklarda daha fazla aktığı için küçük parçalarda kabaca 0,6 mm'ye kadar incelebilir. Bu aralıkların altına inmek mümkündür ancak bu durum süreç penceresini daraltır ve hurda riskini artırır.
Bir HPDC parçasının ne kadar taslağa ihtiyacı vardır?
Dış duvarlar için bir ila iki derece normaldir. Göbekli delikler, derin nervürler ve dökümün daraltıldığı herhangi bir özellik, derinlik ve yüzey kalitesi gereksinimlerine bağlı olarak genellikle iki ila beş derece olmak üzere daha fazlasına ihtiyaç duyar.
Kalıp tasarımı ne kadar sürer?
Basit, tek boşluklu bir otomotiv parçası için tasarım aşaması genellikle simülasyon ve müşteri inceleme turlarını da içeren iki ila dört hafta sürer. Sıkı sızdırmazlık veya optik gereksinimlere sahip karmaşık çok slaytlı araçlar, kısmen çizim yayınlanmadan önce daha fazla simülasyon tekrarına ihtiyaç duyulduğundan daha uzun sürer.
Basınçlı dökümlere ısıl işlem yapılabilir mi?
Alüminyum basınçlı dökümler genellikle yüksek sıcaklıkta çözelti işlemine tabi tutulmaz çünkü sıkışan gaz genişler ve yüzeyi kabartır. Düşük sıcaklıkta stres giderme ve stabilizasyon işlemleri yaygındır ve vakum destekli döküm, ısıl işlemin daha sonra düzeltemeyeceği iç sağlamlığı artırır.
Simülasyon ne zaman maliyete değer?
Bir parça ince duvarlı olduğunda, birkaç kalın düğüme sahip olduğunda, sıkı sızıntı veya yorulma gereksinimleri taşıdığında veya takım ikinci bir yinelemenin zarar verebileceği kadar pahalı olduğunda simülasyon kendini amorti eder. Cömert drafta sahip basit, kalın duvarlı parçalar için tasarımın dikkatli bir şekilde gözden geçirilmesi yeterli olabilir.
Hem kalıp hem de dökümleri sağlıyor musunuz?
Evet. Takımı tasarlıyor ve üretiyoruz, ilk numuneleri alıyoruz ve ardından gerektiğinde ikincil işleme, yüzey işlemi ve montaj ile üretim dökümleri sağlıyoruz, böylece aynı ekip bitmiş bileşenden sorumlu olmaya devam ediyor.
HPDC tasarımı, erken alınan küçük kararlardan oluşan bir disiplindir: burada bir derece hava akımı, şurada bir taşma daha, bir soğutma hattı boşluğa on milimetre daha yaklaştırıldı. Hiçbiri bir çizimde dramatik görünmüyor, ancak bir takımın yıllarca sessizce çalışıp çalışmadığına veya ömrünü bakım bölümünde mi harcayacağına birlikte karar veriyorlar. Eğer hâlâ bir parça baskısının değişime açık olduğu aşamadaysanız, takım üreticisini konuşmaya dahil etmek için en iyi an budur ve bu, müşterilerimizle en sık yaptığımız görüşmedir.
Son Haberler
Sektörel Haberler Hakkında Daha Fazla Bilgi Edinin
-
14
Jul
 Basınçlı Döküm Parçalarına İlişkin Kapsamlı Bir Kılavuz: Süreçler, Malzemeler ve UygulamalarBasınçlı döküm parçaları, erimiş metalin, genellikle alüminyum, çinko veya magnezyumun, yüksek basınç altında yeniden kullanılabilir bir çelik kalıba zorlanmasıyla üretilen metal bileşenlerd...
-
16
Nov
Magnezyum ve Alüminyum Basınçlı Döküm: Tasarım Ekipleri için Pratik Bir KılavuzOn mühendise magnezyumu alüminyumdan ayıran şeyin ne olduğunu sorarsanız genellikle aynı üç kelimenin on farklı versiyonunu alırsınız: ağırlık, maliyet, korozyon. Üçü de önemli ama hiçbiri bir p... -
19
Oct
Otomotiv Basınçlı Döküm Alüminyum: Alaşımlar, Parçalar ve Kaliteye İlişkin Pratik Bir KılavuzAlüminyum basınçlı döküm, modern otomobilin en sessiz çalışma makinelerinden biridir. Bir farın arkasına veya kaputun altına baktığınızda, dökme alüminyum parçaların gösterişten uzak ama önemli ... -
12
Oct
Döküm ve Kalıp: Gerçek Fark Nedir? Die Caster'ın Sade İngilizce KılavuzuÇoğu insan bu iki kelimeyle fabrikaya ayak basmadan çok önce tanışır. Bir kayayı yarıyorsunuz, deniz kabuğu şeklinde mükemmel bir oyuk buluyorsunuz ve biri "bu bir kalıp" diyor. Sonra buna uygun...
İster alıcı ister geliştirme ortağı olun, size güvenilir bir çözüm sunmaya kararlıyız.
ÜRÜN BAĞLANTILARI
- Alüminyum Alaşımlı Ürünler
- Çinko Alaşımlı Basınçlı Döküm Ürünleri
- Magnezyum Alaşımlı Basınçlı Döküm Ürünleri
Mobil
Müşteri Hizmetleri
HIZLI BAĞLANTILAR
TEKLİF ALIN
BİZE ULAŞIN
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Yolu, Daqi Bilim ve Teknoloji Parkı Beilun Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Debang Intelligent Technology Co., Ltd. Tüm Hakları Saklıdır.
 OEM/ODM Basınçlı Döküm Üreticileri