

Bir Motorun Dökümü: Malzemeler, Süreçler ve OEM'ler için Basınçlı Döküm Açıklaması
 2026.10.26
 Sektör Haberleri
On kişiye motor dökümünün ne anlama geldiğini sorun, on farklı resim elde edeceksiniz. Bir kepçe erimiş demirin kum kalıbına döküldüğü görülüyor. Bir başka resimde, cilalı çelik bir kalıba ayırıcı madde püskürten bir robot kolu görülüyor. Üçüncüsü ise yalnızca bir palet üzerinde duran, işlenmiş ve montaj hattına hazır bitmiş motor bloğunu düşünüyor.
Her üç resim de doğrudur çünkü bir motorun dökümü hem tek bir işlem hem de uzun bir karar zinciridir. Hangi süreç? Hangi alaşım? Duvarlar ne kadar kalın olmalı? Ne kadar işleme ödeneği bırakıyorsunuz? Takımın sahibi kimdir ve bir parti conta yüzeyinin altında gözenekli bir şekilde geri geldiğinde sorumlu olan kimdir? Bu soruları iyi yanıtladığınızda, temiz bir şekilde işleyen ve on yıllık ısı döngülerine dayanabilen, hafif, sert ve sızdırmaz bir bileşen elde edersiniz. Onlara kötü cevap verirseniz önümüzdeki altı ayı hurda oranlarını kovalayarak geçirirsiniz.
Bu kılavuz, bir ders kitabı yerine konuya pratik bir bakış açısı isteyen mühendisler, satın almacılar ve ürün yöneticileri için yazılmıştır. Çin'in Ningbo kentinde basınçlı döküm takımları üretiyoruz ve alüminyum ve çinko dökümler üretiyoruz ve bunu 1991'den beri yapıyoruz, dolayısıyla aşağıdaki notlar kütüphaneden olduğu kadar atölyeden de geliyor.
Bir Motorun Dökümü Gerçekte Ne Anlama Gelir?
Döküm bir şekillendirme işlemidir. Erimiş metal, şekli istediğiniz parçanın negatifi olan bir boşluğa dökülür veya enjekte edilir. Metal donduğunda, net bir şekle sahip olursunuz: nihai boyuta yakın, ancak nihai değil. Daha sonra işleme, sıkı toleranslara, ince bir cilaya veya güvenilir bir sızdırmazlık yüzeyine ihtiyaç duyan yüzeylerden ince bir tabakayı kaldırır.
Neden tüm parçayı katı bir kütükten kesmiyorsunuz? Çünkü bir motor, hiçbir freze takımının ulaşamayacağı geometriyle doludur. Soğutma sıvısı ceketleri silindirlerin etrafına sarılır, yağ galerileri bloğun içinden kıvrılarak geçer ve çıkıntılar, bir aletin giremeyeceği kapakların iç kısmına oturur. Döküm, nihai metalurjik durumuna zaten yakın olan metali kullanarak bu özellikleri tek seferde üretir. Aynı zamanda çok daha az malzeme israfına neden olur ve işlemenin asla sağlayamayacağı hacimlere ölçeklenir.
Genel olarak konuşursak, iki oyuncu seçimi ailesi vardır. Harcanabilir kalıplama proseslerinde, parçayı serbest bırakmak için kalıp yok edilir ve kum dökümü, kayıp köpük ve hassas dökümün tümü bu şekilde çalışır. Kokil kalıplama proseslerinde aynı çelik veya grafit takım tekrar tekrar kullanılır ve yüksek basınçlı döküm, alçak basınçlı döküm ve yerçekimi basınçlı döküm bu gruba girer.
Bir açıklama, toplantılardaki birçok kafa karışıklığını ortadan kaldırır. Bir motorun tam anlamıyla dökümü, bloğun, silindir kapağının ve motorun ana yapısal parçalarının dökümü anlamına gelir. Tedarik zincirinde bu ifade aynı zamanda motoru çevreleyen dökümleri de kapsar: zamanlama kapakları, motor muhafazaları, yağ karterleri, şanzıman karterleri, braketler, ısı emiciler ve debriyaj muhafazaları. Her iki anlam da önemlidir ve her ikisi de genellikle aynı tür tedarikçiden temin edilir.
Temel kural: Onbinlerce adet üretilen büyük, içi boş bir parça normalde kum döküm veya düşük basınçlı dökümdür. Yüzbinlerce üretilen küçük, ince duvarlı parça neredeyse her zaman yüksek basınçlı dökümdür.
Motor Bileşenlerinde Kullanılan Ana Prosesler
Motor dökümlerinin çoğu altı rotadan geliyor. İşleme maliyeti, çevrim süresi, ulaşılabilir duvar kalınlığı, yüzey kalitesi ve metalin iç sağlamlığı açısından farklılık gösterirler. Aralarında seçim yapmak, favori olanı seçmek değil, parçayı hacimle eşleştirmek meselesidir.
| Süreç | Tipik motor parçaları | Ortak alaşımlar | Takım maliyeti | En uygun |
|---|---|---|---|---|
| Kum dökümü | Bloklar, silindir kafaları, egzoz manifoldları | Gri demir, sünek demir, alüminyum | Düşük ila orta | Büyük parçalar, düşük ila orta hacimli |
| Yüksek basınçlı döküm | Motor muhafazaları, kapaklar, yağ karterleri, braketler, ısı emiciler | Alüminyum ADC12 ve A380, çinko, magnezyum | Yüksek | Yüksek volume, thin walls, tight tolerances |
| Düşük basınçlı döküm | Silindir kafaları, yapısal muhafazalar | Alüminyum A356 | Orta ila yüksek | Daha yoğun dökümler, orta hacim |
| Yerçekimi döküm | Pistonlar, pompa gövdeleri, kapaklar | Alüminyum ve ötektik ötesi alaşımlar | Orta | Yoğun parçalar, orta hacim |
| Kayıp köpük dökümü | İç geçişlere sahip karmaşık bloklar | Alüminyum, demir | Orta | Karmaşık geometri, orta hacim |
| Hassas döküm | Turbo bileşenler, küçük hassas parçalar | Paslanmaz çelik, süper alaşımlar | Yüksek | Hassas ve yüksek sıcaklık alaşımları |
Süreçten değil, parçadan başlayın. Bir basınçlı döküm makinesi 40 kilogramlık bir bloğu ekonomik olarak dolduramaz ve bir kum dökümhanesi modern bir kapak tasarımının gerektirdiği et kalınlığını tutamaz. Hangi sürecin en iyi olduğuna dair dürüst cevap genellikle üç rakama bağlıdır: yıllık hacim, maksimum duvar kalınlığı farkı ve işlevi gerçekten etkileyen en sıkı tolerans.
Süreç seçiminin erkenden kilitlendiğini de hatırlamakta fayda var. Bir kalıp mevcut olduğunda, alaşımı veya duvar kalınlığını değiştirmek, yeni çeliğin kesilmesi anlamına gelir. Bu nedenle tasarım incelemesi bu sektördeki hemen hemen her şeyden daha önemlidir.
Alaşımın Seçimi: Demir, Alüminyum, Magnezyum ve Çinko
Alaşım genellikle bitmiş parça hakkında süreçten daha fazla karar verir. Ağırlığı, termal genleşmeyi, korozyon davranışını ve işleme maliyetini ayarlar. Motor işinde dört aile hakimdir.
| Alaşım ailesi | Tipik motor kullanımı | Neden seçiliyor? | Ne izlenir? |
|---|---|---|---|
| Gri dökme demir | Motor blokları, silindir gömlekleri | Mükemmel sönümleme, aşınma direnci, düşük maliyet | Ağır, sınırlı ince duvar kapasitesi |
| Sfero döküm | Krank milleri, bazı bloklar, braketler | Yükseker strength and ductility | Daha fazla küçülme, dikkatli besleme gerektirir |
| Alüminyum A356 and A360 | Silindir kafaları, yapısal muhafazalar | İyi dökülebilirlik ve ısıl işlemlenebilirlik | Aşınma yüzeylerinde kesici uçlara veya astarlara ihtiyaç vardır |
| Alüminyum ADC12 ve A380 | Motor muhafazaları, kapaklar, tavalar, ısı emiciler | Kalıplarda iyi akıyor, ince duvarlar, iyi yüzey | Gözeneklilik kontrolü kritik öneme sahiptir |
| Magnezyum AZ91 ve AM60 | Kapaklar, braketler, hafif muhafazalar | Çok hafif, iyi sönümleme | Korozyona karşı koruma ve eriyik işleme |
| Çinko ZAMAK 3 ve 5 | Küçük braketler, sensör muhafazaları, silecek parçaları | Boyutsal kararlılık, mükemmel ince duvarlar | Ağırlık sınırları, sıcak alanlar için uygun değildir |
Alüminyum, çoğu yeni motor ve aktarma organı muhafazasının yerini almıştır çünkü ağırlığı tam da ağırlığın en çok acı verdiği yerden uzaklaştırır. Sertliğin, sönümlemenin ve kilogram başına maliyetin kütleden daha önemli olduğu durumlarda demir hala kazanıyor. Çinko özel bir malzemedir: güzel bir şekilde dökülür, çok ince duvarları ve makineleri hızlı tutar, ancak ağırdır ve yüksek sıcaklıklarda gücünü kaybeder.
Pratik ders, aynı parçanın sıklıkla iki alaşımda mevcut olmasıdır. Örneğin bir aydınlatma soğutucusu, aynı montaj geometrisine ve farklı termal davranışa sahip, yüksek performanslı bir araç için alüminyumdan ve kompakt bir araç için çinkodan üretilebilir. Alaşımın belirlenmesi bir satın alma kararı değil, bir sistem kararıdır.
Bir Motor Bileşeninin Adım Adım Dökümü
Pres döküm motor gövdesi öngörülebilir bir sıra boyunca hareket eder. Sıra, akış şemasında basit görünür, ancak her adım, bitmiş parçanın satılıp satılmayacağına veya hurdaya çıkarılacağına karar veren değişkenleri taşır.
- Tasarım incelemesi ve DFM. Parça geometrisi, ayrım çizgisi, taslak açıları, geçit konumları ve ejektör düzeni birlikte gözden geçirilir. Çoğu döküm problemi bu aşamada, herhangi bir çelik kesilmeden çok önce tasarlanır.
- Takım imalatı. Bir kalıp veya model işlenir, ısıl işlemden geçirilir ve takılır. Basınçlı döküm takımları genellikle H13 çelikten yapılır ve kapaklar ve maçaların etrafındaki yüksek aşınma alanlarında sertleştirilmiş kesici uçlar bulunur.
- Deneme ve örnekleme. Takım çalıştırılır, ilk parçalar ölçülür ve işlem penceresi oluşturulur: atış basıncı, kalıp sıcaklığı, çevrim süresi, uygun olduğu yerde vakum seviyesi.
- Eritme ve eritme tedavisi. Alaşım eritilir, gazı alınır ve tanecikleri rafine edilir. Hidrojen içeriği ve demir seviyesi izlenir, çünkü her ikisi de gözenekliliği tahrik eder ve her ikisi de bitmiş bir parçada görünmez.
- Boşluğu doldurmak. Basınçlı dökümde, bir püskürtme manşonu metali yolluklar ve kapaklar aracılığıyla milisaniyeler içinde boşluğa iter. Doldurma düzeni, sıkışan havanın nereye varacağını ve parçanın nereye sızacağını belirler.
- Katılaşma ve fırlatma. Döküm saniyeler içinde donuyor. İtici pimler onu uzaklaştırır ve kalıbın termal kontrolü, çarpıklığı ve sıcak noktaları kontrol altında tutar.
- Degating ve çapak alma. Yolluklar, taşmalar ve çapak kaldırılır, ardından titreşimli son işlem, yuvarlama veya kesme presleri kenarları temizler.
- İşleme. CNC işlemleri, hiçbir döküm yüzeyinin tek başına tutamayacağı toleranslara sahip delikler, dişler, sızdırmazlık yüzeyleri ve montaj delikleri ekler.
- Yüzey işleme. Kumlama, anotlama, toz kaplama, e-kaplama veya kromat dönüşümü parçayı korur ve parti genelinde tutarlı bir görünüm sağlar.
- Muayene ve paketleme. Boyutsal raporlar, sızıntı testleri, röntgen görüntüleri ve malzeme sertifikaları sevkiyatla birlikte gönderilir, böylece müşteri her partiyi bir ısı numarasına kadar takip edebilir.
Bu adımlardan ikisi ekstra ilgiyi hak ediyor. Eriyik işlemi görünmez ancak belirleyicidir, çünkü gazdan yeterince arındırılmamış bir eriyik, görsel incelemeyi geçen ve basınç testini geçemeyen parçalar üretecektir. İşleme, sağlam bir dökümün itibarını kazandığı yerdir, çünkü iç gözenekliliğe sahip bir döküm genellikle yalnızca bir delik açıldığında açılacaktır.
Hangi Motor Parçaları Aslında Dökümdür?
Modern bir motorun içinde oyuncu listesi çoğu insanın beklediğinden daha uzundur. Bloğu, silindir kapağını, yağ karterlerini, valf kapaklarını, zamanlama kapaklarını, emme manifoldlarını, egzoz manifoldlarını, turbo muhafazalarını, su pompası muhafazalarını, termostat muhafazalarını, motor takozlarını ve küçük braketlerden oluşan uzun bir kuyruğu içerir.
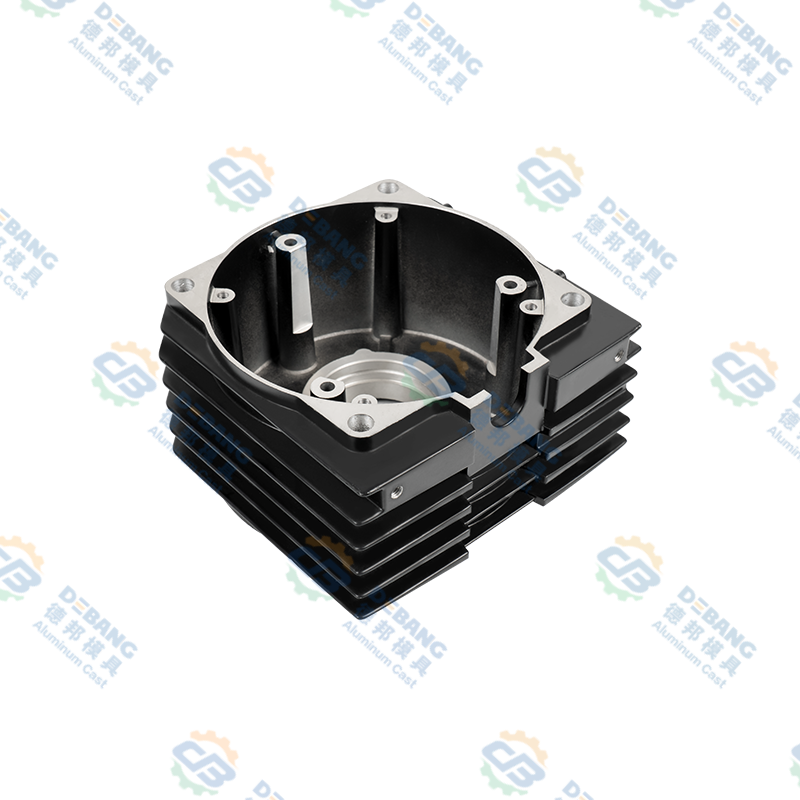
Yanma çekirdeğinin dışında en yaygın döküm parçası, bazen zamanlama kapağı, ön kapak veya aksesuar muhafazası olarak da adlandırılan motor muhafazasının kendisidir. İnce duvarlıdır, bir sızdırmazlık oluğu taşır, cıvata göbeklerini destekler ve çoğunlukla miller için yatak delikleri içerir. Düz, boyutsal olarak stabil olmalı ve duvar boyunca gözeneklilik içermemelidir çünkü bir taraftaki yağı diğer taraftaki havadan ayırır.
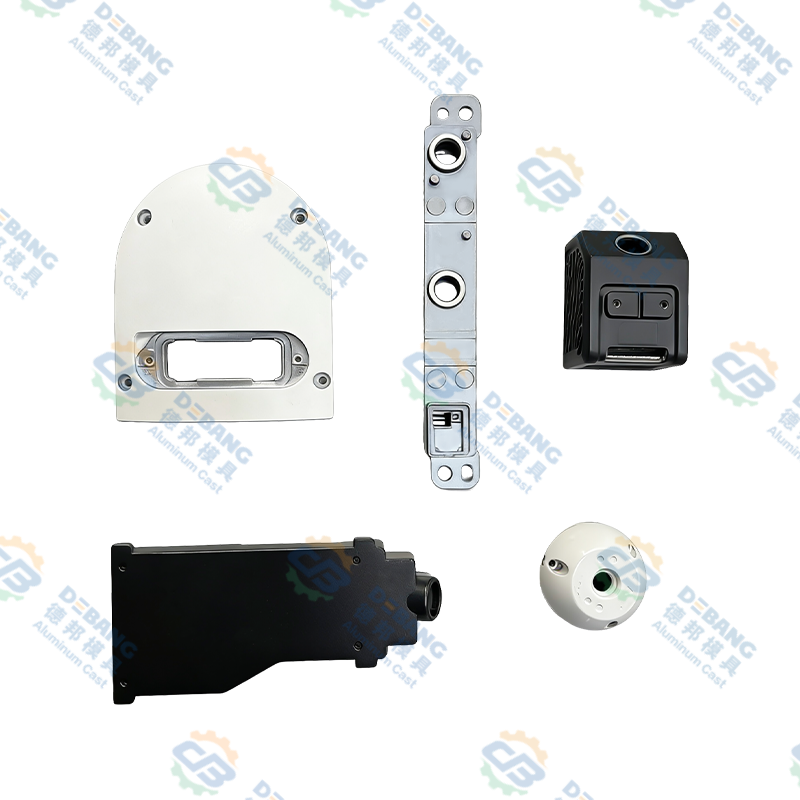
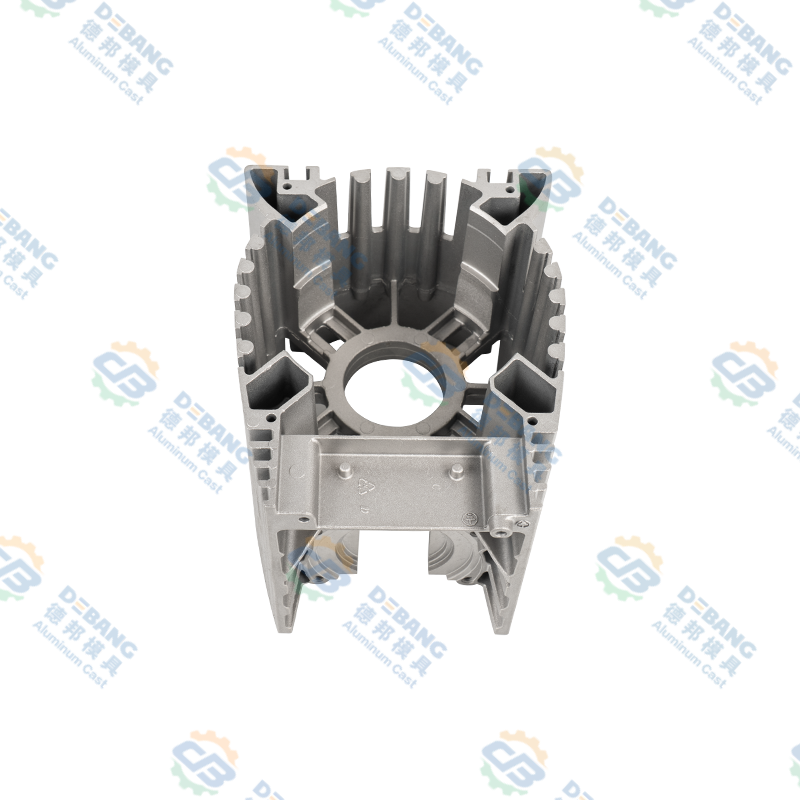 Alüminyum Basınçlı Döküm Motor Muhafazası ve Kontrol Muhafazası İnce duvarlı sızdırmazlık ve yapısal sağlamlığa uygun, ısı dağıtma kanatlı ve entegre yapıya sahip alüminyum döküm motor gövdesi veya otomotiv kontrol ünitesi gövdesi. Ürünü Görüntüle →
Bunun gibi parçalar tüm zinciri kontrol eden tedarikçiyi ödüllendirir. Eğer kalıplar bir yerden kesilirse, döküm başka bir yere dökülürse ve işleme üçüncü bir yere taşerona verilirse, hiç kimse sızıntıya neden olan duvar kalınlığına sahip olamaz. Kalıp tasarımından bitmiş, işlenmiş döküme kadar tek bir tedarikçi bu boşluğu ortadan kaldırır.
Motor Çevresindeki Dökümler: Şanzıman, Debriyaj ve Termal Parçalar
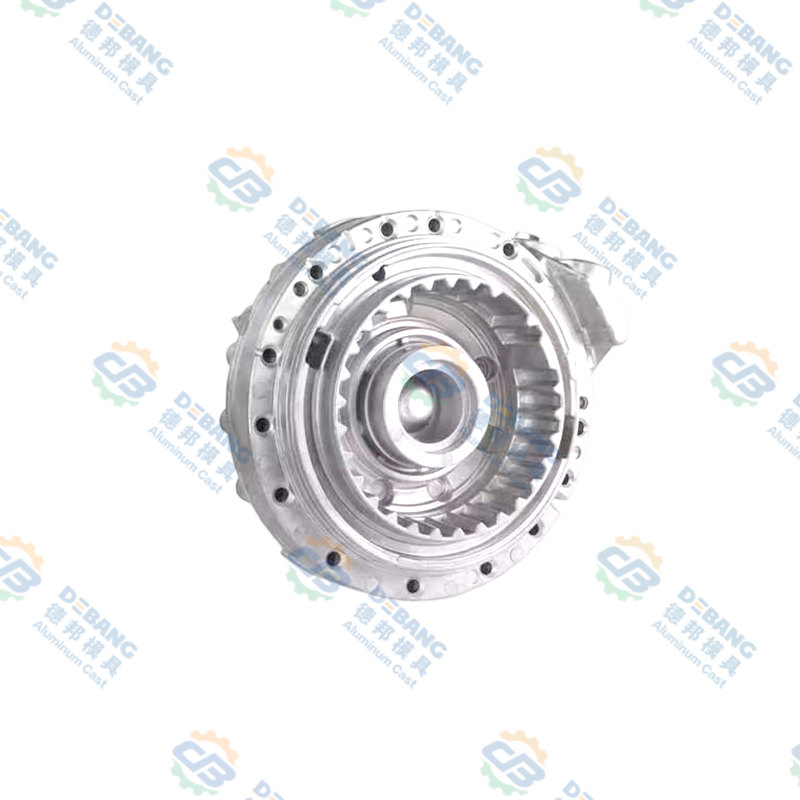
Motor tek başına çalışmaz ve dökümleri de çalışmaz. Şanzıman yağ karterleri aktarma organlarının alt kısmında bulunur, sıvıyı toplar ve yapısal bir kapak görevi görür. Genellikle büyük, düz ve nervürlüdürler ve yıllarca süren termal döngüden sonra düz kalması gereken bir tahliye tapası başlığı ve bir sızdırmazlık flanşı vardır.
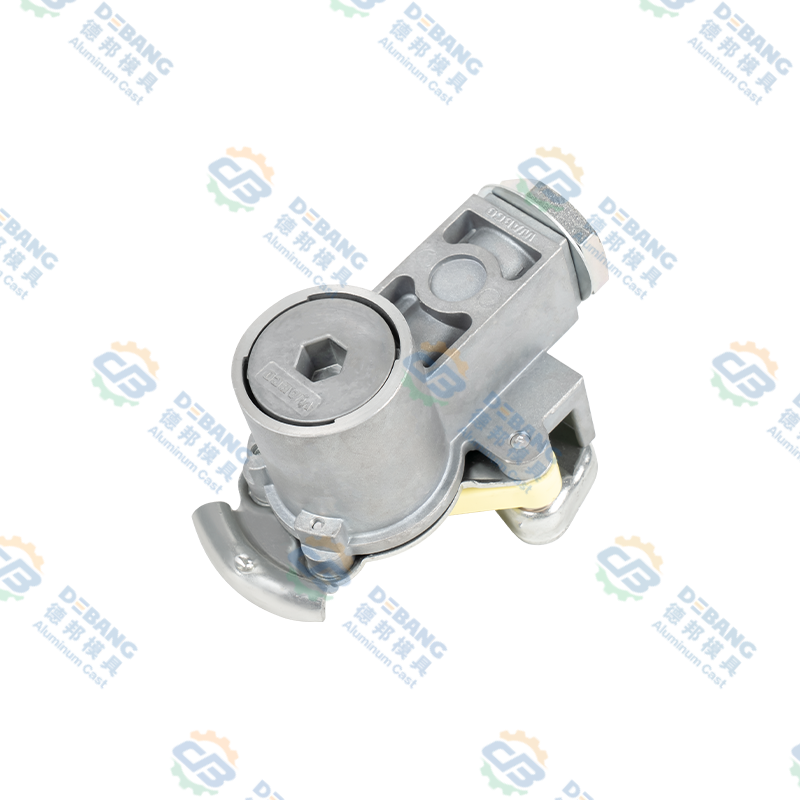
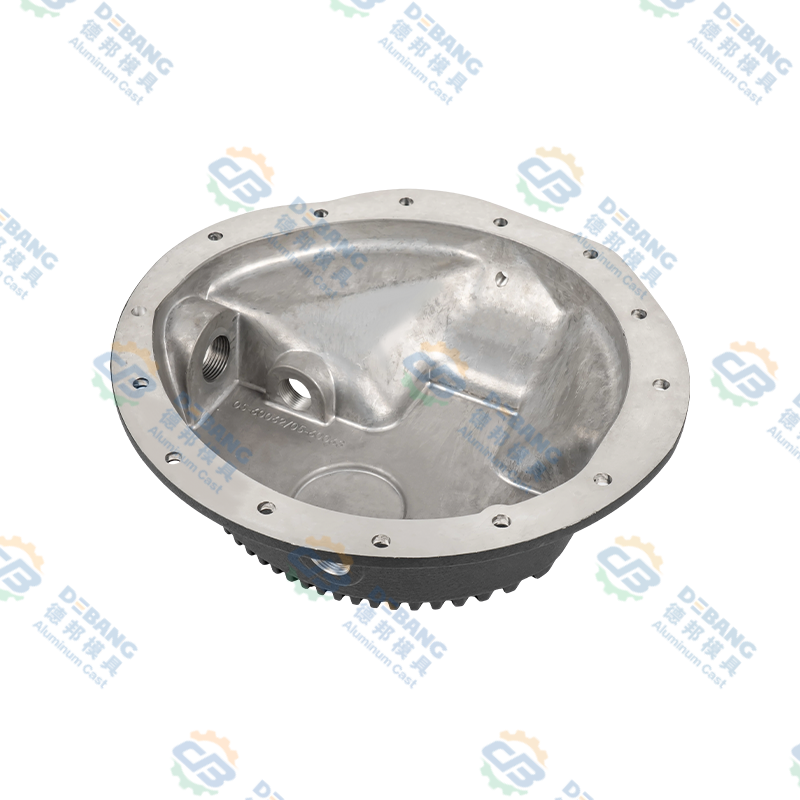 Otomotiv Aktarma Organları için Alüminyum Basınçlı Döküm Şanzıman Tavaları Bu alüminyum döküm şanzıman tavası, araçların altındaki aktarma organları sıvı toplama rolü için korozyona dayanıklı kaplamayı ve sızdırmaz sızdırmazlığı vurgular. Ürünü Görüntüle →
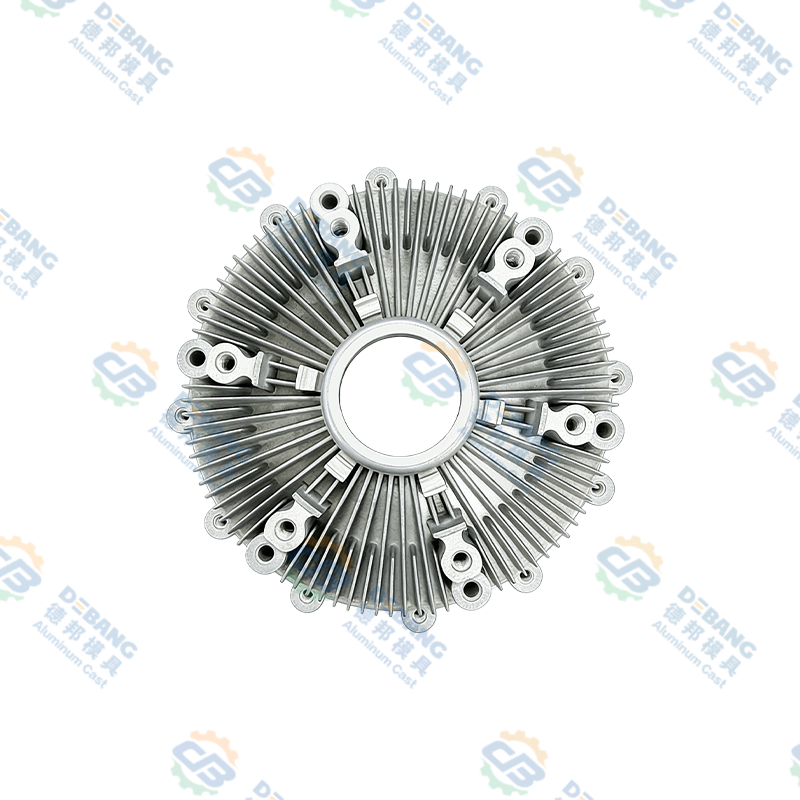
Debriyaj bileşenleri farklı bir zorluktur. Ağır hizmet araçlarına yönelik silikon yağlı kavrama parçaları sürekli yük ve sıcaklık altında çalışır, dolayısıyla boyutsal doğruluk ve iç sağlamlık görünümden daha önemlidir. Sıcak noktaları önlemek için duvar kalınlığı yeterince düzgün olmalı ve işleme stoku, bitmiş parçanın dengelenmesini sağlayacak kadar öngörülebilir olmalıdır.
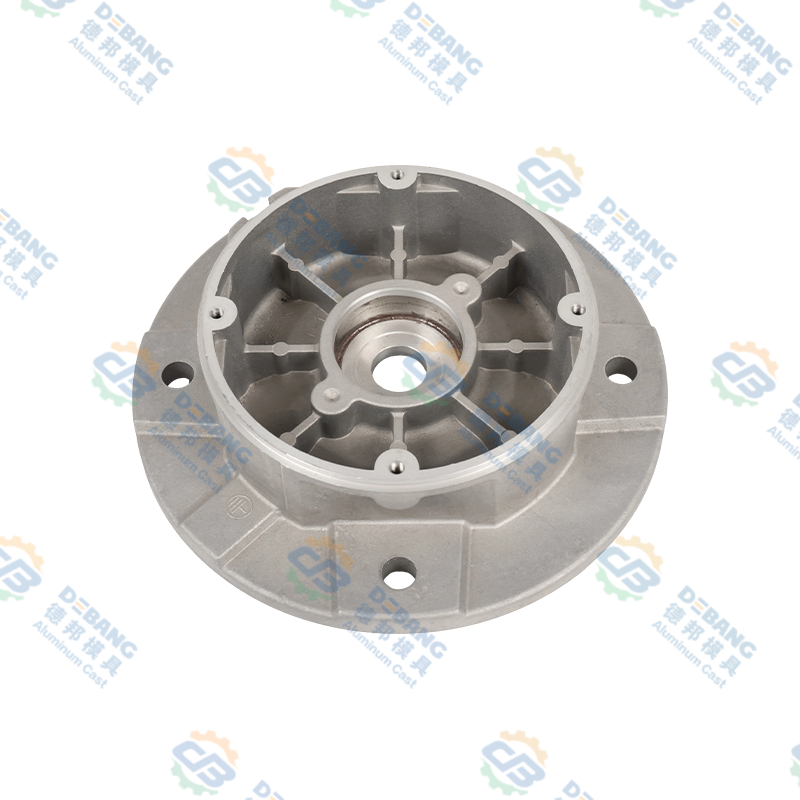 Alüminyum Basınçlı Döküm Silikon Yağı Debriyaj Bileşenleri Motor soğutma fanları için ağır hizmet tipi alüminyum döküm silikon yağı kavrama bileşenleri, soğutmayı ve yakıt ekonomisini desteklemek için fan hızını sıcaklığa göre ayarlar. Ürünü Görüntüle →
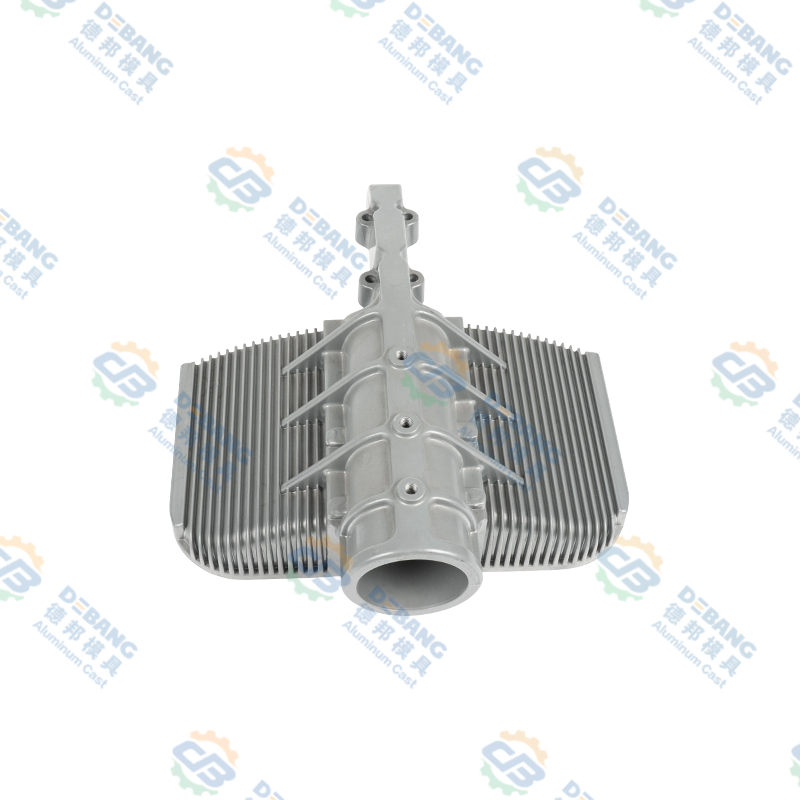
Termal parçalar resmi tamamlıyor. Elektrikli ve hibrit aktarma organlarına geçişle birlikte dökümler motor bloğundan akü muhafazasına, invertör mahfazasına, motor muhafazasına ve aydınlatma soğutucusuna taşındı. Metal genellikle aynıdır, duvar kalınlığı genellikle daha incedir ve sızdırmazlık gereklilikleri genellikle daha katıdır. Motor muhafazalarını zaten anlayan tedarikçiler, temel disiplin aynı olduğundan bu parçalara hızla uyum sağlama eğilimindedir.
Motor Dökümlerinin Sesini Tutmasını Sağlayan Tasarım Kuralları
İyi dökümler tasarlanırlar, varlığı denetlenmez. Aşağıdaki kurallar, süreç ne olursa olsun, motorla ilgili hemen hemen her döküm için geçerlidir.
- Duvar kalınlığını mümkün olduğunca eşit tutun. Kalın bölümler yavaşça soğur ve metali ince komşulardan çekerek büzülme boşlukları oluşturur.
- İç köşelerde cömert filetolar kullanın. Keskin köşeler gerilimi yoğunlaştırır ve metal akışını kısıtlar.
- Her dikey yüze taslak ekleyin. Bu olmadan parça fırlatılırken sürüklenir ve yüzey yırtılır.
- Kalın patronlar yerine kaburgalar tasarlayın. Sertlik kütleden değil geometriden gelir.
- İşleme payını yalnızca işlemenin gerçekten gerçekleşeceği yere yerleştirin. Döküm yüzeyindeki ekstra stok, metal israfına ve ekstra çevrim süresine neden olur.
- İtici pim konumlarını önceden düşünün. Sızdırmazlık yüzeyine düşen bir pim, gerçekleşmesini bekleyen bir sızıntıdır.
- Çekirdekli delikleri basit ve kalıbın açılma yönüne uygun tutun. Yan çekirdekler maliyeti ve bakımı artırır.
- Prosesle eşleşen toleransları belirtin. Döküm yüzeyindeki aşırı dar toleranslar, işlevi iyileştirmeden takım maliyetini ve hurda oranını artırır.
Bu kurallara uyulduğunda döküm, işleme merkezine öngörülebilir bir durumda ulaşır ve tüm program daha hızlı çalışır. Bunlar göz ardı edildiğinde, ilk numune çalışması pahalı bir müzakere haline gelir.
Yaygın Kusurlar ve Nasıl Önlenirler
Her dökümhane kusurların zihinsel bir listesini tutar çünkü her birinin bir imzası ve bir nedeni vardır. Bu altısı en çok motor dökümlerinde görülür.
Gaz gözenekliliği
Sıkışmış hava veya çözünmüş hidrojenin neden olduğu yuvarlak iç boşluklar. Daha iyi havalandırma, vakum yardımı ve uygun eriyik gazı giderme ile önlenir.
Büzülme gözenekliliği
Kalın kısımlarda en son donan düzensiz boşluklar. Eşit duvar kalınlığı, daha iyi besleme ve kontrollü kalıp sıcaklığı sayesinde bu durum önlenir.
Soğuk kapanma
İki metal cephe kaynaşmadan buluşuyor, görünür bir dikiş ve zayıf bir bağlantı bırakıyor. Daha yüksek kalıp sıcaklığı ve daha hızlı doldurma ile önlenir.
Flaş
Ayırma hattı boyunca metal kaçıyor. Kalıp bakımı, doğru sıkma kuvveti ve kontrollü atış basıncı ile önlenir.
Çarpıklık
Düzensiz soğutma nedeniyle fırlatma sonrasında bozulma. Dengeli soğutma devreleri ve doğru fırlatma zamanlaması ile önlenir.
Lehimleme
Alüminyum kalıp yüzeyine yapışarak pürüzlü bir yama bırakıyor. Kalıp kaplama, sıcaklık kontrolü ve uygun alaşım kimyası ile önlenir.
Desen tutarlıdır: hemen hemen her kusurun izi sıcaklığa, dolgu desenine veya metal kalitesine dayanır. Bu nedenle süreç takibi son denetimden daha değerlidir. İşleme sonrasında hurdaya çıkan bir parça zaten emek, enerji ve takım ömrü tüketmiştir.
Motor Parçalarının Dökümünde Kalite Kontrol
Motor dökümlerinde kalite planlaması parçanın fonksiyonu ile başlar. Yağı tutan bir kapağın basınç sızdırmazlığına ihtiyacı vardır. Bir braketin boyutsal tekrarlanabilirliğe ihtiyacı vardır. Isı emicinin duvar bütünlüğüne ihtiyacı vardır, böylece ısı gerçekten metalin içinden geçebilir.
Pratikte tipik bir kontrol planı birkaç katmanı birleştirir. Spektrometre kontrolleri, eriyik kullanılmadan önce alaşım kimyasını doğrular. Proses içi izleme, atış profillerini ve kalıp sıcaklıklarını kaydeder. Boyutsal incelemede kritik özellikler için kumpaslar, mastarlar ve koordinat ölçüm makineleri kullanılır. Röntgen ve basınç veya sızıntı testi gibi tahribatsız yöntemler, görsel incelemenin bulamayacağı iç boşlukları arar. Son olarak numune parçalar üzerinde yapılan yıkıcı kontroller mikro yapıyı, sertliği ve gerçek gözeneklilik seviyelerini ortaya çıkarır.
Dokümantasyon test kadar önemlidir. Bir döküm tedarikçisi, müşteriye belirli bir partinin, ısı numarası ve makineyle eşleşen denetim kaydını gösterebilmelidir. Bu izlenebilirlik, bir gönderiyi güvenilir bir tedarik ilişkisine dönüştüren şeydir ve kendi denetim kayıtlarımıza başlı başına bir ürün muamelesi yapmamızın nedeni de budur. Bu konuya nasıl yaklaştığımız hakkında daha fazla bilgiyi sitemizde bulabilirsiniz. kaliteli sayfa .
Maliyet, Kalıplama ve Teslim Süresi
Alıcılar genellikle parça başına tek bir numara isterler, ancak döküm fiyatı çok farklı birkaç maliyetin toplamıdır. Aşağıdaki grafik, bir alüminyum döküm motor bileşeninin toplam program maliyetinin tipik olarak nasıl bölündüğünü kabaca göstermektedir.
Bunu iki sonuç takip ediyor. Birincisi, malzeme ve aletler baskındır, bu nedenle duvar kalınlığındaki küçük bir değişiklik, birim fiyatı, işçilik oranlarına ilişkin uzun bir müzakereden daha fazla etkileyebilir. İkincisi, kaliteli harcamalar genel gider değildir. Sızıntı yapan bir kapaktan kaynaklanan garanti taleplerine karşı en ucuz sigortadır.
Teslim süresi de benzer bir mantık izler. Takımlama genellikle tasarımın dondurulmasından ilk numuneye kadar birkaç hafta sürer ve işleme fikstürleri de buna ek olarak zaman kazandırır. Gerçekçi bir program, bir numune alma turuna, gerekirse tasarım düzeltmesine ve tam üretime geçmeden önce küçük bir üretim öncesi partiye izin verir.
Bir Basınçlı Döküm Ortağıyla Çalışmak
Döküm projelerinde en yaygın başarısızlık teknik bir başarısızlık değildir. Bu bir devir teslim boşluğudur. Alet üreticisi dökümhaneyi suçluyor, dökümhane alaşım partisini suçluyor ve işleme atölyesi ilk atıştan bu yana var olan bir sorunu keşfediyor.
Kalıp tasarımı, döküm, ikincil işlemler, hassas işleme, yüzey işleme ve montajı tek çatı altında kapsayan bir tedarikçi bu riskin çoğunu ortadan kaldırır. Aynı zamanda geri bildirim döngüsünü de kısaltır: İşlenmiş bir delik gözenekliliği ortaya çıkardığında, dökümhane bunu aynı çeyrekte değil, aynı hafta öğrenir.
Yeni bir motor veya aktarma organı dökümü planlıyorsanız, çizim dondurulmadan önce imalat ortağını konuşmaya dahil etmek faydalı olacaktır. Ayrım hatları, et kalınlığı ve işleme stoğu hakkında kısa bir tartışma, tüm takım döngüsünü kurtarabilir. hoş geldiniz ekibimizle konuş İster tek bir parça ister bir bileşen ailesi olsun, projeniz hakkında.
Sıkça Sorulan Sorular
Bir motor bloğunu dökmek, onu basınçlı dökümle aynı mıdır?
Hayır. Motor blokları genellikle kum dökümden veya demir veya alüminyumdan düşük basınçlı dökümden yapılır, çünkü bunlar büyüktür ve iç geçitleri kırılabilecek bir kalıba ihtiyaç duyar. Yüksek basınçlı döküm normalde yüksek hacim ve dar toleransların çelik kalıbın maliyetini haklı çıkardığı kasalar, kapaklar, tavalar ve braketler gibi daha küçük, daha ince parçalar için kullanılır.
Motor parçalarının dökümü için hangi metal kullanılır?
Gri dökme demir ve sünek demir, geleneksel bloklara ve krank millerine hakimdir. Başlıklar, muhafazalar, kapaklar ve termal parçalar için A356, A360, ADC12 ve A380 gibi alüminyum alaşımları kullanılır. Magnezyum hafif kapaklarda ve braketlerde görünürken, çinko çok ince duvarlara ihtiyaç duyan küçük hassas bileşenlerde kullanılır.
Döküm motor parçalarının neden hala işlenmesi gerekiyor?
Çünkü döküm bitmiş bir şekil değil, ağa yakın bir şekil üretir. Döküm yüzeyi, yatak deliği, sızdırmazlık yüzeyi veya dişli delik için gereken toleransı sağlayamaz. İşleme, bu toleranslara ulaşmak için kontrollü bir metal katmanını ortadan kaldırır ve aynı zamanda aksi halde hizmette başarısız olacak iç gözenekliliği de ortaya çıkarır.
Bir motor bileşeninin dökümü ve teslimi ne kadar sürer?
Yeni bir parça için, takım tasarımı ve üretimi için birkaç hafta bekleyin, ardından boyutları ve proses parametrelerini doğrulamak için bir numune alma turu yapın. Olgun bir parçanın üretimi hızlıdır ve genellikle günlerle ölçülür, ancak toplam teslim süresi aynı zamanda malzeme tedarikini, işlemeyi, yüzey işlemini, incelemeyi ve nakliyeyi de içerir.
Döküm motor parçasındaki gözeneklilik onarılabilir mi?
Küçük yüzey gözenekleri bazen emprenye yoluyla kapatılabilir, ancak basınca dayanıklı veya yük taşıyan bir alandaki yapısal gözeneklilik onarılmamalıdır. Doğru cevap, prosesi düzeltmek, geçidi veya soğutmayı ayarlamak ve yeniden numune almaktır. İç boşlukları onarmak, sorunu çözmek yerine gizler.
Bir dökümün sızıntı yapmayacağını nasıl bilebilirim?
Sızdırmazlık umulan bir şey değil, tasarlanmış ve kontrol edilmiştir. Doldurma simülasyonuyla başlar, kontrollü eriyik kalitesi ve kalıp sıcaklığıyla devam eder ve üretim parçalarında basınç veya sızıntı testiyle sona erer. Numuneler üzerinde yapılan X-ışını incelemesi, iç yapının tasarım amacına uygun olduğunu doğrular.
Motor dökümü sabrın ödüllendirildiği bir konudur. Süreç, alaşım ve geometri birbiriyle etkileşim halindedir ve ilk tasarım toplantısında alınan karar genellikle bir yıl sonra hurda oranında kendini gösterir. Temelleri doğru yapın, tedarik zincirini kısa tutun ve eriyik ile işlemeyi aynı ciddiyetle kontrol edin; dökümler aracın ömrü boyunca sessiz işlerini yapacaktır.
Geliştirdiğiniz bir parça hakkında ikinci bir görüş almak isterseniz çizimi bize gönderin. Duvar kalınlığı, ayrım hatları ve işleme stoğu hakkında kısa bir konuşma genellikle tüm projenin en değerli saatidir.
Son Haberler
Sektörel Haberler Hakkında Daha Fazla Bilgi Edinin
-
14
Jul
 Basınçlı Döküm Parçalarına İlişkin Kapsamlı Bir Kılavuz: Süreçler, Malzemeler ve UygulamalarBasınçlı döküm parçaları, erimiş metalin, genellikle alüminyum, çinko veya magnezyumun, yüksek basınç altında yeniden kullanılabilir bir çelik kalıba zorlanmasıyla üretilen metal bileşenlerd...
-
28
Sep
Zamak 3 Çinko Alaşımı: Özellikler, Basınçlı Döküm Uygulamaları ve OEM'ler için Seçim KılavuzuBir metal parça karmaşık geometri, sıkı toleranslar ve makul bir maliyetle iyi bir yüzey kalitesi gerektirdiğinde, malzeme mühendisleri genellikle ilk olarak Zamak 3'e başvurur. Bu sonuç ya... -
07
Sep
Otomotiv Endüstrisinde Basınçlı Döküm: Alaşım Seçimi, Toleranslar ve OEM SeçimiBir zamanlar bir otomotiv program lideri bize sızıntı testlerinde başarısız olan şanzıman tavaları göndermişti. Duvar kalınlığı değişti, gözeneklilik ortaya çıktı ve üretim hattı haftada iki kez... -
16
Nov
Magnezyum ve Alüminyum Basınçlı Döküm: Tasarım Ekipleri için Pratik Bir KılavuzOn mühendise magnezyumu alüminyumdan ayıran şeyin ne olduğunu sorarsanız genellikle aynı üç kelimenin on farklı versiyonunu alırsınız: ağırlık, maliyet, korozyon. Üçü de önemli ama hiçbiri bir p...
İster alıcı ister geliştirme ortağı olun, size güvenilir bir çözüm sunmaya kararlıyız.
ÜRÜN BAĞLANTILARI
- Alüminyum Alaşımlı Ürünler
- Çinko Alaşımlı Basınçlı Döküm Ürünleri
- Magnezyum Alaşımlı Basınçlı Döküm Ürünleri
Mobil
Müşteri Hizmetleri
HIZLI BAĞLANTILAR
TEKLİF ALIN
BİZE ULAŞIN
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Yolu, Daqi Bilim ve Teknoloji Parkı Beilun Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Debang Intelligent Technology Co., Ltd. Tüm Hakları Saklıdır.
 OEM/ODM Basınçlı Döküm Üreticileri