

Basınçlı Döküm Parçalarına İlişkin Kapsamlı Bir Kılavuz: Süreçler, Malzemeler ve Uygulamalar
 2026.07.14
 Sektör Haberleri
Basınçlı döküm parçaları, erimiş metalin, genellikle alüminyum, çinko veya magnezyumun, yüksek basınç altında yeniden kullanılabilir bir çelik kalıba zorlanmasıyla üretilen metal bileşenlerdir. Bu yöntem otomotiv, elektronik, endüstriyel ekipman ve tüketici ürünleri endüstrilerinde kullanılır çünkü yüksek hacimde hassas, tekrarlanabilir parçalar ve birim başına nispeten düşük maliyet üretir. Bu kılavuz, basınçlı döküm parçalarının nasıl yapıldığını, hangi malzemelerin ve kaplamaların mevcut olduğunu, sürecin en iyi nerede uyduğunu ve tutarlı, yüksek kaliteli sonuçlar elde etmek için bir tedarikçiyle nasıl çalışılacağını açıklamaktadır.
Doğrudan cevap: Basınçlı döküm parçaları, boyutsal doğruluğun, ince duvarların ve pürüzsüz yüzey kalitesinin ham mekanik mukavemetten daha önemli olduğu, genellikle yaklaşık 1000 üniteden başlayıp milyonlara kadar ölçeklenen orta ve yüksek hacimli üretim çalışmaları için en uygunudur. Projeniz birkaç yüz üniteden daha azına ihtiyaç duyuyorsa, CNC işleme veya kum dökümü genellikle daha uygun maliyetlidir. Projeniz tek seferde yüksek hacim, dar toleranslar ve karmaşık geometri gerektiriyorsa basınçlı döküm parçaları neredeyse her zaman doğru seçimdir.
Basınçlı Döküm Parçaları Nelerdir?
Basınçlı döküm parçaları, erimiş metalin kalıp olarak bilinen hassas işlenmiş bir çelik kalıba önemli bir basınç altında enjekte edildiği basınçlı döküm işlemi yoluyla üretilen metal bileşenlerdir. Metal kalıp boşluğunu saniyeden çok daha kısa bir sürede doldurur, hızla soğur ve parçanın son şeklini alarak katılaşır. Metal katılaştığında kalıp açılır ve bitmiş parça minimum düzeyde ikincil bitirme işlemine hazır olacak şekilde çıkarılır.
Bu işlem kum döküm veya hassas dökümden temel olarak farklıdır çünkü kalıp genellikle onbinlerce döngü boyunca yeniden kullanılabilir, bu da basınçlı döküm parçalarını yüksek hacimli üretim için ekonomik kılan şeydir. Tek bir kalıp, kullanılan alaşıma ve parçanın karmaşıklığına bağlı olarak, önemli bir bakım veya değiştirme gerektirmeden önce 50.000 ila 1 milyonun üzerinde parça üretebilir.
Basınçlı döküm parçaları terimi, birkaç gram ağırlığındaki küçük bir çinko konektörden birkaç kilogram ağırlığındaki büyük bir alüminyum şanzıman mahfazasına kadar çok geniş bir fiziksel ürün yelpazesini kapsar. Onları birleştiren şey, son kullanımdan ziyade üretim yöntemidir; bu nedenle aynı temel süreç, otomotiv mühendisliği, tüketici elektroniği ve ev donanımı gibi farklı sektörlere hizmet eder. Bu ortak temeli anlamak, alıcıların ve mühendislerin, basınçlı dökümün yeni bir parça için doğru seçim olup olmadığını değerlendirirken daha iyi kararlar almasına yardımcı olur.
Ayrıca, basınçlı döküm parçalarının neredeyse her zaman net şekilli veya net şekle yakın olduğunu, yani parçanın kalıptan son boyutlarına çok yakın çıktığını belirtmekte fayda var. Bu, nihai şekle ulaşmak için büyük miktarda ekstra malzemenin kaldırıldığı dövme veya genişletilmiş işleme gibi işlemlerle tezat oluşturur. Basınçlı döküm parçalarının neredeyse net şekle sahip olması, prosesin geniş ölçekte malzeme açısından bu kadar verimli olmasının en büyük nedenlerinden biridir.
Boyutsal Doğruluk
Tipik toleranslar, parça boyutuna ve alaşıma bağlı olarak artı veya eksi 0,05 mm ila 0,15 mm arasında değişir ve kum dökümünden çok daha sıkıdır.
Duvar Kalınlığı
Basınçlı döküm parçaları genellikle 0,5 mm ila 5 mm arasında duvar kalınlıklarına ulaşarak hafif ancak yapısal olarak sağlam tasarımlara olanak tanır.
Çevrim Hızı
Yüksek basınçlı döküm makineleri, parça boyutuna bağlı olarak saatte 200 ila 1000'in üzerinde atış üretebilir.
Yüzey İşlemi
Parçalar kalıptan döküm kadar pürüzsüz bir yüzeyle çıkar ve kullanımdan önce genellikle çok az veya hiç ek işlem gerektirmez.
Basınçlı Döküm Süreci Açıklaması
Günümüzde basınçlı döküm parçaları üretmek için kullanılan üç temel basınçlı döküm yöntemi vardır: yüksek basınçlı döküm, düşük basınçlı döküm ve yerçekimi basınçlı döküm. Yüksek basınçlı döküm, dünya çapında üretilen parçaların büyük çoğunluğunu oluşturur çünkü en hızlı çevrim sürelerini ve en sıkı toleransları sunar. Düşük basınçlı döküm genellikle daha yavaş, daha kontrollü dolumun gözenekliliği azalttığı daha büyük otomotiv tekerlekleri ve yapısal parçalar için seçilir. Bazen kalıcı kalıba döküm olarak da adlandırılan yer çekimi basınçlı döküm, dış basınçtan ziyade yalnızca yerçekimine dayanır ve genellikle daha küçük üretim süreçlerinde daha basit şekiller için kullanılır. En yaygın kullanılan varyant olan yüksek basınçlı döküm için genel süreç bu aşamaları takip eder.
1
Kalıp Hazırlama ve Sıkma
Çelik kalıbın iki yarısı temizlenir, ayırıcı bir maddeyle yağlanır ve büyük makinelerde 4000 tonu aşabilen bir kilitleme kuvveti altında birbirine kenetlenir, böylece kalıbın gelen metalin basıncına karşı kapalı kalması sağlanır. Yağlayıcı katman ayrıca bitmiş basınçlı döküm parçasının çıkarma sırasında kalıp yüzeyinden temiz bir şekilde ayrılmasına yardımcı olarak yüzey yırtılma riskini azaltır.
2
Metal Eritme ve Enjeksiyon
Metal, tipik olarak çinko için 380 santigrat derece ve alüminyum için 660 santigrat derece arasındaki bir fırında eritilir, ardından makineye ve alaşıma bağlı olarak 1500 ila 25000 psi arasında değişen basınçlarda kalıp boşluğuna enjekte edilir. Metal, daha kalın bölümler katılaşmadan önce basınçlı döküm parçasının en ince, en ayrıntılı bölümlerini doldurmak için tasarlanmış bir yolluk sistemi ve kapıdan geçer.
3
Soğutma ve Katılaştırma
Erimiş metal, duvar kalınlığına ve parça hacmine bağlı olarak, ince yüzey detayları ve iç kaburgalar da dahil olmak üzere boşluğun tam şeklini alarak, saniyeden birkaç saniyeye kadar bir sürede kalıbın içinde soğur ve katılaşır. Kalıbın içine yerleştirilmiş soğutma kanalları, katılaşma oranını kontrol etmek ve dahili büzülme kusurları olasılığını azaltmak için su veya yağın sirkülasyonunu sağlar.
4
Kalıp Açma ve Çıkarma
Katılaştıktan sonra kalıp açılır ve ejektör pimleri, bitmiş basınçlı döküm parçasını boşluğun dışına iterek bir sonraki döngünün hemen başlamasına hazır hale gelir. Bakımı iyi yapılan ejektör sistemleri, bu aşamada, özellikle derin boşluklu parçalarda, ince duvarlı bölümlerin deformasyonunun önlenmesine yardımcı olur.
5
Kırpma ve Bitirme
Çapak ve metal yolluk sistemi gibi fazla malzeme kesilerek uzaklaştırılır ve parça, uygulamaya bağlı olarak kumlama, işleme, kaplama veya toz kaplama gibi ikincil işlemlere tabi tutulabilir. Birçok üretim hattı, özel bir trim kalıbı kullanarak bu düzeltme adımını otomatikleştirerek, basınçlı döküm parçalarının döküm makinesinden paketlemeye hızlı bir şekilde taşınmasına olanak tanır.
Basınçlı Döküm Parçalarında Kullanılan Ortak Malzemeler
Doğru alaşımın seçilmesi, basınçlı döküm parçaları tasarlarken en önemli kararlardan biridir; çünkü bu, mukavemeti, ağırlığı, korozyon direncini ve genel maliyeti etkiler. Aşağıdaki tablo en yaygın olarak kullanılan dört basınçlı döküm malzemesini karşılaştırmaktadır.
| Malzeme | Tipik Yoğunluk | Anahtar Özellikler | Ortak Kullanımlar |
|---|---|---|---|
| ADC12 ve A380 gibi Alüminyum Alaşımları | cm3 başına yaklaşık 2,7 g | Hafif, iyi korozyon direnci, iyi mukavemet/ağırlık oranı, yüksek ısı iletkenliği | Otomotiv muhafazaları, motor braketleri, elektronik muhafazalar, ısı emiciler |
| Zamak 3 ve Zamak 5 gibi Çinko Alaşımları | cm3 başına yaklaşık 6,6 g | Mükemmel dökülebilirlik, çok dar toleranslar, yüksek darbe dayanımı, kolay plakalanma | Konektörler, dekoratif donanımlar, küçük hassas dişliler, sıhhi tesisat armatürleri |
| AZ91D gibi Magnezyum Alaşımları | Yaklaşık cm3 başına 1,8 g | En hafif yapısal basınçlı döküm metali, iyi mukavemet, mükemmel işlenebilirlik | Otomotiv iç braketleri, dizüstü bilgisayar ve kamera muhafazaları, elektrikli alet gövdeleri |
| Bakır ve Pirinç Alaşımları | cm3 başına yaklaşık 8,5 g | Güçlü, aşınmaya dayanıklı, iyi elektrik iletkenliği, daha yüksek erime noktası | Elektrik konnektörleri, sıhhi tesisat vanaları, denizcilik donanımı |
Alüminyum basınçlı döküm parçaları, küresel basınçlı döküm üretiminin en büyük payını temsil eder çünkü endüstriler arasında ağırlığı, gücü ve maliyeti etkili bir şekilde dengelerler. Çinko alaşımları ince kesitlere alüminyumdan daha kolay aktığından, daha küçük bileşenlerde çok ince detaylar ve sıkı toleranslar gerektiğinde çinko basınçlı döküm parçaları seçilir.
Magnezyum, karşılaştırılabilir bir parça geometrisi açısından alüminyumdan kabaca yüzde 35 daha hafif olduğundan, magnezyum basınçlı döküm parçaları, her gramın önemli olduğu endüstrilerde zemin kazanıyor. Bu, onu el elektronikleri, elektrikli aletler ve bazı otomotiv iç braketleri için ortak bir seçim haline getirir. Bakır bazlı alaşımlar, alüminyum veya çinkoya göre daha az yaygın olsa da, elektrik terminal blokları veya ağır iş burçları gibi, yük altında elektrik iletkenliği veya aşınma direncinin ağırlığın en aza indirilmesinden daha önemli olduğu durumlarda seçilir.
Malzeme seçeneklerini karşılaştırırken mühendisler genellikle dört faktörü ayrı ayrı değerlendirmek yerine birlikte değerlendirir: parçanın karşılaşacağı çalışma sıcaklığı, taşıması gereken mekanik yük, dökümden sonra planlanan bitirme yöntemi ve hedef birim maliyet. Motor bölmesine yönelik basınçlı döküm parçasının 120 santigrat derecenin üzerindeki sürekli ısıyı tolere etmesi gerekir; bu genellikle düşük dereceli çinko alaşımlarını dışlar ve bunun yerine ısıya dayanıklı alüminyum alaşımına işaret eder. Öte yandan dekoratif bir kapı kolu, krom kaplamayı iyi kabul eden ve alüminyum yerine çinkoyu tercih eden pürüzsüz bir yüzeye öncelik verebilir.
Basınçlı Döküm ve Diğer Metal Döküm Yöntemleri
döküm parçaları Genellikle kum döküm ve hassas dökümle karşılaştırılır, çünkü her üç süreç de erimiş metali nihai forma dönüştürür. Doğru seçim büyük ölçüde üretim hacmine, gerekli hassasiyete ve parça boyutuna bağlıdır. Aşağıdaki tablo, bu üç yöntemin alıcılar için en önemli faktörlere göre nasıl farklılaştığını özetlemektedir.
| Faktör | Döküm | Kum Döküm | Hassas Döküm |
|---|---|---|---|
| Tipik Tolerans | Artı veya eksi 0,05 ila 0,15 mm | Artı veya eksi 0,5 ila 1,5 mm | Artı veya eksi 0,1 ila 0,3 mm |
| En Uygun Hacim | 1000 adet ve üzeri | 1'den birkaç yüz birime kadar | 50 ila birkaç bin birim |
| Yüzey İşlemi | Pürüzsüz, net şekle yakın | Kaba, işlenmesi gerekiyor | Pürüzsüz, ince detay |
| Takım Maliyeti | Peşin yüksek, birim başına düşük | Düşük ön ödeme, birim başına daha yüksek | Orta düzeyde peşin ve birim başına |
| Ortak Malzemeler | Alüminyum, çinko, magnezyum | Demir, çelik, bronz, alüminyum | Çelik, paslanmaz çelik, süper alaşımlar |
Üretim hacmi büyük olduğunda ve geometri ince, tutarlı duvarlardan yararlandığında, basınçlı döküm parçaları açıkça kazanır. Kum dökümü, çok büyük parçalar veya çelik kalıp yapımının ekonomik olmayacağı tek seferlik prototipler için daha iyi bir seçim olmaya devam ediyor. Hassas döküm, parçanın hem ince detaylara hem de paslanmaz çelik gibi yüksek basınçta döküm için pratik olmayan bir metale ihtiyaç duyduğu durumlarda seçilme eğilimindedir.
Basınçlı Döküm Parçaları için Yüzey İşlem Seçenekleri
Çoğu basınçlı döküm parçası kalıptan halihazırda kullanılabilir bir yüzeyle ayrılır, ancak birçok uygulama görünümü, korozyon direncini veya aşınma performansını iyileştirmek için ek bir son işlem adımı gerektirir. Aşağıdaki tablo, basınçlı döküm parçalarına en yaygın olarak uygulanan son işlem yöntemlerini özetlemektedir.
| Bitirme Yöntemi | Amaç | Tipik Uygulamalar |
|---|---|---|
| Kumlama | Yüzey kalıntılarını giderir ve düzgün bir mat doku oluşturur | Genel amaçlı braketler ve muhafazalar |
| Toz Boya | İyi korozyon direncine sahip, dayanıklı, renkli bir katman ekler | Dış mekan ekipmanları, cihaz muhafazaları |
| Krom veya Nikel Kaplama | Görünümü iyileştirir ve sert, korozyona dayanıklı bir katman ekler | Dekoratif donanım, sıhhi tesisat armatürleri |
| Eloksal, yalnızca alüminyum | Koruyucu bir oksit tabakası oluşturur ve renkli boyamaya olanak tanır | Tüketici elektroniği, mimari kaplama |
| CNC İşleme | Belirli birleşme yüzeylerinde daha sıkı toleranslara ulaşır | Motor bileşenleri, hassas düzenekler |
Basınçlı döküm parçası için doğru kaplamanın seçilmesi yalnızca kozmetik değildir. Örneğin toz kaplama ve anotlama, dış mekan bileşeninin hizmet ömrünü aynı ortama maruz kalan tamamlanmamış bir parçaya kıyasla birkaç yıl uzatabilen ölçülebilir bir korozyon koruma katmanı ekler.
Basınçlı Döküm Parçalarının Temel Avantajları
A
Yüksek Üretim Hızı
Tek bir basınçlı döküm makinesi saatte yüzlerce parça üretebilir; bu da, özellikle kum dökümü veya CNC işlemenin çok daha yavaş çevrim süreleriyle karşılaştırıldığında, bu prosesi onbinlerce veya milyonlarca sipariş için ideal hale getirir.
B
Tek Çekimde Karmaşık Geometri
Çubuklar, çıkıntılar, dişler ve ince duvarlar doğrudan kalıpta oluşturularak birden fazla bileşenin ikincil montajına olan ihtiyaç azaltılır veya ortadan kaldırılır, bu da hem parça sayısını hem de montaj işçiliğini azaltır.
C
Mükemmel Boyutsal Tekrarlanabilirlik
Her atışta aynı sertleştirilmiş çelik kalıp yeniden kullanıldığından, uzun üretim süreçlerinde parçadan parçaya değişiklik son derece düşük kalır; bu da daha büyük bir montaja tam olarak uyması gereken parçalar için kritik öneme sahiptir.
D
Hacimsel Olarak Birim Başına Daha Düşük Maliyet
Her ne kadar takım maliyeti başlangıçta daha yüksek olsa da, hacim arttıkça parça başına maliyet önemli ölçüde düşer, genellikle birkaç bin birimin ötesinde en ucuz seçenek haline gelir ve hacim yüzbinlere çıktıkça gelişmeye devam eder.
E
Güçlü Yüzey Kaplaması
Parçalar genellikle boyama, kaplama veya kaplama öncesinde çok az cilalamaya ihtiyaç duyar veya hiç cilalama gerektirmez; bu da genel üretim zaman çizelgesini kısaltır ve ikincil yüzey hazırlığıyla ilişkili işçilik maliyetini azaltır.
F
Malzeme Verimliliği
Yolluklardan ve taşma kuyularından gelen fazla metal, yeniden eritilip yeniden kullanılabilir; böylece, başlangıç stoğunun büyük bir kısmının hurda talaş olarak sonuçlandığı CNC işleme gibi çıkarmalı işlemlerle karşılaştırıldığında malzeme israfı nispeten düşük tutulur.
Basınçlı Döküm Parçaları için Ortak Uygulamalar ve Endüstriler
Otomotiv Endüstrisi
Alüminyum döküm parçaların araç ağırlığını azaltmaya ve yakıt verimliliğini artırmaya yardımcı olduğu motor blokları, şanzıman muhafazaları, braketler ve yapısal bileşenler. Pek çok üretici, eskiden düzinelerce damgalı çelik parçadan oluşan montajların yerine artık büyük ölçekli alüminyum basınçlı döküm parçaları kullanıyor, bu da hem ağırlığı hem de montaj süresini kısaltıyor.
Tüketici Elektroniği
Dizüstü bilgisayar çerçeveleri, kamera gövdeleri ve akıllı telefon bileşenleri, ısının hassas dahili devrelerden uzaklaştırılmasına da yardımcı olabilecek güçlü ancak hafif bir muhafaza için magnezyum ve alüminyum döküm parçalara dayanır.
Endüstriyel Ekipmanlar
Pompa gövdeleri, dişli kutusu kapakları ve motor muhafazaları, şaft hizalaması ve yatak yuvaları için sıkı toleransları korurken titreşime ve orta dereceli termal yüklere dayanabildikleri için basınçlı döküm parçaları kullanır.
Aydınlatma Armatürleri
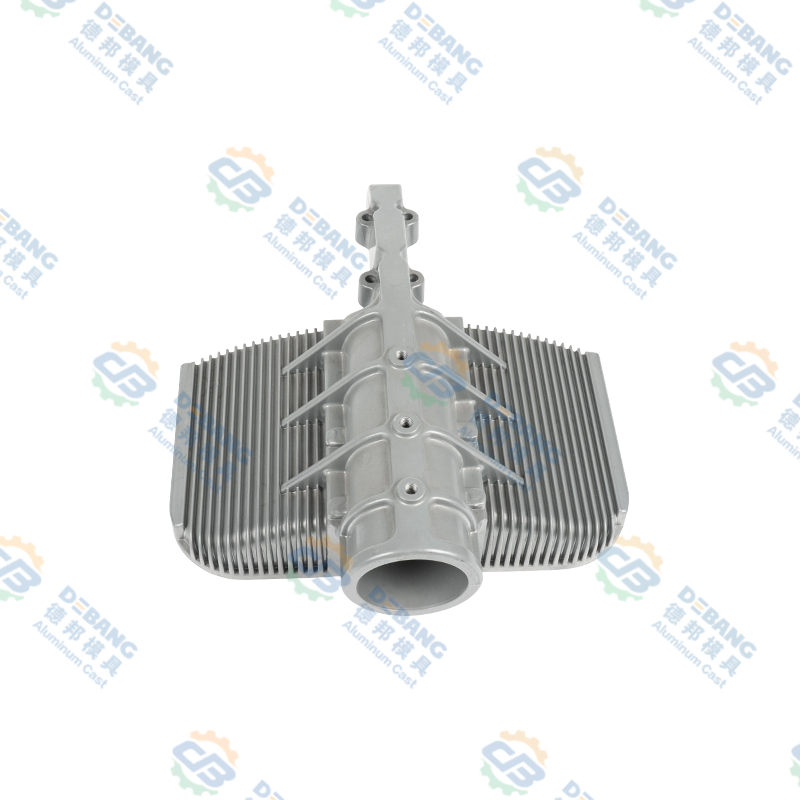
LED soğutucular ve aydınlatma muhafazaları, ısı dağılımını yönetmek için alüminyum döküm parçalarının mükemmel ısı iletkenliğine bağlıdır ve bu da içerideki LED bileşenlerinin çalışma ömrünü doğrudan uzatır.
Ev Aletleri
Mutfak ve ev aletlerindeki kulplar, braketler ve iç yapı parçaları, ince yüzey detayından ve dekoratif kaplamayla uyumluluğundan yararlanılarak sıklıkla çinko döküm yoluyla üretilmektedir.
Donanım ve Kilitler
Kapı kolları, kilit gövdeleri ve dekoratif donanımlar, ince detayları ve krom veya nikel kaplamalarla kaplama kolaylığı nedeniyle çinko basınçlı döküm parçaları kullanıyor ve üreticilere tek bir temel malzemeden çok çeşitli kaplama seçenekleri sunuyor.
Basınçlı Döküm Parçalarında Kalite Kontrol ve Yaygın Kusurlar
İyi tasarlanmış bir kalıp bile, eğer proses parametreleri uygun şekilde kontrol edilmezse, kusurlar üretebilir. Temel nedeni erken belirlemek, üreticilerin basınçlı döküm parçalarının reddedilme oranını, olgun üretim hatları için genellikle yüzde 2'nin altında hedeflenen sektör kriterlerinin altında tutmasına yardımcı olur. Basınçlı döküm parçalarındaki kusurların çoğu üç kaynaktan birine dayanmaktadır: yanlış metal sıcaklığı, yetersiz veya aşırı enjeksiyon basıncı veya metalin gerçekte nasıl aktığını ve boşluk içinde soğuduğunu hesaba katmayan bir kalıp tasarımı.
| Kusur | Tipik Neden | Ortak Çözüm |
|---|---|---|
| Gözeneklilik | Yüksek hızlı enjeksiyon sırasında sıkışan hava veya gaz veya soğutma sırasında büzülme | Kapı tasarımını optimize edin, dolum aşamasında enjeksiyon hızını azaltın veya vakumlu döküm uygulayın |
| Soğuk Kapatma | Erimiş metal, genellikle düşük metal sıcaklığı nedeniyle kalıp boşluğunu tam olarak doldurmadan katılaşır. | Daha iyi akış için metal veya kalıp sıcaklığını artırın ve geçit yerleşimini iyileştirin |
| Flaş | Yetersiz sıkma kuvveti nedeniyle fazla metal kalıp ayırma hattından kaçar | Sıkıştırma kuvvetini artırın veya kalıp bakımını ve hizalamasını iyileştirin |
| Yüzey Kabarması | Sıkışan gaz, sonraki ısıl işlem veya kaplama sırasında yüzeye yakın bir yerde genişler | Kaynaktaki iç gözenekliliği azaltın ve soğutma hızını kontrol edin |
| Çözgü | Aynı parçada farklı duvar kalınlıkları boyunca eşit olmayan soğutma oranları | Daha düzgün duvar kalınlığı tasarlayın ve kalıptaki soğutma kanalı düzenini ayarlayın |
Saygın basınçlı döküm parça üreticileri, parçalar müşterilere gönderilmeden önce bu sorunları tespit etmek için X ışını incelemesi, basınç testi ve koordinat ölçüm makinesi doğrulaması gibi proses kontrollerinde kullanır. Pek çok tesis aynı zamanda her üretim çalışması için, herhangi bir yeniden işleme gerek kalmadan muayeneden geçen basınçlı döküm parçalarının yüzdesini ölçen ve hem üreticiye hem de müşteriye proses stabilitesi konusunda net, sürekli bir sinyal veren bir ilk geçiş verim metriğini takip eder.
Basınçlı Döküm Parçaları için Sürdürülebilirlik Hususları
Üretim sürdürülebilirliği, basınçlı döküm parçaları tedarik edilirken giderek daha önemli bir faktör haline geldi ve prosesin bu alanda birçok doğal avantajı var. Düzeltme sırasında ve yolluk sisteminden üretilen alüminyum, çinko ve magnezyum hurdaları yeniden eritilebilir ve üretime geri beslenebilir; birçok tesis, proses hurdasının yüzde 90'ından fazlasını dahili olarak geri dönüştürür.
Parça Başına Enerji Kullanımı
Basınçlı döküm parçaları minimum düzeyde ikincil işleme gerektirdiğinden, bitmiş parça başına tüketilen toplam enerji genellikle büyük miktarlarda malzeme kaldıran işlemlerden daha düşüktür.
Geri Dönüştürülebilir Baz Metaller
Alüminyum ve çinkonun her ikisi de mekanik özelliklerde önemli bir kayıp olmadan tekrar tekrar geri dönüştürülebilir, bu da üretim süreçlerinde kapalı döngü malzeme kullanımını destekler.
Uzun Kalıp Ömrü
Yüzbinlerce parça üreten tek bir çelik kalıp, kendi yerleşik üretim ayak izini çok sayıda bitmiş bileşene yayar.
Hafifletmenin Faydaları
Taşımacılık uygulamalarında, alüminyum ve magnezyum basınçlı döküm parçalarından elde edilen ağırlık tasarrufu, aracın ömrü boyunca daha düşük yakıt veya enerji tüketimine dönüşmektedir.
Basınçlı Döküm Parçaları için Tasarım Yönergeleri
Bir bileşenin geliştirilmesinde kanıtlanmış tasarım kurallarının erken takip edilmesi, takım revizyonlarını önemli ölçüde azaltabilir ve basınçlı döküm parçalarının nihai kalitesini artırabilir. Bu yönergeleri ilk prototipin başarısız olması yerine ilk tasarım aşamasında uygulayan mühendisler, kalıp kesildikten sonra çok daha az maliyetli değişiklik görme eğilimindedir. Aşağıdaki yönergeler tasarım mühendisleri tarafından yaygın olarak kullanılmaktadır.
- Duvar kalınlığını eşit tutun. Alüminyum için 1 mm ile 3,5 mm arasında tutarlı duvarlar hedefleyin; çünkü ani kalınlık değişiklikleri, daha kalın bölümler yakındaki daha ince olanlara göre daha yavaş soğuduğundan eğrilmeye ve gözenekliliğe yol açar.
- Taslak açıları ekleyin. Parçaların kalıptan zarar görmeden temiz bir şekilde çıkmasını sağlamak için dikey yüzeylere en az 1 ila 2 derecelik bir taslak açısı ekleyin; daha derin boşluklar genellikle daha büyük bir taslak açısına ihtiyaç duyar.
- Keskin iç köşelerden kaçının. Doldurma sırasında stres konsantrasyonunu azaltmak ve metal akışını iyileştirmek için en az 0,5 mm'lik bir fileto yarıçapı kullanın; çünkü keskin köşeler yük altında çatlamaya daha yatkındır.
- Kapı ve koşucu konumlarını erken planlayın. Kapıları, erimiş metal ilk önce en kalın bölümleri dolduracak şekilde konumlandırın, böylece soğuk kapatma ve eksik doldurma riskini azaltın ve sıkışan havanın kaçmasına izin vermek için kapı yerleşimini havalandırma düzeniyle koordine edin.
- Alttan kesmeleri en aza indirin. Alttan kesmeler ek kalıp kızakları veya kaldırıcılar gerektirir, bu da takımlama maliyetini ve teslim süresini artırır, bu nedenle mümkün olan yerlerde bunların etrafında tasarım yapın veya eklenen takımlama karmaşıklığını yalnızca işlevsel olarak gerekli olduğunda kabul edin.
- Ağırlıktan tasarruf etmek için kaburgalar tasarlayın. Bitişik duvar kalınlığının yüzde 50 ila 60'ı kadar olan nervürler, soğumayı yavaşlatan kalın bölümler oluşturmadan güç katar ve bükülme yüklerine direnirken parçanın hafif kalmasına olanak tanır.
Basınçlı Döküm Parçaları Tedarikçisi Nasıl Seçilir
01
Ekipman ve Tonaj Aralığını Doğrulayın
Tedarikçinin parça boyutunuz için gereken tonaj aralığına sahip makineler çalıştırdığını doğrulayın; çünkü küçük boyutlu ekipman uygun sıkıştırma basıncını koruyamaz ve daha büyük basınçlı döküm parçalarında ani veya eksik doluma yol açabilir.
02
Kalite Sertifikalarını İnceleyin
Parçalar otomotiv kullanımına yönelikse ISO 9001 ve IATF 16949 gibi sertifikalara bakın; çünkü bunlar, üretim boyunca belgelenmiş süreç kontrolleri ile olgun bir kalite yönetim sistemini gösterir.
03
Şirket İçi İşleme Hakkında Sorun
Kendi kalıplarını kendi bünyesinde tasarlayan ve üreten tedarikçiler, değişikliklerin üçüncü taraf bir alet üreticisi aracılığıyla yönlendirilmesi gerekmediğinden, genellikle teslim sürelerini kısaltabilir ve tasarım sorunlarını dış kaynak kullananlara göre daha hızlı çözebilir.
04
Örnek Parça ve Rapor İste
Güvenilir bir tedarikçi, tam üretime geçmeden önce boyutsal inceleme raporları ile birlikte örnek basınçlı döküm parçaları sağlamalıdır; bu size uyumu ve işlevi erkenden doğrulama şansı verir.
05
İkincil Hizmetleri Değerlendirin
Tedarikçinin, tedarik zincirinizi önemli ölçüde basitleştirebilecek ve koordine etmeniz gereken tedarikçi sayısını azaltabilecek işleme, kaplama, toz kaplama veya montajı kendi bünyesinde sunup sunmadığını kontrol edin.
06
İletişimi ve Teslim Süresini Karşılaştırın
Fiyat teklifi sırasındaki hızlı ve net iletişim genellikle tedarikçinin üretim sorunlarını üretim hattında nasıl ele alacağının güçlü bir göstergesidir; bu nedenle, ilk sipariş verilmeden önce bile yanıt verme hızına dikkat edin.
Basınçlı Döküm Parçaları Fiyatlandırmasını Etkileyen Maliyet Faktörleri
Basınçlı döküm parçalarının nihai fiyatı, her biri genel teklifte farklı bir ağırlık taşıyan çeşitli faktörlere bağlıdır. Aşağıdaki grafik ortak maliyet etkenlerinin göreceli etkisini göstermektedir.
Genel bir kural olarak, orta karmaşıklıktaki bir alüminyum basınçlı döküm parçası için kalıplama yaklaşık 5000 ila 40000 ABD doları arasında değişebilirken, üretim hacmi kalıplama yatırımını yaymaya yetecek kadar yüksek olduğunda parçanın birim maliyeti boyut, alaşım ve son işlem gereksinimlerine bağlı olarak 0,50 ila 10 ABD doları arasında düşebilir. Basınçlı döküm parçaları için teklifleri değerlendiren alıcılar, tedarikçilerden kalıp maliyetini parça fiyatından ayrı olarak ayırmalarını istemelidir; çünkü bu, tedarikçiler arasındaki teklifleri karşılaştırmayı ve bir üretim çalışmasına başlamadan önce farklı sipariş hacimlerinde toplam maliyeti modellemeyi çok daha kolaylaştırır.
Basınçlı Döküm Parçaları Hakkında Sıkça Sorulan Sorular
Basınçlı döküm parçaları için minimum sipariş miktarı nedir?
Çoğu üretici, ön takım yatırımını haklı çıkarmak için yaklaşık 1000 ila 5000 birimlik minimum sipariş tavsiye eder, ancak bazı tedarikçiler düşük maliyetli prototip takımları kullanarak daha küçük prototip çalışmalarını kabul eder.
Döküm parçaları için yeni bir kalıp üretmek ne kadar sürer?
Parça boyutuna, boşluk sayısına ve kızak veya kaldırıcının gerekip gerekmediğine bağlı olarak, orta derecede karmaşık bir kalıp için takımların teslim süresi genellikle 4 ila 8 hafta arasında değişir.
Basınçlı döküm parçaları geri dönüştürülebilir mi?
Evet, düzeltme sırasında oluşan alüminyum, çinko ve magnezyum hurdaları yeniden eritilebilir ve gelecekteki üretim çalışmalarında yeniden kullanılabilir, bu da basınçlı dökümü nispeten kaynak açısından verimli bir süreç haline getirir.
Basınçlı döküm parçaları ile CNC ile işlenmiş parçalar arasındaki fark nedir?
döküm parçaları are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Hafif basınçlı döküm parçaları için hangi alaşım en iyisidir?
Magnezyum alaşımları, yaygın basınçlı döküm metalleri arasında en düşük yoğunluğu sunar; bu da, dizüstü bilgisayar veya kamera muhafazaları gibi ağırlığın azaltılmasının en önemli öncelik olduğu durumlarda onları tercih edilen seçenek haline getirir.
Basınçlı döküm parçalarının kullanılmadan önce son işlemlere ihtiyacı var mı?
Uygulamaya bağlıdır. Pek çok basınçlı döküm parçası, kesme işleminden sonra döküm olarak kullanılabilirken, diğerleri kritik birleşme yüzeylerinde işleme, korozyon direnci için kaplama veya görünüm ve ek koruma için toz kaplama gerektirir.
Basınçlı döküm kalıbının tipik ömrü nedir?
Alüminyum basınçlı döküm için kullanılan iyi bakımlı bir çelik kalıp, büyük bir yenileme gerekmeden önce tipik olarak 100.000 ila 500.000 parça üretebilirken, çinko basınçlı döküm için kullanılan kalıplar, çinkonun takım çeliği üzerinde daha az aşındırıcı olması nedeniyle genellikle 1 milyon döngüyü aşabilir.
Döküm parçaları kaynaklanabilir mi?
Standart döküm alüminyum ve çinko parçaların geleneksel olarak kaynaklanması zor olabilir çünkü sıkışan iç gaz gözenekliliği kaynak alanında kusurlara neden olabilir, bu nedenle bunun yerine genellikle mekanik sabitleme, yapıştırıcıyla bağlama veya özel kaynak teknikleri kullanılır.
Basınçlı döküm seri üretimin yanı sıra prototiplere de uygun mu?
Tam üretim kalıpları genellikle daha büyük hacimler için ayrılır, ancak birçok tedarikçi, mühendislerin son sertleştirilmiş üretim kalıbına geçmeden önce basınçlı döküm parçalarının tasarımını doğrulamasına olanak tanıyan düşük maliyetli prototip kalıplar veya tek boşluklu yumuşak takımlar sunar ve konseptten tam ölçekli üretime giden genel yolu kısaltır.
Basınçlı Döküm Parçaları Hakkında Son Düşünceler
Basınçlı döküm parçaları, uygun ölçekte hassas, tekrarlanabilir metal bileşenler üretmenin en verimli yollarından biri olmayı sürdürüyor. Üreticiler, proses aşamalarını anlayarak, uygulamanız için doğru alaşımı seçerek, sağlam tasarım yönergelerini takip ederek ve nitelikli bir tedarikçiyle ortaklık kurarak, büyük üretim hacimlerinde birim maliyetlerini düşük tutarken güçlü parça kalitesi elde edebilir.
İster otomotiv braketleri, elektronik muhafazalar, ister endüstriyel muhafazalar tasarlıyor olun, basınçlı döküm parçaları konseptten bitmiş ürüne kadar kanıtlanmış bir yol sunar. Hız, tekrarlanabilirlik ve tasarım özgürlüğü kombinasyonunun, üretim hacmi kalıplara yapılan yatırımı haklı çıkardığında başka herhangi bir metal şekillendirme işlemiyle eşleşmesi zordur; bu da tam olarak bu nedenle basınçlı döküm parçalarının her yıl bu kadar geniş bir endüstri yelpazesinde belirtilmeye devam etmesinin nedenidir.
Son Haberler
Sektörel Haberler Hakkında Daha Fazla Bilgi Edinin
-
28
Sep
 Zamak 3 Çinko Alaşımı: Özellikler, Basınçlı Döküm Uygulamaları ve OEM'ler için Seçim KılavuzuBir metal parça karmaşık geometri, sıkı toleranslar ve makul bir maliyetle iyi bir yüzey kalitesi gerektirdiğinde, malzeme mühendisleri genellikle ilk olarak Zamak 3'e başvurur. Bu sonuç ya...
-
19
Oct
Otomotiv Basınçlı Döküm Alüminyum: Alaşımlar, Parçalar ve Kaliteye İlişkin Pratik Bir KılavuzAlüminyum basınçlı döküm, modern otomobilin en sessiz çalışma makinelerinden biridir. Bir farın arkasına veya kaputun altına baktığınızda, dökme alüminyum parçaların gösterişten uzak ama önemli ... -
26
Oct
Bir Motorun Dökümü: Malzemeler, Süreçler ve OEM'ler için Basınçlı Döküm AçıklamasıOn kişiye motor dökümünün ne anlama geldiğini sorun, on farklı resim elde edeceksiniz. Bir kepçe erimiş demirin kum kalıbına döküldüğü görülüyor. Bir başka resimde, cilalı çelik bir kalıba ayırı... -
02
Nov
HPDC Tasarımı: Yüksek Basınçlı Döküm Kalıp Tasarımına İlişkin Pratik Bir KılavuzYüksek basınçlı döküm, neredeyse net bir şekil verme işlemi olarak bilinir ve bu da, gerçek işin çoğunun makinenin içinde gerçekleştiğini gösterir. Gerçekte, dolgu deseni ve gözeneklilikten düzl...
İster alıcı ister geliştirme ortağı olun, size güvenilir bir çözüm sunmaya kararlıyız.
ÜRÜN BAĞLANTILARI
- Alüminyum Alaşımlı Ürünler
- Çinko Alaşımlı Basınçlı Döküm Ürünleri
- Magnezyum Alaşımlı Basınçlı Döküm Ürünleri
Mobil
Müşteri Hizmetleri
HIZLI BAĞLANTILAR
TEKLİF ALIN
BİZE ULAŞIN
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Yolu, Daqi Bilim ve Teknoloji Parkı Beilun Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Debang Intelligent Technology Co., Ltd. Tüm Hakları Saklıdır.
 OEM/ODM Basınçlı Döküm Üreticileri