

Otomotiv Endüstrisinde Basınçlı Döküm: Alaşım Seçimi, Toleranslar ve OEM Seçimi
 2026.09.07
 Sektör Haberleri
Bir zamanlar bir otomotiv program lideri bize sızıntı testlerinde başarısız olan şanzıman tavaları göndermişti. Duvar kalınlığı değişti, gözeneklilik ortaya çıktı ve üretim hattı haftada iki kez durdu. Düzeltme pahalı bir malzeme yükseltmesi değildi; başlangıçtan itibaren takımları, proses parametrelerini ve denetimi kontrol eden bir basınçlı döküm ortağıydı. Bir bileşen tekrarlanabilir geometri, yüksek hacim ve neredeyse net şekil gerektirdiğinde, otomotiv endüstrisinde basınçlı döküm bunu sağlayan süreçtir ve başarısı, kalıbı kimin kontrol ettiğine bağlıdır.
Basınçlı Döküm Otomotiv Parçalarında Neden Önemli Bir Yer Tutuyor?
Basınçlı döküm, erimiş metali, genellikle 1.500 ila 25.000 psi arasında yüksek basınçta sertleştirilmiş bir çelik kalıba enjekte ederek tek adımda sıkı toleranslara sahip karmaşık şekiller üretir. Otomotiv uygulamaları için bu, dökümlerin ayrı işleme operasyonları olmadan ince duvarlar, soğutma kanalları, çıkıntılar ve montaj noktaları içerebileceği anlamına gelir.
Araç üretiminde prosesin değiştirilmesini zorlaştıran üç faktör vardır. Birincisi, net şekle yakın kapasite, malzeme israfını ve işleme saatlerini azaltır. İkincisi, döngü süreleri yüksek hacimli programları destekleyecek kadar kısadır. Üçüncüsü, tasarım esnekliği mühendislerin birden fazla bileşeni tek bir dökümde birleştirmesine olanak tanır, bu da montajı basitleştirir ve ağırlığı azaltır.
- Uygun kalıp tasarımı ile duvar bölümleri alüminyumda 1,5 ila 3,0 mm arasında tutulabilir.
- Boyutsal tekrarlanabilirlik, robotik montajı ve sıkı istifleme kontrolünü destekler.
- Alüminyum ve magnezyumun geri dönüştürülebilirliği otomotiv endüstrisinin sürdürülebilirlik hedeflerine uygundur.
Elektrikli araç mimarileri, akü muhafazalarında, motor muhafazalarında ve yapısal çerçevelerde alüminyum dökümlere olan talebi artırdı. Endüstri aynı zamanda büyük tek parçalı gövde bölümleri oluşturmak için bazen megacasting olarak da adlandırılan entegre basınçlı dökümü de araştırıyor. Bu büyük dökümler manşetlerde yer alırken, günlük fayda daha basittir: arızanın kesinti anlamına geldiği soğutma sistemi, silecek tertibatı ve şanzımandaki güvenilir bileşenler.
Alüminyum, Çinko veya Magnezyum: Otomotiv Parçanıza Hangi Alaşım Uyuyor?
Herhangi bir kalıp tasarımı onaylanmadan önce alaşım seçimi takım ömrünü, çevrim süresini, parça ağırlığını ve maliyeti belirler. Çoğu durumda karar, yük taşıma kapasitesine mi, karmaşık küçük ayrıntılara mı yoksa mümkün olan en hafif parçaya mı ihtiyacınız olduğuna göre verilir.
| Alaşım | Yoğunluk (g/cm³) | Tipik Akma Dayanımı (MPa) | Yaygın Otomotiv Kullanımları |
|---|---|---|---|
| Alüminyum (A380/ADC12) | 2.7 | 150-170 | Motor dökümleri, şanzıman tavaları, soğutucular, yapısal muhafazalar |
| Çinko (Zamak 3) | 6.6 | 200-220 | Silecek kolları, küçük braketler, kilit mekanizmaları, minik karmaşık parçalar |
| Magnezyum (AZ91D) | 1.8 | 140-160 | Direksiyon kolonu çerçeveleri, iç kaplama, hafif muhafazalar |
Alüminyum, otomotiv yapısal ve termal parçaları için varsayılan seçimdir çünkü gücü, korozyon direncini ve ağırlığı kabul edilebilir bir maliyetle dengeler. Çinko alaşımları, geometri küçük ve karmaşık olduğunda ve mükemmel yüzey kalitesi ve ince duvarlar gerektirdiğinde parlar. Magnezyum en hafif çözümü sunar ancak araç ortamında korozyonu yönetmek için dikkatli kaplama ve montaj seçimleri gerektirir.
Araç Genelinde Basınçlı Döküm Otomotiv Bileşenleri
Termal Yönetim ve Aydınlatma Sistemleri
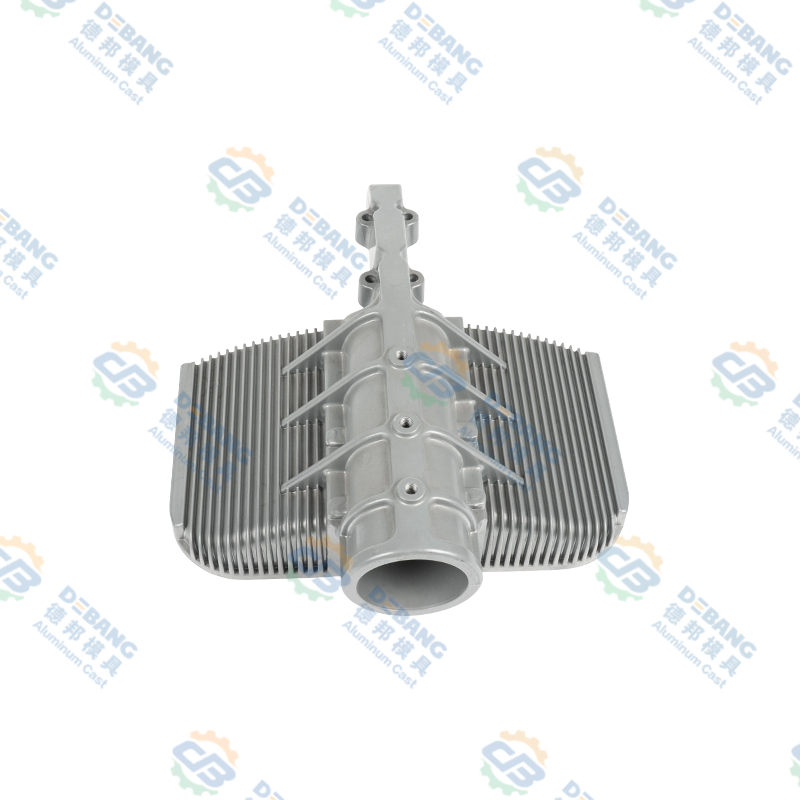
Aydınlatma dizileri ve LED modülleri, elektronik bileşenleri korumak ve ışık çıkışını sürdürmek için uzaklaştırılması gereken ısı üretir. Alüminyum soğutucu iyi bir ısı iletkenliği sunar ve yüzey alanını artırmak için kanatçıklarla veya dahili kanallarla dökülebilir. LED far düzeneklerinde ısı emici aynı zamanda merceği ve muhafazayı aynı hizada tutan yapısal bir öğedir; dolayısıyla boyutsal doğruluk, ısı transferi kadar önemlidir.
 Otomotiv Aydınlatma için Alüminyum Alaşımlı Döküm Isı Emici Bu ısı emici, termal yönetimi yapısal destekle birleştiren LED far düzenekleri için tasarlanmıştır. Döküm kanatçıkları ve kanalları, güvenilir performans için lens hizalamasını korurken soğutmayı en üst düzeye çıkarır. Ürünü Görüntüle →
Silecek Sistemleri ve Dış Mekanizmalar
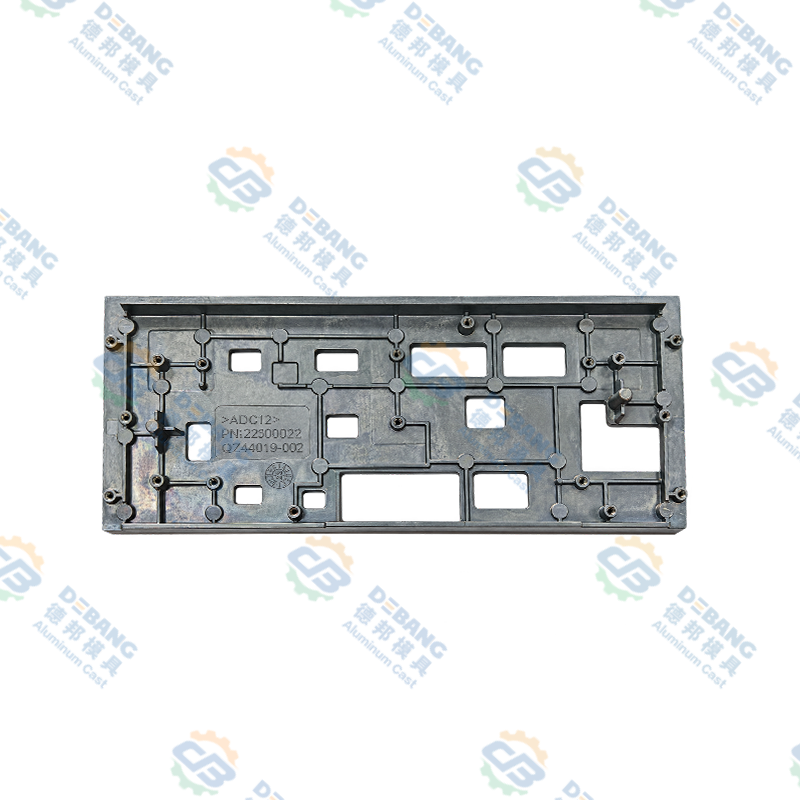
Silecek motorları, silecek kolları ve bunların muhafazaları titreşim, nem ve sıcaklık dalgalanmalarıyla karşı karşıyadır. Çinko alaşımları mükemmel işlenebilirlik sağlar ve silecek kolu bileşenleri için ince detaylar dökebilir; alüminyum dökümler ise parçanın daha fazla sertliğe ihtiyaç duyduğu veya daha ağır bir yük taşıması gerektiğinde kullanılır. Alüminyum döküm motor muhafazası, dişli takımını eşmerkezli ve darbelere karşı dayanıklı tutar, bu da bağlantıdaki oynama ve rahatsız edici gürültüyü azaltır.
 Otomotiv için Alüminyum Döküm Silecek Motoru Muhafazası Bu mahfaza, düzgün duvarlar ve sıkı toleranslar sağlamak için alüminyum döküm yoluyla üretilmiştir. Daha uzun servis ömrü için motoru titreşim ve ısıdan koruyarak korozyon direnci ve termal iletkenlik sunar. Ürünü Görüntüle →
Güç Aktarma Organları, Şanzıman ve Yapısal Bileşenler
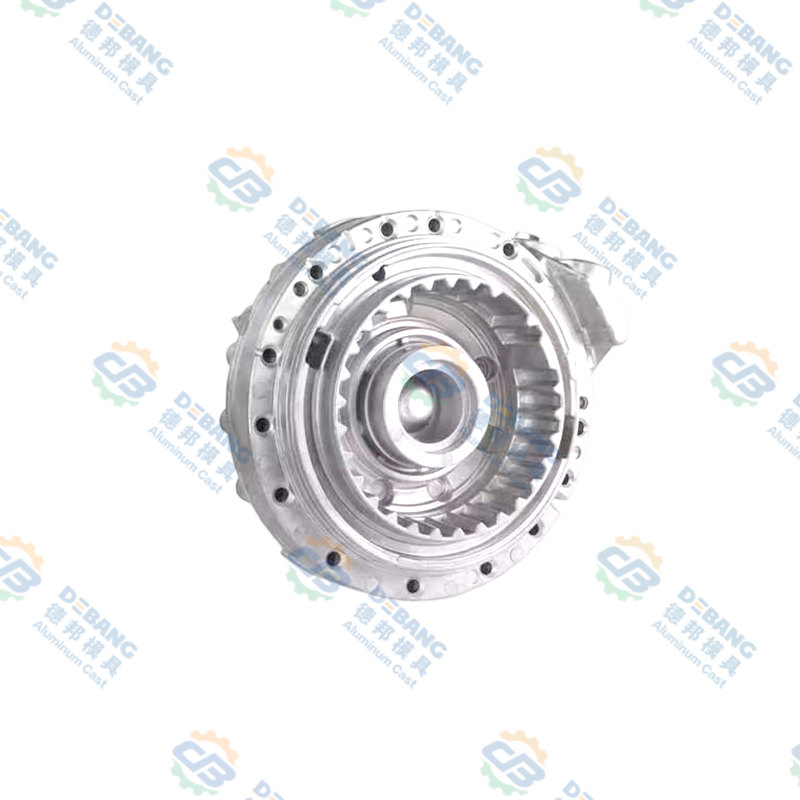
Şanzıman tavaları ve motor muhafazaları, sıvı geçirmez, basınca dayanıklı mahfazalar üretmek için basınçlı dökümden yararlanır. Sızıntıları önlemek için dökümün conta yüzeylerini dar toleranslar dahilinde düz tutması gerekir. Alüminyum transmisyon tavaları damgalı çeliğe kıyasla ağırlığı azaltır ve entegre soğutma kanatları içerebilir. Ağır hizmet araçlarında, silikon yağlı kavrama bileşenleri, kavrama performansını değiştiren yağ kirliliğini önlemek için duvar kalınlığına ve temizliğe aynı dikkati gerektirir.
 Araç İçin Alüminyum Döküm Şanzıman Tavası Bu şanzıman tavası, sıvı geçirmez bir conta ve ısı dağıtımı sağlayan yüksek mukavemetli alüminyum alaşımdan yapılmıştır. Çeliğe kıyasla ağırlığı azaltır ve zorlu koşullarda verimli soğutmayı destekler. Ürünü Görüntüle →
Pahalı Yeniden Çalışmaları Önleyen Toleranslar ve Tasarım Kuralları
Bir çizimdeki her boyut eşit derecede önemli değildir. Sensörün yerleştirildiği montaj deliği hassas bir şekilde tutulabilirken, kozmetik yüzeyin yalnızca bir pürüzlülük aralığına ihtiyacı vardır. En pahalı hatalar her özelliğe genel toleranslar uygulamaktan kaynaklanır. Gerçekçi basınçlı döküm toleransı genellikle genel boyutlar için ±0,25 ila ±0,5 mm aralığında bulunurken, kritik çıkıntılar ve işlenmiş koltuklar son işlem operasyonları yoluyla ±0,05 ila ±0,1 mm'ye ulaşabilir.
Çeşitli tasarım kuralları en yaygın üretim sorunlarından kaçınır. İlk olarak, tekdüze kalın duvarlardan kaçının; yavaş soğurlar ve büzülme gözenekliliği yaratırlar. Bunun yerine kaburgaları ve sürekli bir duvar geçişini kullanın. İkinci olarak, parçanın kalıptan temiz bir şekilde çıkması için alüminyum için 1 ila 2 derece ve çinko için 0,5 ila 1 derecelik taslak açıları belirtin. Üçüncüsü, stres konsantrasyonunu ve kalıp aşınmasını azaltmak için köşe yarıçaplarını en az 0,5 mm tutun. Bu kuralları takımlama başlamadan önce bir yığın analizine eklediğinizde, araç programını geciktirebilecek geç düzeltmelerden kaçınırsınız.
Otomotiv Basınçlı Döküm Tedarikçisini Seçmeden Önce Neler Değerlendirilmeli?
Otomotiv basınçlı dökümdeki risk, döküm toleransının kendisi değildir; yukarı yönde kontrol eksikliğidir. Yalnızca makine çalıştıran bir tedarikçi, sürüklenen parçalar üretecektir. Kalıbı tasarlayan ve sahibi olan, soğutmayı kontrol eden ve belgelenmiş bir kalite planına sahip olan bir tedarikçi, size tüm program boyunca tekrarlanabilirlik sağlayacaktır.
- Kalıp tasarım yeteneği: soğutma kanalı düzeni, taslak açıları, duvar geçişleri ve çıkarma stratejisi.
- Proses dokümantasyonu: atış parametreleri, erime sıcaklığı, enjeksiyon basıncı ve kalıp sıcaklığı kayıtları.
- İkincil işlemler: Tedarik zinciri riskini azaltmak için işleme, yüzey işleme ve montaj tek çatı altında.
- Kalite sistemi: muayene yöntemleri , ilk makale raporları ve kusur önleme.
- Uzun vadeli ortaklık: tasarım değişiklikleri sırasında mühendislik desteği ve üretimin artırılması için kapasite.
Bir tedarikçiyi değerlendirirken, yapısal alanlardaki gözenekliliği nasıl ele aldıklarını, duvar kalınlığı tekdüzeliğini nasıl sağladıklarını ve arızalı bir parçanın ardından düzeltici eylemi nasıl belgelediklerini sorun. Bu cevaplar, teklif edilen parça fiyatından daha önemlidir.
Otomotiv OEM'leri için Pratik Çözüm
Otomotiv endüstrisinde basınçlı döküm, herkese uyan tek boyutlu bir süreç değildir. Bu, parçanın işlevi, alaşımın sınırları, kalıbın tasarımı ve arkasındaki üretim sistemi ile ilgili bir karardır. Basınçlı döküm ortağınızı tasarım aşamasına ne kadar erken getirirseniz, duvar kalınlığını kontrol etmek, keskin köşelerden kaçınmak ve gerçekçi bir tolerans bölgesi belirlemek o kadar kolay olur.
Ningbo Beilun Debang Mold Technology'de yaklaşımımız, aydınlatma ve silecek sistemlerinden şanzıman ve gövde bileşenlerine kadar otuz yılı aşkın süredir OEM programlarına hizmet vermemizle şekillenmiştir. Kalıp tasarımını, kalıp yapımını, dökümü, işlemeyi, yüzey işlemeyi ve montajı tek bir mühendislik zincirinde birleştiriyoruz. Tasarım doğrulama veya kaynak bulma sürecinin ortasındaysanız, projenizi mühendislik ekibimizle tartışın ve tolerans beklentilerinizi uygulanabilir bir üretim planıyla karşılaştırın.
Son Haberler
Sektörel Haberler Hakkında Daha Fazla Bilgi Edinin
-
28
Sep
 Zamak 3 Çinko Alaşımı: Özellikler, Basınçlı Döküm Uygulamaları ve OEM'ler için Seçim KılavuzuBir metal parça karmaşık geometri, sıkı toleranslar ve makul bir maliyetle iyi bir yüzey kalitesi gerektirdiğinde, malzeme mühendisleri genellikle ilk olarak Zamak 3'e başvurur. Bu sonuç ya...
-
19
Oct
Otomotiv Basınçlı Döküm Alüminyum: Alaşımlar, Parçalar ve Kaliteye İlişkin Pratik Bir KılavuzAlüminyum basınçlı döküm, modern otomobilin en sessiz çalışma makinelerinden biridir. Bir farın arkasına veya kaputun altına baktığınızda, dökme alüminyum parçaların gösterişten uzak ama önemli ... -
14
Jul
Basınçlı Döküm Parçalarına İlişkin Kapsamlı Bir Kılavuz: Süreçler, Malzemeler ve UygulamalarBasınçlı döküm parçaları, erimiş metalin, genellikle alüminyum, çinko veya magnezyumun, yüksek basınç altında yeniden kullanılabilir bir çelik kalıba zorlanmasıyla üretilen metal bileşenlerd... -
26
Oct
Bir Motorun Dökümü: Malzemeler, Süreçler ve OEM'ler için Basınçlı Döküm AçıklamasıOn kişiye motor dökümünün ne anlama geldiğini sorun, on farklı resim elde edeceksiniz. Bir kepçe erimiş demirin kum kalıbına döküldüğü görülüyor. Bir başka resimde, cilalı çelik bir kalıba ayırı...
İster alıcı ister geliştirme ortağı olun, size güvenilir bir çözüm sunmaya kararlıyız.
ÜRÜN BAĞLANTILARI
- Alüminyum Alaşımlı Ürünler
- Çinko Alaşımlı Basınçlı Döküm Ürünleri
- Magnezyum Alaşımlı Basınçlı Döküm Ürünleri
Mobil
Müşteri Hizmetleri
HIZLI BAĞLANTILAR
TEKLİF ALIN
BİZE ULAŞIN
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Yolu, Daqi Bilim ve Teknoloji Parkı Beilun Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Debang Intelligent Technology Co., Ltd. Tüm Hakları Saklıdır.
 OEM/ODM Basınçlı Döküm Üreticileri