

Alüminyum Motor Blokları Kum Dökümü: Süreç, Faydalar ve Önemli Hususlar
 2026.09.14
 Sektör Haberleri
Alüminyum motor blokları kum dökümüdür çünkü süreç, pahalı takım değişiklikleri olmadan basınçlı dökümün taklit etmekte zorlandığı dahili soğutma sıvısı geçişleri ve inceden kalına duvar geçişleri üretebilir. Bu kısa cevap, prototipten üretime kadar her kararı yönlendiriyor ve çoğu OEM programının neden hala kum döküm bloğuyla başladığını açıklıyor. Bu makalede süreç, alaşım ve tasarım seçenekleri, kum döküm ile basınçlı döküm arasındaki dengeler ve bir alüminyum motor bloğunu veya çevresindeki bileşenleri tedarik etmeden önce dikkate alınması gerekenler açıklanmaktadır.
Alüminyum Motor Bloklarında Kum Dökümü Neden Standart Kalıyor?
Bunun en önemli nedeni soğutma sıvısı ceketidir. Bir motor bloğunun soğutma sıvısını silindirler, valfler ve yağ galerileri etrafındaki geçitlerden oluşan bir labirentten geçirmesi gerekir. Kum dökümde bu pasajlar, kalıba yerleştirilen ve metal katılaştıktan sonra kırılan kum maçalarla oluşturulur. Bu, tasarımcılara soğutmayı ihtiyaç duyulan yere yönlendirme konusunda tam bir özgürlük sağlar. Bunun aksine basınçlı döküm aleti, boşluktan düz bir çizgide çekilmesi gereken kalıcı çelik çekirdekler kullanır. Karmaşık kavisli geçişler pratik değildir ve bunları daha sonra işlemeye yönelik herhangi bir girişim maliyeti artırır ve parçayı zayıflatabilir.
Diğer bir neden ise termal yorgunluktur. Alüminyum motor blokları yüksek sıcaklıklarda çalışır ve hızlı ısıtma ve soğutma döngülerine sahiptir. Kum dökümü kalıpta nispeten yavaş bir soğuma hızı üretir, bu da gaz sıkışmasını önlemeye yardımcı olur ve daha esnek bir mikro yapıya izin verir. Sonuç, bazı yüksek basınçlı dökümler kadar kolay bir şekilde çatlamadan termal çevrimi absorbe edebilen bir bloktur.
Maliyet de önemlidir. Kum aletiyle işleme, basınçlı döküm aletiyle karşılaştırıldığında önemli ölçüde daha ucuzdur. Yeni bir motor programı için, özellikle prototip ve doğrulama aşamalarında kum dökümü, tam üretim kalıbını devreye almadan birden fazla boşluk tasarımını test etmenize olanak sağlar. Orta hacimlerde bile, kum işlemenin toplam maliyeti artı çekirdek maliyeti çoğu zaman yüzbinlerce dolara mal olabilen bir kalıbın amortize edilmiş maliyetinden daha fazladır. Bir tasarım dondurulduğunda ve hacim yüksek olduğunda, bazı programlar yarı kalıcı kalıba veya düşük basınçlı döküme geçer ancak başlangıç noktası kum olarak kalır.
Alüminyum Motor Bloklarında Kum Dökümü Nasıl Çalışır?
Süreç çekirdek yapımıyla başlar. Bir motor bloğu için genellikle birkaç çekirdeğe ihtiyacınız vardır: biri soğutma sıvısı ceketi için, biri su pompası boşluğu için ve biri de silindir delikleri için. Bu çekirdekler bir bağlayıcıyla karıştırılmış silis kumundan yapılır. Soğuk kutu ve sıcak kutu işlemleri yaygındır. Pek çok modern takım atölyesinde maçalar, herhangi bir fiziksel model olmadan iç geometrinin hızlı bir şekilde yinelenmesine olanak tanıyan 3D baskı kullanılarak da üretilir.
- Soğutma sıvısı ceketi, su pompası boşluğu ve silindir delikleri için göbekleri yapın.
- Kalıbı dış desenin etrafına oluşturun.
- Çekirdekleri kalıba yerleştirip kapatın.
- Erimiş alüminyumu kontrollü bir geçit sisteminden dökün.
- Katılaştıktan sonra bloğu sallayın ve çekirdeklerini çıkarın.
- Kapıyı ve yükselticileri kesin, ısıl işlem yapın ve kritik yüzeyleri işleyin.
Kum dökümü, basınçlı dökümden daha kaba bir yüzeye ve daha geniş bir boyutsal tolerans aralığına sahip olduğundan, makineyle uzaklaştırılacak ana yüzeylerde kabaca 3 ila 5 mm'lik bir aşırı boyut payı bekleyebilirsiniz.
Alaşım Seçimi ve Tasarım Hususları
Kum döküm alüminyum motor bloklarının çoğunda silikon-alüminyum alaşımları kullanılır. A356 (Al-7Si-0.3Mg), T6 ısıl işleminden sonra dökülebilirlik, işlenebilirlik ve mekanik mukavemetin iyi bir kombinasyonunu sunduğu için yaygındır. A319 ayrıca parçanın daha yüksek ısı iletkenliği ve biraz daha iyi basınç sızdırmazlığı gerektirdiği durumlarda da kullanılır. Alaşım seçimi soğutma performansını, çarpıklığı ve bloğun ne kadar kolay işlenebileceğini etkiler.
Tasarımınız için duvar kalınlığına dikkat edin. Kum dökümü yaklaşık 3 mm'den 20 mm'ye kadar kesitleri işleyebilir, ancak kalınlıktaki ani değişiklikler büzülme gözenekliliğine yol açan sıcak noktalar oluşturur. Her iç köşede filetolar ve cömert yarıçaplar kullanın. Çekirdek baskılarının (her bir çekirdeği konumlandıran ve sabitleyen özellikler) akan metalin kuvvetine dayanacak kadar sağlam olduğundan emin olun. Yolluk sistemi de önemlidir: Kötü tasarlanmış bir geçit, motor testleri sırasında yorulma çatlakları olarak ortaya çıkan oksit kalıntılarına neden olabilir.
Kum döküm bloğunu değerlendirirken bir simülasyon raporu isteyin. İyi bir tedarikçi, gözenekliliğin nerede muhtemel olduğunu ve maçaların nasıl davranacağını göstermek için doldurma ve katılaşma analizi yapmalıdır. Bu, yalnızca metal döken bir tedarikçiyi, döküm kalitesinden sorumlu olan bir tedarikçiden ayırdığınız yerdir.
Kum Döküm ve Basınçlı Döküm: Her Sürecin Kazandığı Yer
| Özellik | Kum Döküm | Döküm |
|---|---|---|
| Tipik parçalar | Motor blokları, büyük gövdeler | Şanzıman tavaları, motor muhafazaları, braketler |
| İç geometri | Mükemmel, sarf malzemesi çekirdekleri kullanır | Sınırlı, çelik çekirdekler geri çekilmeli |
| Takım maliyeti | Daha düşük | Daha yüksek |
| Minimum ekonomik hacim | Prototipten orta hacme kadar | Yüksek hacim |
| Boyutsal tolerans | CT8'den CT10'a | CT5'ten CT7'ye |
| Tipik duvar kalınlığı | 3 mm ve üzeri | 1,5 mm ve üzeri |
Tabloda görüldüğü gibi, karmaşık iç geometriye, düşük takım maliyetine ve prototip dostu bir rotaya ihtiyaç duyduğunuzda kum dökümü açık bir avantaja sahiptir. Parça hacmi yüksek, duvar kalınlığı küçük ve boyutların tekrarlanabilir olması gerektiğinde basınçlı döküm favori haline gelir. Motor blokları için soğutma sıvısı ceketi hemen hemen her uygulamada kum dökümünü kurşunda tutar.
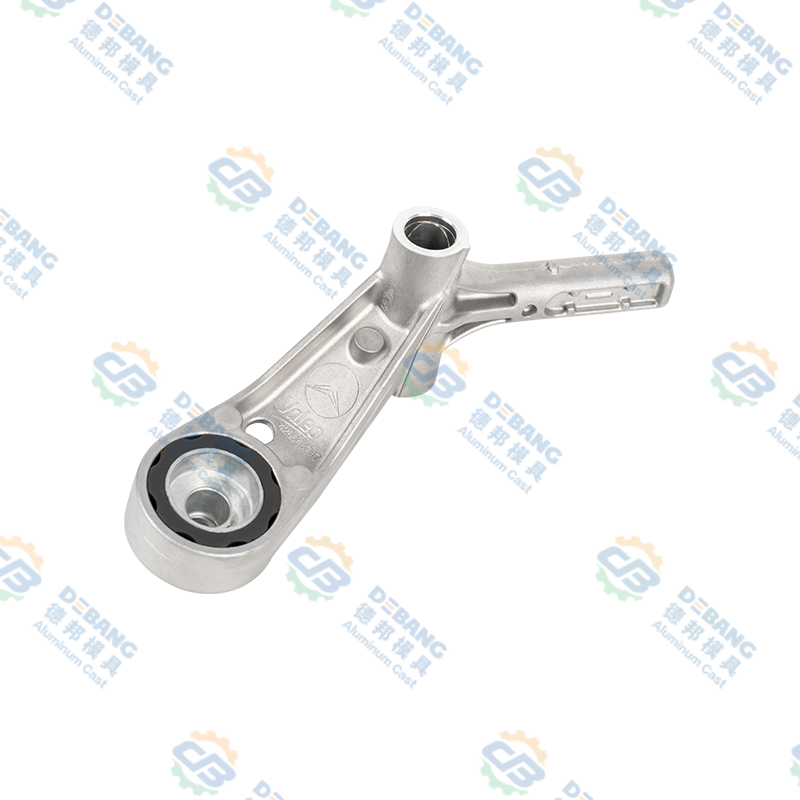
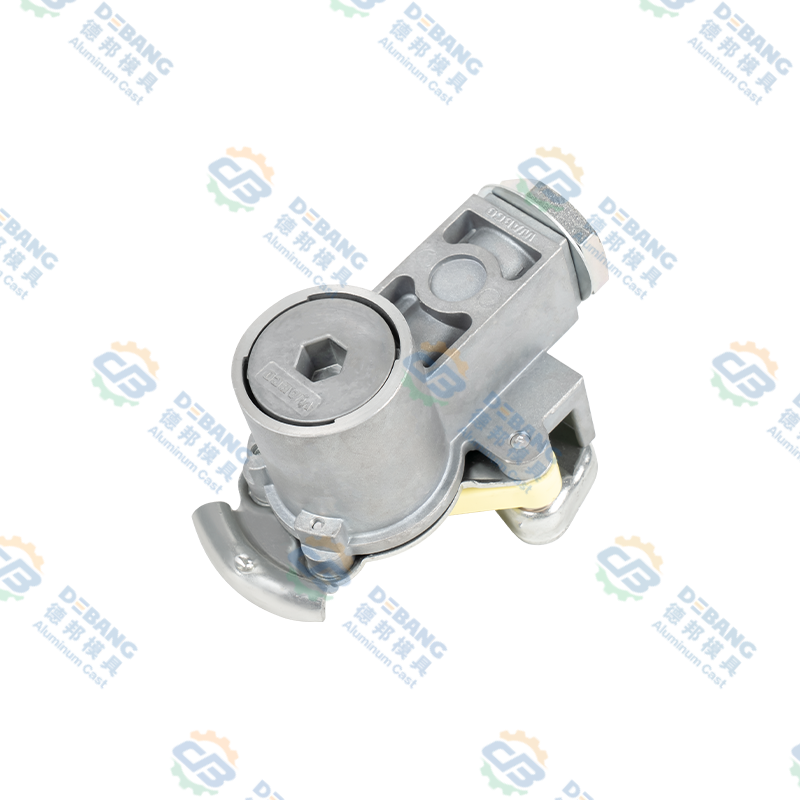
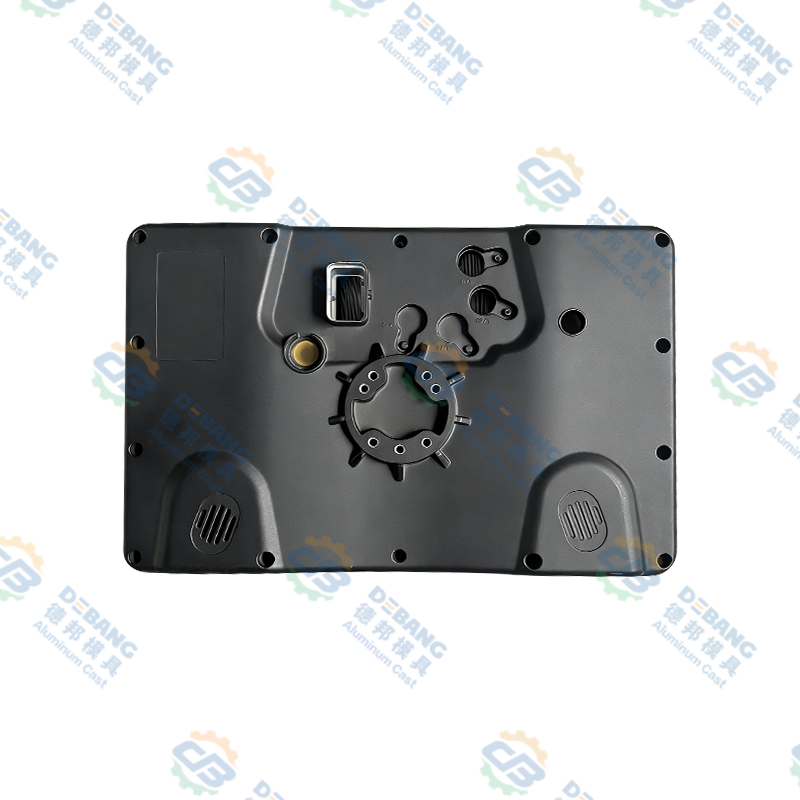
Bununla birlikte, basınçlı döküm hala genel güç aktarma organlarında ağır yük kaldırmaktadır. Alüminyum motor muhafazaları ve şanzıman tavaları gibi bileşenler, yüksek basınçlı döküm için mükemmel adaylardır. Genellikle daha ince duvarlara, daha basit iç geçitlere sahiptirler ve basınçlı dökümün belirli ölçekte sunduğu sıkı toleransları talep ederler. Debang Mold'ta alüminyum basınçlı döküm işimize odaklandığımız yer burasıdır. Ürün yelpazemiz, motor programlarının beklediği hassasiyet anlayışıyla üretilen motor gövdelerini ve şanzıman karterlerini içerir.
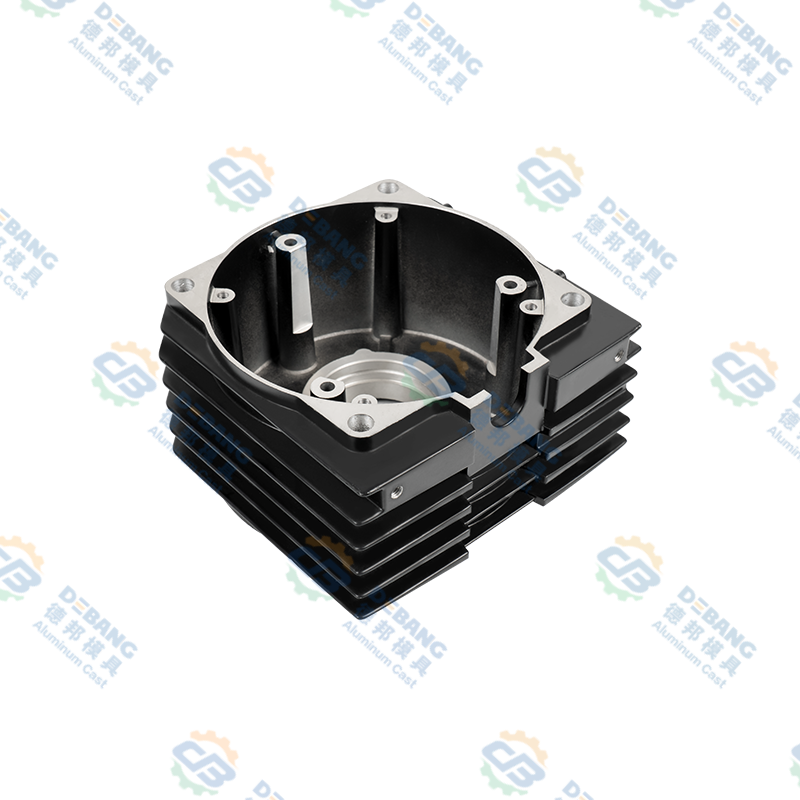
 Güç Aktarma Organı Uygulamaları için Yüksek Basınçlı Döküm Alüminyum Motor Muhafazası Bu alüminyum motor gövdesi, kum döküm motor bloklarını tamamlayarak ince duvarlar ve dar toleranslar elde etmek için yüksek basınçlı dökümden yararlanır. Entegre tasarımı ve optimize edilmiş ısı dağıtım kanatçıkları, araç güç aktarma organlarında güvenilir performansı ve verimli termal yönetimi destekler. Ürünü Görüntüle →
Bu güç aktarma organı bileşenlerini tedarik ettiğinizde, kum dökümü ve basınçlı döküm rakip değil, birbirini tamamlıyor. Motor blokları kum yöntemini korurken çevredeki dökümler, basınçlı dökümün hızından ve yüzey kalitesinden yararlanır. Bu ayrımı anlamak, tüm motor aksamında daha akıllı teslimat süreleri ve maliyetler konusunda pazarlık yapmanıza olanak sağlar.
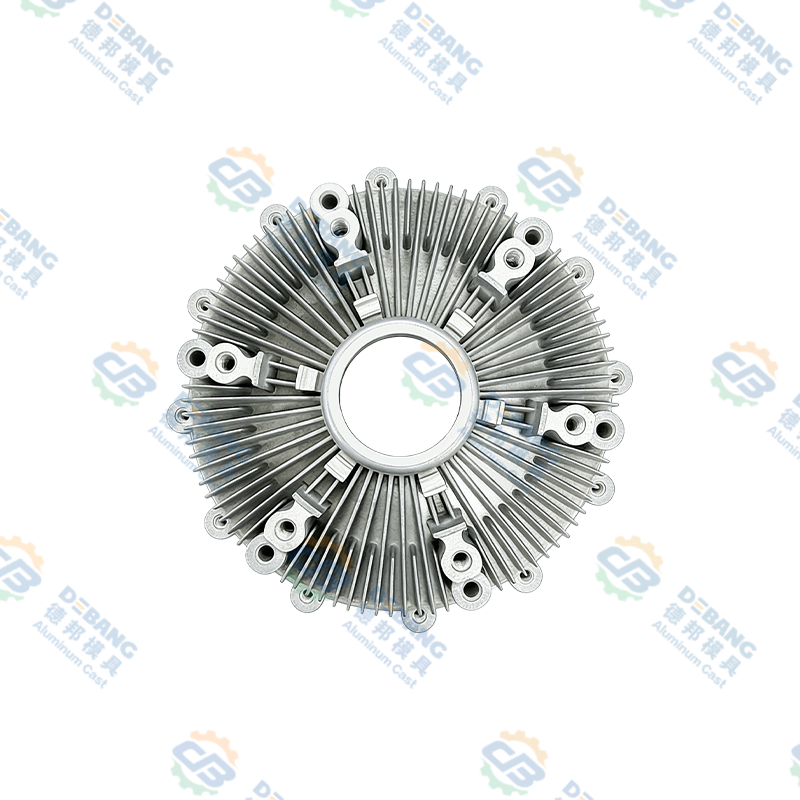
 Otomotiv Aktarma Organları için Hassas Alüminyum Döküm Şanzıman Tavası Bu şanzıman tavası, daha hızlı üretim ve üstün yüzey kalitesi sağlamak için yüksek basınçlı döküm yoluyla üretilmiştir. Daha ağır motor bileşenlerini tamamlayarak komple güç aktarma sistemi sistemleri için verimli montaj ve uygun maliyetli kaynak bulma olanağı sağlar. Ürünü Görüntüle →
Alüminyum Motor Parçaları Tedarik Ederken Nelere Dikkat Edilmeli?
Süreç kontrolüyle başlayın. Kum dökümü gözeneklilik, büzülme ve oksit kalıntıları üretebilir, bu nedenle tedarikçinin size belgelenmiş bir kalite sistemi göstermesi gerekir. Debang Mold'ta kalite sayfamız, gelen malzemeden son işlemeye kadar denetimleri nasıl takip ettiğimizi açıklıyor. Parçanın kum dökümü veya basınçlı döküm olması fark etmeksizin aynı titizlik geçerlidir. Kalite kontrolümüz hakkında bilgiyi buradan okuyun .
Daha sonra işleme yeteneğini düşünün. Bir motor bloğu dökümhaneden çıktığında bitmiş sayılmaz. Delikler, yüzeyler ve galeriler mikron boyutuna kadar işlenmelidir. Kendi bünyesinde işleme sunan bir tedarikçi, tedarikçi tabanınızı azaltır ve iletişim zincirini kısaltır. Debang Mold, kalıp tasarımı, döküm, ikincil işlemler ve hassas işlemeden yüzey işleme ve montaja kadar entegre hizmetler sunmaktadır. Bu tek noktadan yaklaşım, özellikle yeni bir modeli piyasaya sürdüğünüzde ve geliştirme süresini kısaltmanız gerektiğinde değerlidir.
Son olarak mühendislik desteği önemlidir. Döküm tedarikçisi bir tasarımı üretilebilirlik açısından optimize etmenize yardımcı olabilirse, maliyetli ikinci yinelemelerden kaçınmış olursunuz. Alet sipariş edilmeden önce gereksinimlerinizi ekibimizle görüşmenizi tavsiye ederiz. Bize ulaşın oyuncu seçme mücadeleniz hakkında konuşmak için.
Kum dökümü, alüminyum motor blokları inşa etmenin en pratik yolu olmaya devam ediyor. Size etkili soğutma geçişleri oluşturma konusunda dahili özgürlük, yineleme için takımlama esnekliği ve ısıya dayanıklı bir malzeme mikro yapısı sağlar. Aynı zamanda basınçlı döküm, farklı güç aktarma organı parçalarını kapsar. İster bloğun kendisi üzerinde ister etrafındaki dökümler üzerinde çalışıyor olun, önemli olan süreci geometri ve hacimle eşleştirmektir.
Son Haberler
Sektörel Haberler Hakkında Daha Fazla Bilgi Edinin
-
09
Nov
 Alüminyum Alaşımında Magnezyum: Mg Mukavemeti, Dökümü ve Korozyonu Nasıl Kontrol Ediyor?Magnezyum, çoğu alüminyum alaşım sertifikasında en küçük sayıdır ve çoğunlukla parçanın nasıl davranacağına karar verir. Yüzdenin onda birkaçı, basınçlı dökümün akma mukavemetini onlarca megapas...
-
26
Oct
Bir Motorun Dökümü: Malzemeler, Süreçler ve OEM'ler için Basınçlı Döküm AçıklamasıOn kişiye motor dökümünün ne anlama geldiğini sorun, on farklı resim elde edeceksiniz. Bir kepçe erimiş demirin kum kalıbına döküldüğü görülüyor. Bir başka resimde, cilalı çelik bir kalıba ayırı... -
16
Nov
Magnezyum ve Alüminyum Basınçlı Döküm: Tasarım Ekipleri için Pratik Bir KılavuzOn mühendise magnezyumu alüminyumdan ayıran şeyin ne olduğunu sorarsanız genellikle aynı üç kelimenin on farklı versiyonunu alırsınız: ağırlık, maliyet, korozyon. Üçü de önemli ama hiçbiri bir p... -
12
Oct
Döküm ve Kalıp: Gerçek Fark Nedir? Die Caster'ın Sade İngilizce KılavuzuÇoğu insan bu iki kelimeyle fabrikaya ayak basmadan çok önce tanışır. Bir kayayı yarıyorsunuz, deniz kabuğu şeklinde mükemmel bir oyuk buluyorsunuz ve biri "bu bir kalıp" diyor. Sonra buna uygun...
İster alıcı ister geliştirme ortağı olun, size güvenilir bir çözüm sunmaya kararlıyız.
ÜRÜN BAĞLANTILARI
- Alüminyum Alaşımlı Ürünler
- Çinko Alaşımlı Basınçlı Döküm Ürünleri
- Magnezyum Alaşımlı Basınçlı Döküm Ürünleri
Mobil
Müşteri Hizmetleri
HIZLI BAĞLANTILAR
TEKLİF ALIN
BİZE ULAŞIN
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Yolu, Daqi Bilim ve Teknoloji Parkı Beilun Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Debang Intelligent Technology Co., Ltd. Tüm Hakları Saklıdır.
 OEM/ODM Basınçlı Döküm Üreticileri