

Alüminyum Alaşımında Magnezyum: Mg Mukavemeti, Dökümü ve Korozyonu Nasıl Kontrol Ediyor?
 2026.11.09
 Sektör Haberleri
Magnezyum, çoğu alüminyum alaşım sertifikasında en küçük sayıdır ve çoğunlukla parçanın nasıl davranacağına karar verir. Yüzdenin onda birkaçı, basınçlı dökümün akma mukavemetini onlarca megapaskal artırabilir. Onda birkaçının fazlası eriyiği cürufla kaplanmış halde bırakabilir, döngüyü yavaşlatabilir ve çözelti fırınına ilk girdiğinde kabarcıklar oluşturan bir bileşen üretebilir.
Alüminyum bileşenleri belirtirseniz, satın alırsanız, makineye koyarsanız veya dökerseniz, magnezyumun doğru şekilde anlaşılması gerekir. Bu, 5xxx kağıdın neden tuz serpintisine aldırış etmediğini, neden A360'ın ıslak ortamlarda A380'den daha iyi performans gösterdiğini ve neden yüksek güçlü bir LED ısı emicisinin raftaki en ucuz genel amaçlı alaşımdan yapılamayacağını açıklıyor.
Aşağıda alüminyum alaşımında magnezyumun pratik bir açıklaması yer almaktadır: atomların bulunduğu yer, her ailenin ne kadar magnezyum taşıdığı, eriyik ve kalıba ne yaptığı ve bir kalıp döküm makinesinin onu bazen yüzde 0,2 puandan daha dar bir pencere içinde nasıl tuttuğu. 1991'den beri Ningbo'da alüminyum dökümü yapıyoruz ve hassas kalıplar üretiyoruz, dolayısıyla aşağıdaki notlar referans kitaplarından olduğu kadar üretim deneyimimizden de gelmektedir.
Alüminyumun İçindeki Magnezyumun Rolü
Magnezyum, ikame edici bir çözünen olarak alüminyuma dönüşür. Atomu alüminyumdan daha büyük olduğundan etrafındaki kafesi bozar ve dislokasyon hareketini zorlaştırır. Bu, katı çözelti güçlendirmesidir ve çekme testinde neredeyse anında, hatta yüzde onda birkaç oranında bile kendini gösterir.
Magnezyum ayrıca silikon veya çinko mevcut olduğu sürece alüminyumun ısıl işleme tabi tutulmasını sağlar. Al-Mg-Si alaşımlarında magnezyum ve silikon, yapay yaşlandırma sırasında Mg2Si parçacıkları halinde birleşir. Al-Zn-Mg alaşımlarında güçlendirme fazı MgZn2'dir. Her iki durumda da, söndürmeden sonra çözünmüş olarak kalan magnezyum miktarı, daha sonra ne kadar güçlendirmenin elde edilebileceğini belirler.
Ancak bir tavan var. Al-Mg sisteminde katı çözünürlüğü 450°C ötektik sıcaklıkta %15'in oldukça üzerine ulaşır, ancak oda sıcaklığında yüzde birin çok küçük bir kısmına düşer. Bu boşluk, 5xxx alaşımlarını işlenerek sertleştirilebilir kılan şeydir. Onları hassaslaşmaya karşı savunmasız kılan da budur: Yüksek magnezyumlu bir alaşımı kabaca 50°C ile 200°C arasında yeterince uzun süre tutarsanız beta fazı (Al3Mg2) tane sınırları boyunca çökerek stresli korozyon çatlaması riskini keskin bir şekilde artırır. Denizcilik ve açık deniz çalışmaları için magnezyum içeriğinin sınırlandırılmasının ve servis sıcaklığının izlenmesinin nedeni budur.
İki temel özellik daha önemlidir. Magnezyum alüminyumdan daha hafiftir (2,70 g/cm³'e karşılık yaklaşık 1,74 g/cm³), dolayısıyla magnezyum içeriğini artırmak yoğunluğu biraz azaltır. Ve yaklaşık 650°C'de, yani alüminyumun 660°C'sine yakın bir sıcaklıkta erir, bu nedenle banyoya eklendiğinde hızla çözünür ve aynı hızla oksitlenir. Cümlenin ikinci yarısı dökümhanede çok önemli hale geliyor.
Magnezyum Kullanan Ana Alüminyum Alaşımları
Hemen hemen her alüminyum ailesi bir miktar magnezyum içerir, ancak miktarlar büyüklük sırasına göre farklılık gösterir. Aşağıdaki tablo en sık karşılaşacağınız aralıkları özetlemektedir.
| Aile | Tipik Mg (ağırlıkça%) | Isıl işlem görebilir | Ortak notlar | Tipik kullanım |
|---|---|---|---|---|
| 1xxx (saf alüminyum) | 0,05'in altında | Hayır | 1050, 1100 | Folyo, iletkenler |
| 3xxx (Al-Mn) | 0,5'e kadar | Hayır | 3003, 3004 | Isı eşanjörü levhası, çatı kaplama |
| 5xxx (Al-Mg) | 0,5 ila 5,5 | Hayır | 5052, 5083, 5182 | Deniz plakası, gövde panelleri, tanklar |
| 6xxx (Al-Mg-Si) | 0,4 ila 1,2 | Evet | 6061, 6063 | Ekstrüzyonlar, çerçeveler, braketler |
| 7xxx (Al-Zn-Mg) | 1,0 ila 2,9 | Evet | 7075, 7050 | Havacılık, yüksek mukavemetli yapılar |
| Al-Si-Mg Döküm | 0,2 ila 0,7 | Evet (T5 or T6) | A356, A360, AlSi10Mg | Tekerlekler, gövdeler, yapısal dökümler |
Tabloyu bir sıralama olarak değil, bir dizi tasarım kararı olarak okuyun. 5xxx alaşımları, mükemmel korozyon direnci, kaynaklanabilirlik ve iş sertleştirme kapasitesi karşılığında ısıl işlemden vazgeçer. 6xxx alaşımları, kolay ekstrüzyon ve temiz anodize kaplama karşılığında daha düşük bir tepe mukavemetini kabul eder. 7xxx alaşımları, alüminyumda mevcut olan en yüksek mukavemeti arar ve bunun bedelini, en başından itibaren tasarlanması gereken korozyon korumasıyla öder.
6xxx ailesindeki Mg:Si oranına da dikkat edin. Stokiyometrik Mg2Si'nin ağırlıkça yaklaşık 1,73 kısım magnezyuma bir kısım silikona ihtiyacı vardır. Aşırı silikon içeren alaşımlar daha hızlı yaşlanır ve daha yüksek dayanıma ulaşır; Aşırı magnezyum içeren alaşımlar daha iyi anodize olma eğilimindedir. Bu oran, tesadüfen miras alınmadan, uygulama için bilinçli olarak seçilmiştir.
Ne kadar Magnezyum? Görsel Karşılaştırma
Sayıların resim olarak okunması daha kolay hale gelir. Aşağıdaki tablo her aile için aynı ağırlık yüzdesi ölçeğini kullanmaktadır.
Alaşım ailesine göre tipik magnezyum içeriği (ağırlıkça%)
Pratik çıkarım pencerelerin genişliğidir. İşlenmiş alaşımlar yüzde birkaç magnezyum taşıyabilir ve yine de tahmin edilebilir şekilde davranabilir. Basınçlı döküm alaşımları çok daha sıkı bir bantta yaşar: A360, %0,40 ila 0,60 Mg olarak belirtilir ve ADC12, genellikle %0,30 veya altında tutulur. Bu sınırlar keyfi değildir. Alaşımın ince bir duvarı doldurduğu, kalıptan çıktığı, temiz bir şekilde işlendiği ve müşterinin onayladığı özellikleri karşıladığı aralığı tanımlar.
A360'ta %0,75 Mg'ye sürüklenen bir banyo "biraz daha güçlü" değildir. Spesifikasyon dışıdır ve kalıpta, ısıl işlemde ve sahada farklı davranacaktır.
Basınçlı Döküm Alaşımlarında Magnezyum
Basınçlı dökümde magnezyumun yerini alması gerekiyor. Yüzdenin her onda biri akışkanlığı, oksidasyon davranışını ve termal performansı değiştirir, bu nedenle alaşım geliştiricileri bunu toplu bir katkı maddesi yerine hassas bir araç olarak ele alır.
| Alaşım | Silikon (%) | Bakır (%) | Magnezyum (%) | Karakter |
|---|---|---|---|---|
| A360 | 9.0-10.0 | maksimum 0,6 | 0.40-0.60 | A380'den daha iyi korozyon direnci ve mukavemeti |
| A380 | 7.5-9.5 | 3.0-4.0 | maksimum 0,10 | Genel amaçlı ağır hizmet tipi, mükemmel dökülebilirlik |
| ADC12 | 9.6-12.0 | 1.5-3.5 | maksimum 0,30 | Yaygın olarak kullanılan, dengeli dökülebilirlik ve maliyet |
| AlSi10Mg | 9.0-11.0 | maksimum 0,10 | 0.20-0.50 | Isıl işlem görebilen, yüksek bütünlüğe sahip yapısal dökümler |
A360 ile A380 arasındaki kontrast bunun en açık örneğidir. A380 dayanıklılık açısından bakıra dayanır ve endüstrinin genel amaçlı en güçlü ürünüdür: güzel döküm yapar ve kolayca işlenir, ancak bakır içeriği ıslak veya tuzlu ortamlarda buna karşı çalışır. A360, bakırı düşük tutar ve düşük bir dökülebilirlik maliyetiyle daha iyi korozyon direnci ve biraz daha iyi yüksek sıcaklık davranışı sağlayan magnezyum ekler.
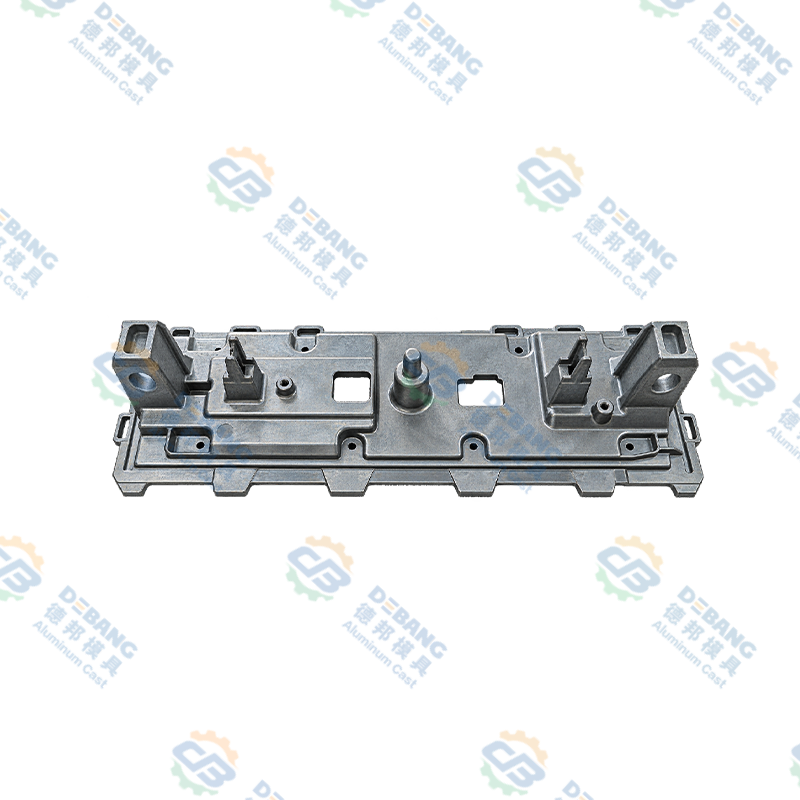
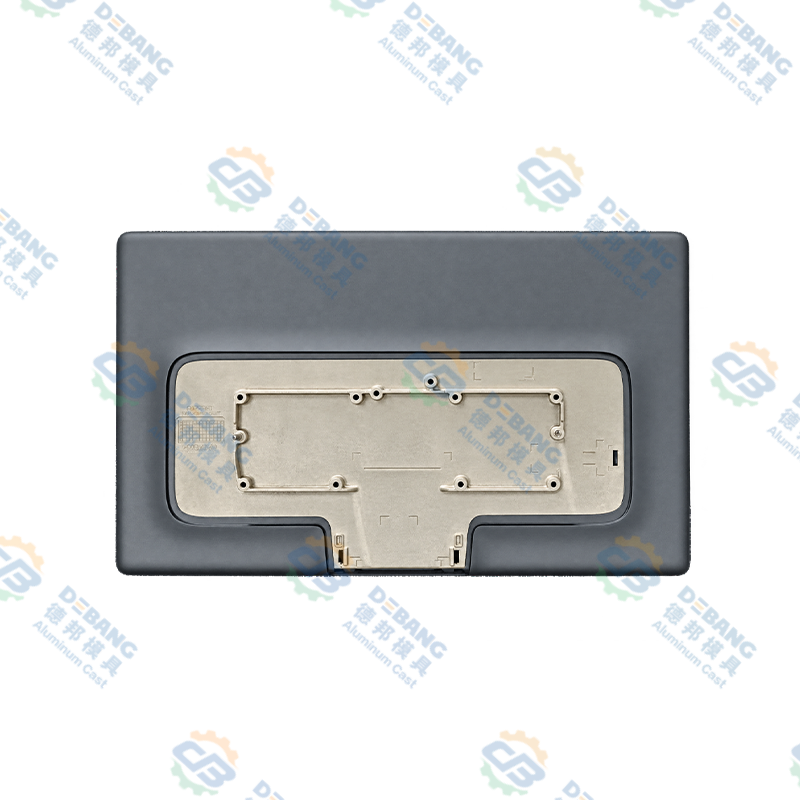
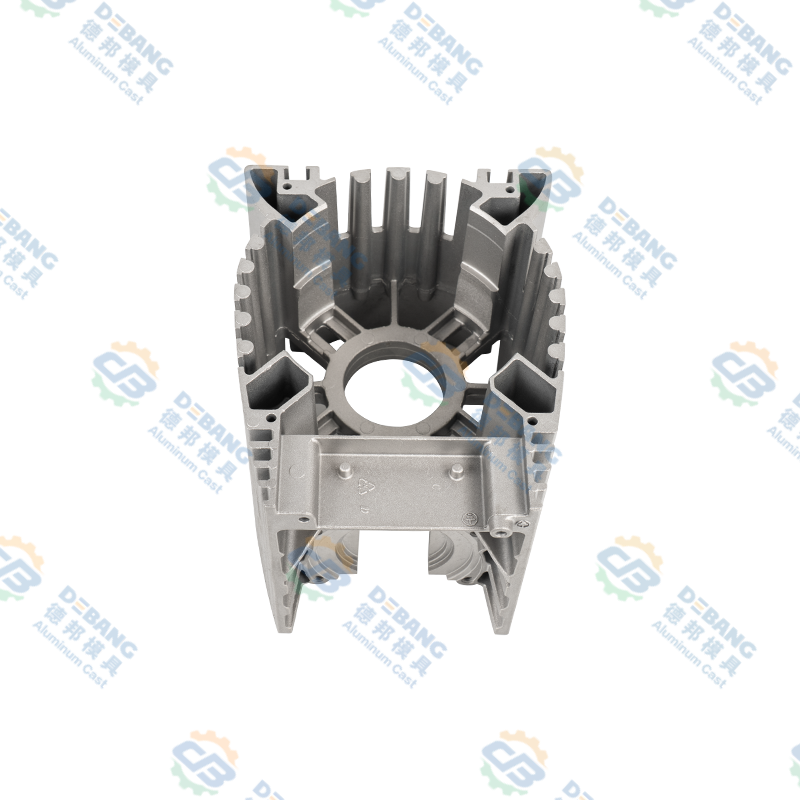 Alüminyum Döküm Motor ve Kontrol Muhafazası Yapısal sağlamlığın ve termal kontrolün önemli olduğu titreşime eğilimli otomotiv montajlarına uygun, ısı dağıtım kanatçıklı ve modüler montajlı entegre alüminyum döküm motor/kontrolör muhafazası. Ürünü Görüntüle →
Bu kombinasyon, magnezyum içeren Al-Si alaşımlarının motor muhafazalarında, şanzıman muhafazalarında, debriyaj parçalarında ve ısıyı ve yükü aynı anda gören yapısal bileşenlerde bulunmasının nedenidir. Magnezyum, alaşımı egzotik kılmak için orada değildir. Parça ısındığında mukavemeti korumak ve parça ıslandığında yüzeyi sağlam tutmak için oradadır.
Isıl işleme tabi tutulabilen basınçlı döküm alaşımları bu fikri daha da ileriye taşıyor. Vakum destekli döküm ile eşleştirilen AlSi10Mg tipi kimyasallar, normalde sıkışan gazın neden olacağı kabarcıklanma olmadan çözeltiyle işlenebilir ve yaşlandırılabilir; bu da daha önce yerçekimiyle döküm veya dövme yapılması gereken yapısal parçalara kapıyı açar.
Magnezyum Döküm Sürecine Ne Yapar?
Bir bekletme fırınının içinde magnezyum, banyodaki reaktif elementtir. Oksidi, alüminyum oksidin oluşturduğu sıkı, kendini koruyan kabuğu oluşturmaz, bu nedenle magnezyum içeren bir eriyik, her dökmeden önce yağlanması gereken gevşek, koyu bir yüzey tabakası oluşturur. Bunu birkaç pratik sonuç takip ediyor.
- Oksidasyon ve cüruf. Daha yüksek magnezyum, vardiya başına daha fazla cüruf ve yağma nedeniyle daha fazla metal kaybı anlamına gelir. Eriyik sıcaklığı kontrolü önemlidir, çünkü dolguyu iyileştirmek için banyoyu daha sıcak hale getirmek aynı zamanda magnezyum kaybını da hızlandırır.
- Magnezyum kaybolur. Eklenen magnezyum yaklaşık %85 ila 95 oranında geri kazanılır ve denge zamanla oksidasyon nedeniyle kaybolur. Uzun bir bekletme kampanyasında, vardiyanın başında ölçülen magnezyum, sonunda banyoda bulunanla aynı değildir. Kimya kontrolleri yalnızca ilk etapta değil, programa da dahildir.
- Hata giderme, eklemekten daha zordur. Bir fırının A360 tipi bir kimyadan düşük magnezyumlu A380 tipi bir kimyaya geçmesi gerekiyorsa, aşırı magnezyumun tipik olarak klor içeren bileşikler veya argon-klor gazı karışımları ile flukslama yoluyla uzaklaştırılması gerekir. Magnezyum eklemek dakikalar alır; onu kaldırmak planlama gerektirir.
- Hurda ve geri dönüşüm. Karışık hurda akışları nadiren tek bir spesifikasyonla eşleşir. A360 ve A380 dönüşlerinin karışımıyla doldurulan bir fırın, ikisinin arasında bir yere inecek ve bunun doğru olduğu varsayılmak yerine sertifikalı külçe ile düzeltilmesi gerekiyor.
- Akışkanlık ve ince duvarlar. Magnezyumun arttırılması, Al-Si alaşımlarındaki akışkanlığı bir miktar azaltır; bu, dolgunun zaten marjinal olduğu ince duvarlı aydınlatma ve elektronik muhafazalar için en önemli olanıdır.
Yerdeki kural basit: asla gözle magnezyum eklemeyin. İlaveyi tartın, kontrollü banyo sıcaklığında uygulayın ve sonucu yüzeyde duran bir kepçe yerine eriyiğin kendisinden çekilen bir spektrometre numunesiyle doğrulayın.
Mukavemet, Korozyon ve Isı İletkenliği
Çoğu bileşen spesifikasyonu aynı anda üç şeyi ister: dayanıklılık, korozyon direnci ve termal iletkenlik. Magnezyum birinciye yardımcı olur, doğru alaşımda ikinciye yardımcı olabilir ve katı çözeltide kaldığında üçüncüye karşı çalışır.
237 W/m·K, saf alüminyum
95-110 W/m·K, A380 tipi alaşım
150-170 W/m·K, düşük bakırlı AlSi10Mg
Termal iletkenlik en açık değiş-tokuştur. Çözünmüş elementler hem elektronları hem de fononları dağıtır, dolayısıyla çözeltide tutulan magnezyum veya silikonun yüzde onda biri biraz iletkenliğe mal olur. Bakır, magnezyumdan çok daha zararlıdır; bu nedenle ısı yolları için düşük bakırlı, magnezyum içeren alaşımlar tercih edilir.
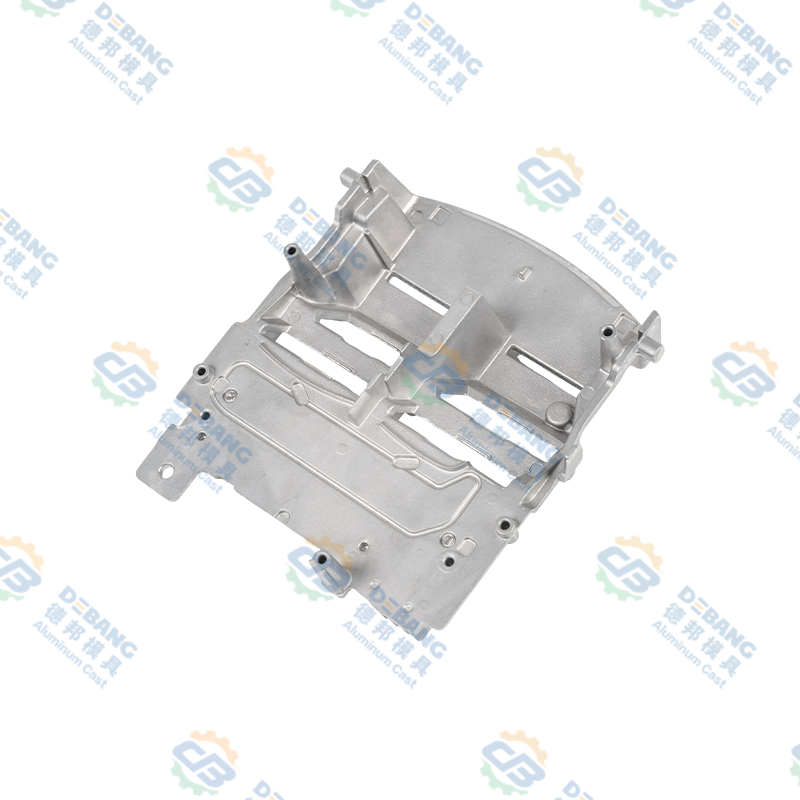 Döküm Alüminyum Otomotiv Aydınlatma Soğutucusu LED far modülleri için yoğun kanatlara ve havalandırma kanallarına sahip, termal yönetimi ve istikrarlı aydınlatma çalışmasını destekleyen yüksek basınçlı döküm alüminyum soğutucu. Ürünü Görüntüle →
Otomotiv aydınlatma ısı emicileri iyi bir örnektir. Parçanın ısıyı bir LED modülünden uzaklaştırması, düz bir birleşme yüzeyi tutması ve aracın ömrü boyunca termal döngüye dayanması gerekiyor. Düşük bakırlı Al-Si-Mg alaşımı bu üçünü de yapar. Yüksek bakırlı genel amaçlı bir alaşımın dökümü daha ucuz olacaktır ve iş açısından gözle görülür şekilde daha kötü olacaktır; bu, lamba solmaya başladığında yanlış bir ekonomidir.
Korozyon da benzer bir mantık izler. İşlenmiş Al-Mg alaşımlarında magnezyum, klorür ortamlarında gerçek bir fayda sağlar. Dökme Al-Si-Mg alaşımlarında fayda daha azdır ve hasarın çoğunu bakır yapar. Yol tuzu veya yıkama kimyasallarının görev döngüsünün bir parçası olduğu durumlarda, düşük bakırın belirtilmesi ve demir içeriğinin kontrol edilmesi, bir magnezyum numarasının peşinde koşmaktan daha önemlidir.
Magnezyum Taşıyan Alüminyumun Araçlarda Görüldüğü Yer
Elektrifikasyon, alüminyumu eskiden çeliğe ait olan yerlere itti ve magnezyum içeren alaşımlar da onunla birlikte hareket etti.
- Gövde ve kapanışlar. İç paneller ve yapısal takviyeler için 5xxx levha, çarpma yapıları ve akü çerçeveleri için 6xxx ekstrüzyonlar.
- Termal yönetim. Dökme Al-Si-Mg muhafazalar, soğutma sıvısı manifoldları ve ısı emicilerin yanı sıra lehimli ısı eşanjörlerinde 3xxx ve 4xxx sac.
- Güç aktarma organları ve aktarma organları. A360 veya AlSi10Mg'den motor muhafazaları, şanzıman tavaları, debriyaj bileşenleri ve kaplin parçaları.
- Aydınlatma. Güç ve ısı transferinin buluştuğu ısı emiciler, far klipsleri ve kuleler.
- İç elektronik. Ağırlık olmadan sağlamlık gerektiren ekran muhafazaları, kamera gövdeleri ve braketler.
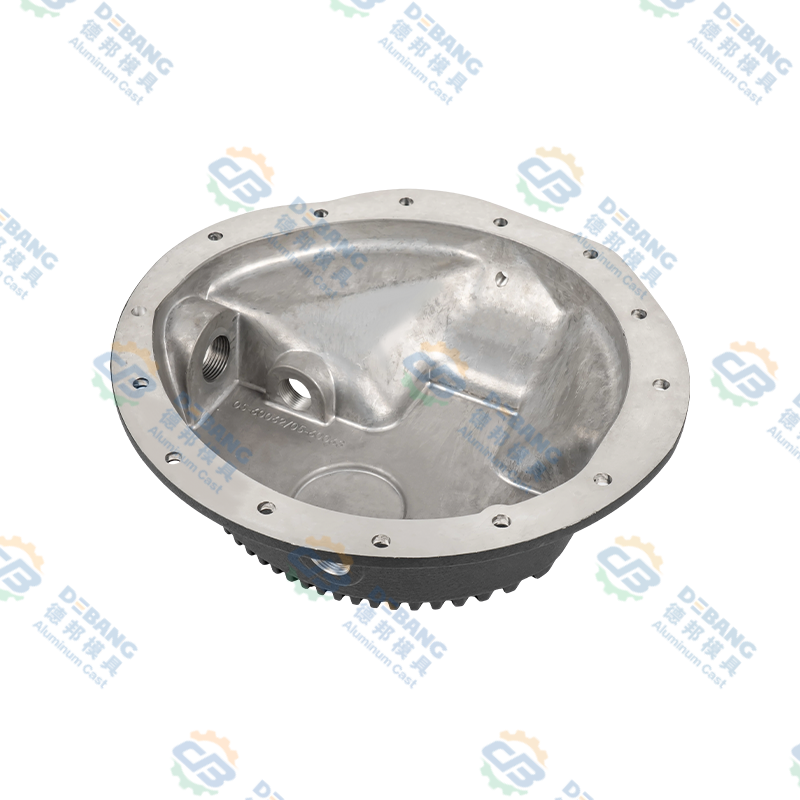 Döküm Alüminyum Şanzıman Yağ Karterleri Sızdırmaz sızdırmazlık ve geniş araç uyumluluğu için tasarlanmış, hassas işlenmiş dişlilere ve korozyona dayanıklı mat kaplamaya sahip döküm alüminyum şanzıman tavaları. Ürünü Görüntüle →
Şanzıman yağı karterleri kombinasyonu iyi gösteriyor. Sızdırmaz olmalı, yük altında contayı tutacak kadar sert ve sıvıyı soğutmaya yardımcı olacak kadar iletken olmalıdır. Magnezyum içeren bir Al-Si alaşımı ince, düzgün duvarlar oluşturur, sızdırmazlık flanşını düz tutar ve yıllarca süren termal döngü boyunca özelliklerini korur. Magnezyum sessiz bir şekilde çalışıyor ancak o olmadan parça teknik özellikleri karşılayamıyor.
Magnezyumun Kontrol Altında Tutulması
Magnezyum kontrolü metalurjik bir merak değil, bir kalite disiplinidir. Yüzde 0,20 puanlık bir spesifikasyon penceresi, varsayımlara yer bırakmaz.
- Her sıcaklıkta kimya. Soğutulmuş bir pim üzerindeki optik emisyon spektrometresi, ilk üretim atışından birkaç dakika önce magnezyum, silikon, bakır ve demir verir.
- Fırın logları ve örnekleme frekansı. Uzun bekletme kampanyaları belirli aralıklarla örneklenir çünkü magnezyum kaybolur ve bir vardiyanın son dökümleri ilkinden farklı olabilir.
- Gözeneklilik muayenesi. X-ışını veya CT kontrolleri, ısıl işleme tabi tutulabilen bir alaşımın, çözelti işleminden kabarcıklanma olmadan kurtulabilecek kadar temiz olduğunu doğrular.
- Mekanik doğrulama. Parti başına yapılan çekme ve sertlik testleri, banyodaki magnezyumun gerçekte çizimin gerektirdiği özelliklere dönüştüğünü doğrulamaktadır.
- İzlenebilirlik. Isı numaraları, külçe sertifikaları ve test kayıtları parçayla birlikte seyahat eder, böylece iki yıl sonra sorulan bir soru hâlâ yanıtlanabilir.
Bizim kalite kontrol programı Magnezyum, küçük bir analitik hatanın gözle görülür bir alan hatasına dönüştüğü birkaç elementten biri olduğu için bu adımlar etrafında inşa edilmiştir.
Magnezyum İçeren Alüminyumu Belirlerken Yaygın Hatalar
- Bir alaşımın yalnızca mukavemete göre seçilmesi. Parçanın termal iletkenliğe veya tuz püskürtme direncine ihtiyacı varsa, daha yüksek magnezyum alaşımı daha güçlü olabilir ve yine de yanlış seçim olabilir.
- A360 ve A380'i birbirinin yerine kullanılabilir olarak ele almak. Değiller. Bakır ve magnezyum seviyeleri korozyon davranışını, ısı transferini ve işleme tepkisini değiştirecek kadar farklılık gösterir.
- Yeniden test etmeden magnezyum ekleme. Geri kazanım sıcaklığa, karıştırmaya ve zamana göre değişir. Her eklemeyi doğrulayın.
- Isıl işleme tabi tutulabilen bir alaşımın her zaman ısıl işleme tabi tutulabileceğini varsayarsak. Geleneksel basınçlı dökümler gazı hapseder; Vakum desteği veya amaca yönelik tasarlanmış bir alaşım olmadan, bir T6 döngüsü güçten ziyade kabarcıklar üretir.
- 5xxx'teki hassasiyet göz ardı ediliyor. Yıllarca orta dereceli ısıya maruz kalan yüksek magnezyumlu levha, "yanlış" hiçbir şey yapılmamasına rağmen korozyon direncini kaybedebilir.
- İletkenlik cezasını unutmak. Her çözünmüş elementin termal performansa maliyeti vardır ve bakır en yüksek maliyete sahiptir.
Sıkça Sorulan Sorular
Magnezyum alüminyum alaşımında ne yapar?
Magnezyum, katı çözelti güçlendirmesi olan kristal kafesi bozarak ve silikon veya çinko da mevcut olduğunda yaşlanma sırasında Mg2Si veya MgZn2 gibi ince çökeltiler oluşturarak alüminyumu güçlendirir. Ayrıca yoğunluğu bir miktar azaltır ve işlenmiş Al-Mg alaşımlarında klorür ortamlarına karşı direnci artırır.
Tipik bir alüminyum dökümde ne kadar magnezyum bulunur?
Çoğu basınçlı döküm alaşımı magnezyumu ağırlıkça %0,10 ila %0,60 arasında tutar. A360 %0,40 ila 0,60 Mg, AlSi10Mg yaklaşık %0,20 ila 0,50, A380 %0,10 veya daha az ve ADC12 %0,30 veya daha az olarak belirtilir.
Magnezyum alüminyumu daha güçlü mü yoksa daha zayıf mı yapar?
Bir noktaya kadar daha güçlü. Katı çözeltide ve kontrollü çökeltiler halinde magnezyum, akma ve gerilme mukavemetini artırır. Belirtilen aralığın ötesinde, özelliklerde yararlı bir kazanç olmaksızın akışkanlığı azaltabilir, oksidasyon kayıplarını artırabilir ve termal iletkenliği azaltabilir.
A360 neden magnezyum içerirken A380 neden magnezyum içermiyor?
A380, dayanıklılık açısından bakıra dayanır; bu bakır çok iyi döküm yapar ve işlenir ancak ıslak veya tuzlu koşullarda kötü performans gösterir. A360, bakır yerine magnezyum kullanarak daha iyi korozyon direnci ve biraz daha iyi yüksek sıcaklık davranışı sağlar. A360'ın denizcilik ve sıvı taşıma bileşenlerinde görünmesinin nedeni budur.
Magnezyum alüminyum eriyiğinden çıkarılabilir mi?
Evet ama çaba gerektiriyor. Hasar giderme genellikle klor içeren bileşikler veya argon-klor gazı karışımları ile eritilerek yapılır. Magnezyum eklemek hızlı ve ucuzdur; onu çıkarmak zaman, ekipman ve sonrasında kimya kontrolü gerektirir.
Magnezyum alüminyumun ısı iletkenliğini etkiler mi?
Bakırdan daha az olsa da öyledir. Katı çözeltide tutulan elementler ısı taşıyıcılarını dağıtır, böylece çözünmüş magnezyum iletkenliği bir miktar azaltır. Isı emiciler ve muhafazalar için, düşük bakırlı Al-Si-Mg alaşımları genellikle en iyi dökülebilirlik, mukavemet ve ısı transferi dengesini sunar.
Magnezyumun malzeme sertifikasında gözden kaçırılması kolaydır ve bitmiş bir parçada göz ardı edilmesi zordur. Dökümün gücünü, gövde panelinin korozyon ömrünü, aydınlatma bileşeninin ısı yolunu ve fırının sabahtan beri bekletildiği uzun bir öğleden sonra eriyiğin nasıl davranacağını ayarlar.
Bunu doğru yapmak çoğunlukla bir disiplin meselesidir: görev döngüsü için alaşımı seçin, banyoyu dar bir pencerede tutun ve varsayım yerine ölçümle doğrulayın. İster bir mahfaza, ister bir ısı emici, yapısal bir döküm veya onu oluşturan kalıp olsun, bir alüminyum bileşen üzerinde çalışıyorsanız, alaşım seçimi ve bunun arkasındaki süreç hakkında konuşmaktan memnuniyet duyarız. Ekibimize ulaşın ve çiziminize birlikte bakacağız.
Son Haberler
Sektörel Haberler Hakkında Daha Fazla Bilgi Edinin
-
16
Nov
 Magnezyum ve Alüminyum Basınçlı Döküm: Tasarım Ekipleri için Pratik Bir KılavuzOn mühendise magnezyumu alüminyumdan ayıran şeyin ne olduğunu sorarsanız genellikle aynı üç kelimenin on farklı versiyonunu alırsınız: ağırlık, maliyet, korozyon. Üçü de önemli ama hiçbiri bir p...
-
02
Sep
Magnezyum ve Alüminyum Basınçlı Döküm: Yoğunluk, Mukavemet, Maliyet ve Uygulama KarşılaştırmasıYeni bir elektrikli araç bileşenini inceleyen bir OEM mühendisi tanıdık bir yol ayrımına gelir: bu muhafaza magnezyum mu yoksa alüminyum mu olmalı? Cevap asla basit bir malzeme tercihi değildir.... -
16
Jul
Tam Teknik Kılavuz: Alüminyum Basınçlı Döküm Bileşenleri Nelerdir ve Alüminyum Alaşımlı Basınçlı Döküm İşlemlerine Kapsamlı Genel Bakışİçindekiler Doğrudan Tanım Üretim Süreci Bileşenler Nelerdir? Alaşım ... -
19
Oct
Otomotiv Basınçlı Döküm Alüminyum: Alaşımlar, Parçalar ve Kaliteye İlişkin Pratik Bir KılavuzAlüminyum basınçlı döküm, modern otomobilin en sessiz çalışma makinelerinden biridir. Bir farın arkasına veya kaputun altına baktığınızda, dökme alüminyum parçaların gösterişten uzak ama önemli ...
İster alıcı ister geliştirme ortağı olun, size güvenilir bir çözüm sunmaya kararlıyız.
ÜRÜN BAĞLANTILARI
- Alüminyum Alaşımlı Ürünler
- Çinko Alaşımlı Basınçlı Döküm Ürünleri
- Magnezyum Alaşımlı Basınçlı Döküm Ürünleri
Mobil
Müşteri Hizmetleri
HIZLI BAĞLANTILAR
TEKLİF ALIN
BİZE ULAŞIN
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Yolu, Daqi Bilim ve Teknoloji Parkı Beilun Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang Debang Intelligent Technology Co., Ltd. Tüm Hakları Saklıdır.
 OEM/ODM Basınçlı Döküm Üreticileri