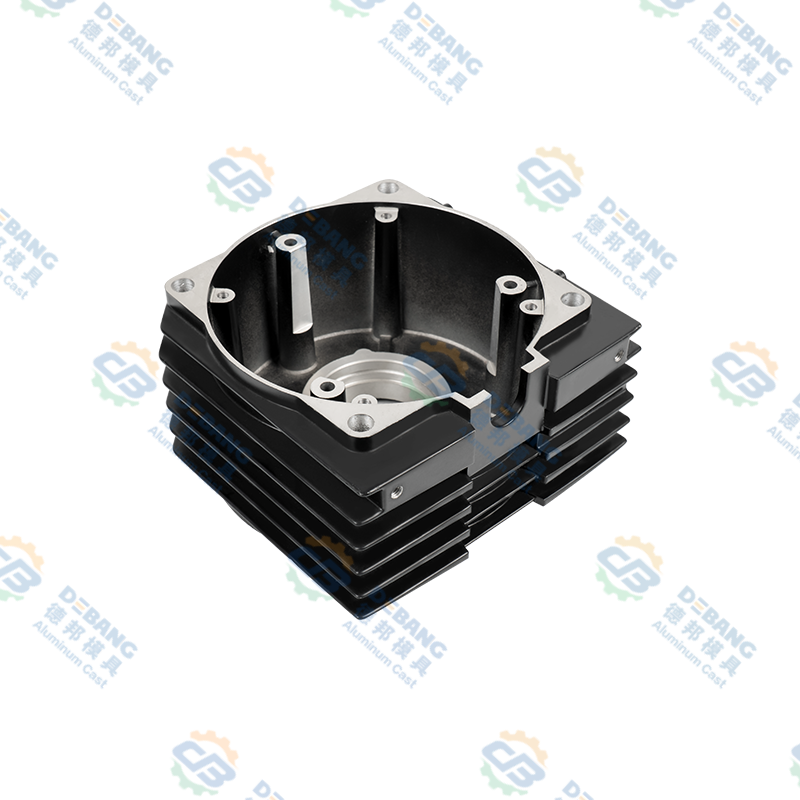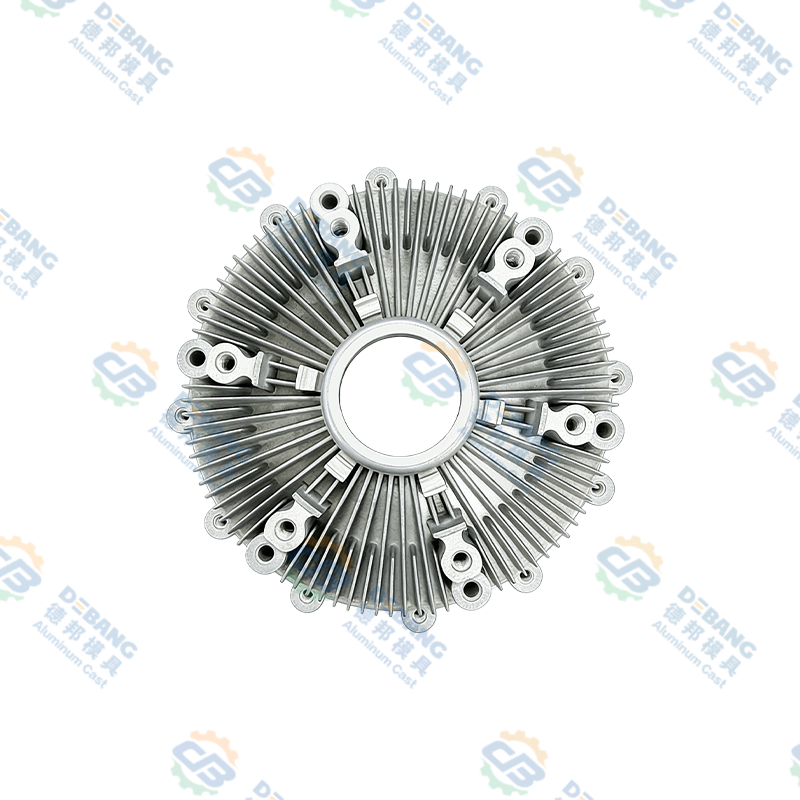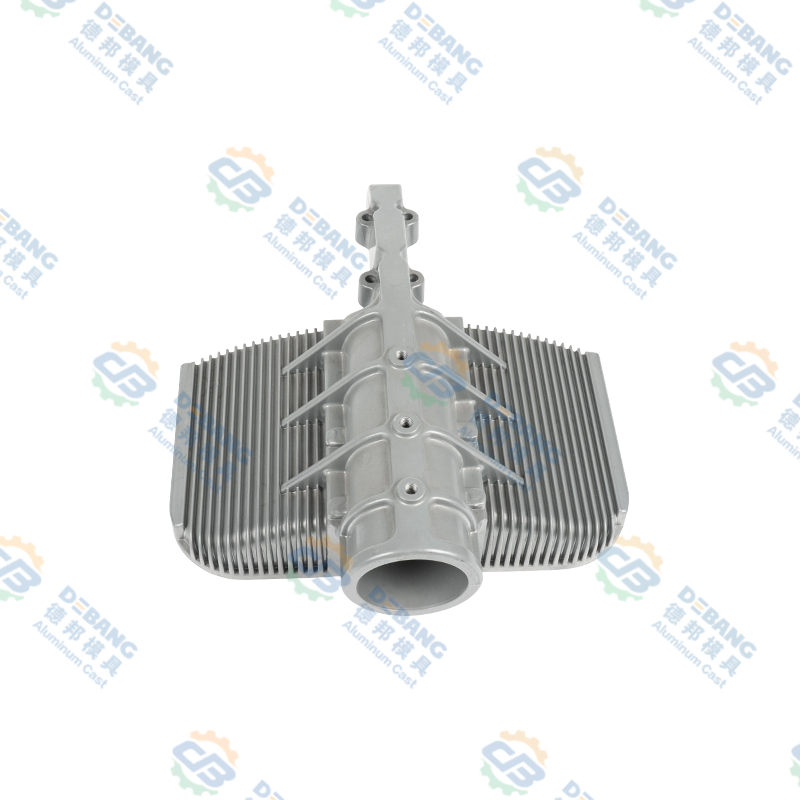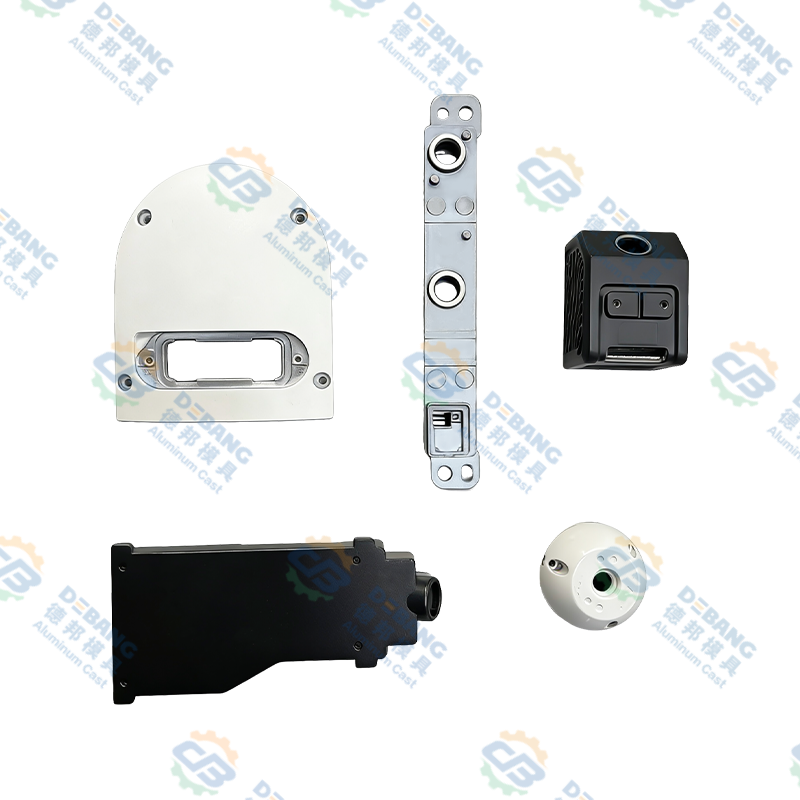


Alüminyum Basınçlı Döküm Bileşenleri Doğrudan Tanım ve Genel Bakış
Alüminyum döküm bileşenleri Erimiş alüminyumun sertleştirilmiş çelik kalıplara yüksek basınçlı enjeksiyonu yoluyla hassas mühendislikle üretilmiş metal parçaları temsil eder, tek üretim döngülerinde sıkı boyut toleransları ve üstün yüzey kalitesiyle karmaşık geometriler oluşturur .
Basınçlı döküm işlemi, erimiş alüminyumu inç kare başına 1500 ila 3500 pound'u aşan basınçlarda hassas kalıplanmış boşluklara zorlayarak, artı veya eksi 0,003 inç boyut doğruluğuna sahip bileşenlerin üretilmesine ve ikincil bitirme işlemleri olmadan işlenmiş parçalarla karşılaştırılabilir yüzey kalitesine olanak sağlar. .
380, 390, A356 ve özel tescilli formülasyonları içeren alüminyum alaşım seçimi, yüksek sıcaklık performansı, korozyon direnci ve mekanik mukavemet optimizasyonu dahil olmak üzere özel uygulama gereksinimlerini karşılayan özel malzeme özelliklerine olanak tanır .
Alüminyum Basınçlı Döküm Prosesinin Temelleri ve Üretim Prosedürleri
Basınçlı döküm imalat prosedürlerini anlamak, kapasite ve kalite özelliklerini netleştirir.
Basınçlı Döküm Makineleri ve Basınç Sistemi Bileşenleri
Sıcak hazne ve soğuk hazne kategorilerine göre sınıflandırılan basınçlı döküm makineleri, erimiş metali sabit sıcaklıkta tutan sıcak hazne sistemleri, saatte 400 ila 600 bileşen üreten hızlı ardışık döküm döngülerine olanak tanırken, soğuk hazneli makineler, alüminyum alaşım çok yönlülüğü ve üstün ürün kalitesi sağlayan daha yüksek erime sıcaklıklarına sahip metalleri barındırarak belirgin operasyonel avantajlar sağlar. . Büyük bileşenler için inç kare başına 1500 pound'dan ince duvarlı hassas parçalar için inç kare başına 3500 pound'a kadar değişen enjeksiyon basınçları, erimiş metali her kalıp boşluğu detayına zorlar.
Kalıp Tasarımı ve Takım Çeliği Özellikleri
Artı veya eksi 0,0005 inç toleranslarla üretilen hassas sertleştirilmiş takım çeliği kalıpları, malzeme seçimine ve soğutma sistemi tasarımına bağlı olarak 100.000 ila 500.000 döküm kalıp ömrü beklentileriyle, nihai bileşen şeklini ve boyutsal özelliklerini tanımlayan boşluk geometrisi sağlar . Çevrim başına 4 ila 8 bileşen üreten çok boşluklu kalıplar, birim üretim maliyetini önemli ölçüde azaltır.
Yolluk ve Besleme Sistemi Tasarımı
Erimiş alüminyum akışını kalıp boşluklarına hassas bir şekilde kontrol edilen hızlarda yönlendiren gelişmiş yolluk sistemleri türbülansı önler, hava sıkışmasını azaltır ve boşlukları ve gözeneklilik kusurlarını ortadan kaldıran tutarlı metal dolgusu sağlar . Besleme sistemleri, katılaşma büzülmesini telafi eden sürekli metal akışı sağlar.
Katılaştırma ve Soğutma İşlemleri
Tipik olarak saniyede 50 ila 200 santigrat derece arasında değişen kontrollü soğutma oranları, mekanik özellikleri optimize eden tane boyutu ve faz dağılımı dahil olmak üzere istenen mikro yapı özelliklerinin elde edilmesini sağlar . Su soğutmalı boşluk duvarları hızlı termal ekstraksiyona olanak sağlar.
Alüminyum Döküm Bileşenleri Nelerdir ve Uygulamaya Göre Tanımı
Anlamak alüminyum döküm bileşeni uygulamalar üretimin önemini ve yetenek kapsamını netleştirir.
Motor blokları, silindir kafaları, şanzıman muhafazaları ve emme manifoldları modern araç ağırlığının yüzde 20 ila 30'unu oluşturur.
- Yakıt tüketiminde %5 ila 10 azalma
- Yüksek sıcaklıkta alaşım kapasitesi
- Entegre soğutma geçitleri
İniş takımı bileşenleri, yapısal bağlantı parçaları ve yakıt sistemi donanımı, sıfır kusurlu standartlar gerektirir.
- Havacılık kalite gereksinimleri
- Tam izlenebilirlik
- Özel alaşım performansı
Bilgisayar sunucuları, telekomünikasyon ekipmanları ve endüstriyel kontrol kabinleri termal yönetimden yararlanır.
- Karmaşık geometri oluşturma
- Isı dağıtımı entegrasyonu
- EMI koruma kapasitesi
Pompa gövdeleri, valf gövdeleri ve kompresör bileşenleri güvenilir performans sağlar.
- Zorlu ortam kapasitesi
- Maliyet etkinliği
- Entegre pasajlar
Elektrikli aletler, bahçe ekipmanları ve taşınabilir cihazlar çok yönlülük göstermektedir.
- Estetik yüzey kalitesi
- Hafif yapı
- Tasarım esnekliği
Ekipman muhafazaları ve ağ donanımı hassas yetenekleri sergiliyor.
- Hassas boyutlandırma
- Bileşen entegrasyonu
- Güvenilirlik performansı
Basınçlı Döküm Seçimi ve Şartnameleri için Alüminyum Alaşımları
Alaşım seçimi temel olarak bileşen özelliklerini ve uygulama uygunluğunu etkiler.
| Alaşım Tanımı | Birincil Silikon %'si | Çekme Dayanımı ksi | Uzama %'si | Birincil Uygulamalar |
|---|---|---|---|---|
| 380 Alaşım | 8,5 ila 11,5 | 47'den 49'a | 3 ila 5 | Otomotiv aktarma organları |
| 390 Alaşım | 17'den 19'a | 53'ten 56'ya | 1'den 2'ye | Motor blokları pompaları |
| A356 Alaşımı | 7,0 nominal | 33 ila 55 | 3 ila 6 | Havacılık otomotiv |
Standart Endüstriyel Seçim
%8,5 ila 11,5 silikon, üstün korozyon direncine sahip karmaşık ince duvar tasarımlarına olanak tanıyan mükemmel dökülebilirlik sağlar ve bu da onu otomotiv güç aktarım sistemi bileşenleri için en uygun seçim haline getirir.
Yüksek Performans Seçeneği
%17 ila 19 silikon, yüksek stresli uygulamalara uygun yüksek mukavemet özellikleriyle 380'e kıyasla üstün sertlik ve aşınma direnci sağlar.
Premium Sınıf
%7 silikon, mukavemeti yüzde 30 ila 50 oranında artıran çökeltme sertleştirmesi yoluyla ısıl işleme olanak tanır ve havacılık uygulamaları için olağanüstü özellikler sağlar.
Basınçlı Döküm Prosesinin Avantajları ve Rekabet Avantajları
Zorluklar and Limitations in Aluminum Die Casting Processes
Katılaşma sırasında gaz sıkışması ve büzülme gözenekliliği oluşumu, dökümlerde boşluklar oluşturur. Yüksek basınçlı döküm, gözeneklilik sorunlarını azaltır ancak ortadan kaldırmaz.
Hassasiyet hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Duvar kalınlığı sınırlamaları, taslak açısı gereklilikleri ve ayrım çizgisi kısıtlamaları, işlemeye kıyasla tasarım özgürlüğünü sınırlar.
Birçok uygulama, toplam maliyete %10 ila %30 oranında katkıda bulunan kenar kesme, ısıl işlem ve hassas son işlem gerektirir.
Kalite Kontrol and Testing Procedures for Die Cast Components
Boyutsal Muayene
Koordinat ölçüm makineleri ve otomatik optik inceleme sistemleri, üretim miktarlarının %0,5 ila %5'ini denetleyen numune alma planları ile boyutsal uygunluğu doğrular.
Gözeneklilik Tespiti
Röntgen radyografi incelemesi, kusur boyutunu ve yerini ölçen otomatik analizle iç gözenekliliği ve boşluk oluşumunu tespit eder.
Mekanik Testler
Çekme testi numuneleri, çekme mukavemeti, akma mukavemeti ve uzama özelliklerinin spesifikasyon gerekliliklerine uygunluğunu doğrular.
Yüzey Kalitesi
Görsel inceleme ve optik profilometri, yüzey düzgünlüğünü doğrular ve büzülme işaretleri ve soğuk katlanmalar dahil kusurları belirler.
Dokümantasyon
Kalıp tanımlamasını, üretim parametrelerini ve denetim sonuçlarını kaydeden kapsamlı belgeler, tam ürün izlenebilirliği sağlar.
Uyumluluk
Elektronik veri yönetimi sistemleri, mevzuat ve müşteri gerekliliklerini karşılayan verimli kayıt erişimini mümkün kılar.
Alüminyum Basınçlı Döküm Ekonomisi ve Maliyet Analizi
Basınçlı döküm, bileşen karmaşıklığına bağlı olarak 50.000 ila 100.000 birim hacimde ekonomik olarak uygun hale gelir. Bu eşiğin altında işleme veya diğer işlemler daha ekonomik olabilir.
Tasarım Yönergeleri and Best Practices for Die Casting
Et Kalınlığı Düzgünlüğü
Aşırı büzülmeyi ve sıcak noktaları önlemek için 0,100 ila 0,150 inçlik eşit duvar kalınlığını koruyun. Geçişler için minimum 0,050 inçlik cömert yarıçaplar kullanın.
Taslak Açı Gereksinimleri
Bileşenlerin kalıplardan iz bırakmadan veya hasar görmeden kolayca çıkarılmasını sağlayacak şekilde minimum 1 ila 2 derecelik taslak açıları uygulayın.
Kaburgalar ve Patronlar
Orantılı ağırlık artışı olmadan sertliği ve gücü artırmak için stratejik nervür ve çıkıntı yerleşimini kullanın. Kaburga kalınlığı, nominal et kalınlığının %50 ila 70'i kadar olmalıdır.
Alttan Kesme Minimizasyonu
Kalıp karmaşıklığını ve maliyetini önemli ölçüde artıran hareketli çekirdekler gerektiren alttan kesmeleri ve karmaşık geometriyi en aza indirin.
Tolerans Stratejisi
Özellikler için genellikle ±0,003 inç ve boyut başına ±0,001, basınçlı döküm kapasitesine uygun gerçekçi toleranslar belirtin.
Ayrım Hattı Yerleşimi
Estetik etkiyi en aza indirmek ve kalıp tasarımını basitleştirmek için ayrım hatlarını kritik olmayan yüzeylere konumlandırın.
Gelişmiş Basınçlı Döküm Teknolojisi ve Proses Yenilikleri
Sıkma Döküm ve Yarı Katı Metal
Katılaşma sırasında yüksek basınç uygulanması, dövme bileşenlere yaklaşan mekanik özelliklere sahip, ultra yoğun, hatasız dökümler oluşturur.
Vakum Destekli Döküm
Kalıp dolumu sırasında vakum ekstraksiyonu, gaz sıkışmasını önleyerek gözenekliliği yüzde 75 ila 90 oranında azaltır ve basınca dayanıklı dökümlere olanak tanır.
Termal Basınçlı Döküm Kontrolü
Gelişmiş soğutma sistemleri, daha ince taneli yapılar için mikro yapıyı ve özellikleri optimize ederek hassas termal döngü kontrolü sağlar.
Süreç Simülasyonu ve Yapay Zeka
Gelişmiş simülasyon yazılımı ve yapay zeka, performansı sürekli iyileştirerek üstün kalite elde ederek parametreleri optimize eder.
Endüstri 4.0 Entegrasyonu
Gerçek zamanlı üretim verilerini toplayan bağlantılı sistemler, kestirimci bakımı ve uzaktan izlemeyi mümkün kılar.
Alüminyum Basınçlı Döküm Bileşenleri Hakkında Sıkça Sorulan Sorular
Alüminyum basınçlı döküm, bileşen karmaşıklığına bağlı olarak 50.000 ila 100.000 birimi aşan üretim hacimlerinde işleme ile ekonomik açıdan rekabetçi hale gelir , minimum uygulanabilir hacmi belirleyen birim başına tasarruflarla kalıp maliyetini karşılaştıran başabaş hesaplaması ile.
390 ve değiştirilmiş A356 varyantlarını içeren özel alüminyum alaşımları, 300 ila 350 santigrat dereceye kadar sıcaklıklarda kabul edilebilir özellikleri korur Bununla birlikte, uzun süreli yüksek sıcaklıktaki servis, dikkatli malzeme seçimi ve potansiyel ikincil ısıl işlem gerektirir.
Yaygın ikincil işlemler arasında, yolluk izlerini ortadan kaldıran ayırma hattı kenar düzeltmesi, dişli delikler oluşturan hassas delme ve kılavuz çekme ve ara sıra delik işleme ve son işleme işlemleri yer alır. basınçlı döküm toleransının yetersiz olduğu kritik boyutlar için.
X ışını radyografisi, gözeneklilik tanımlaması da dahil olmak üzere kesin dahili kusur tespiti sağlarken, ultrasonik test, hızlı kusur taraması sağlar Daha hızlı denetim döngüleri gerektiren yüksek hacimli üretim için.
Döküm yüzeyleri korozyona karşı koruma ve renk değişimi için anotlama, dayanıklı renkli yüzeyler için toz kaplama, nikel ve krom dahil kaplama alabilir veya parlak metalik görünüm için cilalama.
Özel gıda sınıfı alüminyum alaşımları ve titiz temizlik ve izlenebilirlik belgelerine sahip döküm prosedürleri, gıdayla temasa uygun onaylı bileşenlerin üretilmesini sağlar FDA uyumluluğu da dahil olmak üzere düzenleyici gereksinimlerin karşılanması.
Düzgün duvar kalınlığı, geçişler için cömert yarıçaplar, sağlamlık için stratejik kaburga yerleşimi ve ayırma hattının dikkatli konumlandırılması kusurları en aza indirir ve üretim verimini önemli ölçüde artırın.
Korunmasız alüminyum dökümler tuzlu su ortamlarında kolayca paslanır ve anotlama, poliüretan boya veya özel epoksi sistemleri gibi koruyucu kaplamalar gerektirir. güvenilir uzun vadeli koruma sağlar.
Hassasiyet die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly Dikkatli tasarım ve tolerans yığın analizi ile güvenilir montaj tekrarlanabilirliği sağlanır.
Tam teslim süresi genellikle kalıp tasarımı ve yapımı, takım denemesi ve doğrulaması ve ilk üretim numunelerinin teslimi dahil olmak üzere 8 ila 12 haftayı kapsar. , hızlandırılmış takımlama yüzde 20 ila 40 oranında maliyet primi azaltma planı ekliyor.